
 EN
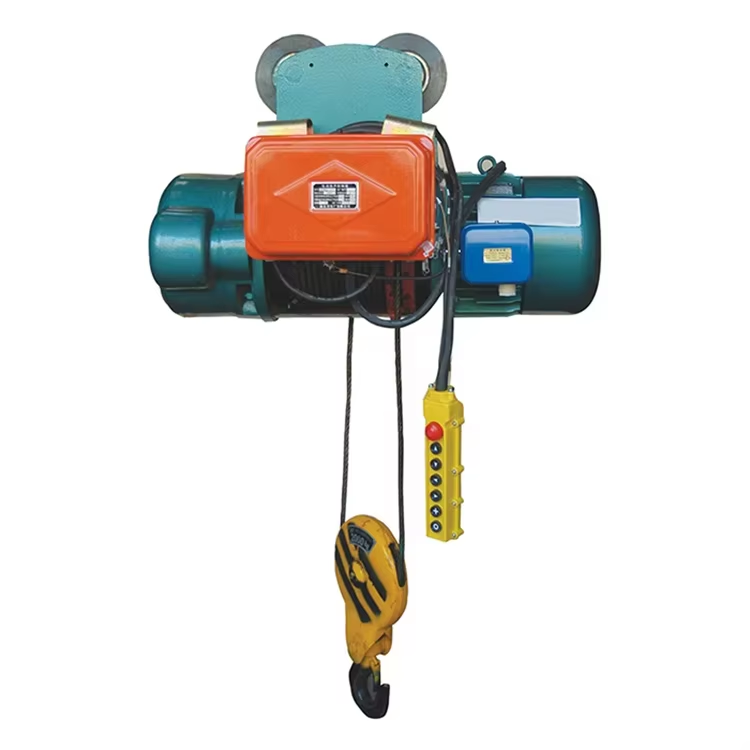
Деградация на въжето: абразия, корозия и умора
При електрическата въжена лебедка деградацията на въжето обикновено протича чрез три взаимодействащи механизма: абразия, корозия и умора. Всеки от тях оставя характерни признаци при инспекция и изисква различен подход към поддръжката.
Абразия поради неправилно подравнени шейви, неправилно преминаване на въжето или замърсени повърхности на барабана
Абразията възниква, когато въжето се трие в несъосирани ролки, тесни жлебове или абразивни замърсявания – като пясък, метални частици или затвърдена смазка – по повърхностите на барабаните. Несъосираността и неправилното преминаване увеличават ъгъла на движение на въжето, което води до триене върху ръбовете на фланците или съседните навивки. Зримите признаци включват равни, полирани износени повърхности по външните жици или счупени краища, износени до дебелина на острие на нож. Този вид износ намалява диаметъра и предела на разрушение на въжето, а също така създава концентрации на напрежение, които ускоряват образуването на пукнатини. Поддържайте правилно съосираност на ролките, проверявайте дали размерът на жлебовете съответства на диаметъра на въжето и почиствайте контактните повърхности според графика. Заменете въжето, когато видимият износ на външните жици достигне граничните стойности за отхвърляне, посочени в ISO 4309 или в приложимия стандарт на вашата юрисдикция.
Корозия, ускорена от влага, сол или химически вещества при експлоатация в крайбрежни или индустриални условия
Корозията започва като повърхностни вдлъбнатини, когато влага, солена мъгла или химически пари нарушат смазочния филм – особено в крайбрежни или химически производствени среди, където хлоридите, киселините или алкалните агенти ускоряват корозивното въздействие. Вдлъбнатините намаляват ефективното напречно сечение на жицата, концентрират напрежението в дъното им и създават места за начало на уморителни пукнатини. Вътрешната корозия е особено опасна, тъй като остава скрита между нишките, докато външната повърхност изглежда непокътната. Инспекторите трябва да търсят червеникаво-кафяви петна, люспене или необяснимо намаляване на диаметъра – и не бива да разчитат само на визуални проверки в агресивни условия. Правилната смазка, регулярното почистване и сухото съхранение намаляват риска от корозия. При тежки условия на излагане се препоръчва използването на галванизирани или неръждаеми стоманени въжета и се потвърждава, че класификацията на крана спрямо околната среда съответства на действителните експлоатационни условия.
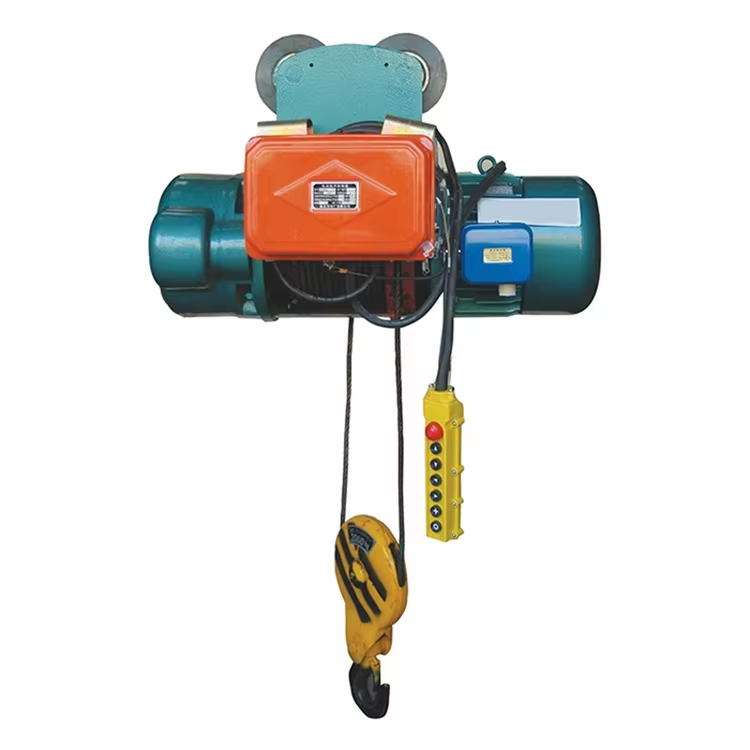
Уморителен отказ поради циклично огъване; насоки за неразрушителна инспекция според ISO 4309
Умората е най-честият начин на повреда на въжето при електрическите въжени кранове, предизвикана от повтарящото се огъване над шкивовете и барабаните по време на всеки цикъл на вдигане. Пукнатините започват в отделните жици и се разрастват перпендикулярно на оста на жицата. Счупванията от умора често имат квадратни или плоски краища и се концентрират в зоните с високо напрежение – особено там, където въжето контактува с шкивовете или навлиза в жлеба на барабана. По-малките съотношения между диаметъра на шкива и диаметъра на въжето, обратните огъвания и вибрациите увеличават цикличното напрежение. ISO 4309 определя международно признати критерии за изваждане от употреба на основата на видими счупени жици, загуба на диаметър и локални повреди. Методите за неразрушително тестване (NDT), като например магнитната течност, могат да откриват вътрешни счупвания на жиците, преди те да станат видими. Записвайте историята на експлоатацията на въжето, редовно инспектирайте зоните с висок брой цикли и изваждайте въжето от употреба, преди натрупаните счупвания от умора да достигнат границата за изваждане от употреба, установена в ISO 4309.
Повреди на предавателната система в електрическия въжен кран
Авариите в задвижващата система на електрическия кабелен кран обикновено започват в мотора, скоростната кутия или спирачната система.
Неизправности на мотора: несъответствие в напрежението, износване на лагерите и разрушаване на изолацията (тествана с мегометър)
Неравномерността в напрежението е водеща причина за прегряване на статора. Според NEMA MG 1 непрекъснато работещите мотори не бива да имат повече от 1% неравномерност в напрежението; при 5% неравномерност температурата на намотките може да се повиши с около 50%. Проверете напреженията между фазите в прекъсвача на крана. Износването на лагерите се дължи на недостатъчно смазване, неправилна центровка или замърсяване на смазката. Вибрациите нарастват с увеличаване на зазорите в лагерите; ISO 10816-3 определя гранични стойности за тяхната тежест, а тенденция към нарастване до около 4,5 mm/s RMS изисква проверка. Заменете лагерите, когато радиалният зазор надвишава 0,05 mm или в смазката се появят метални частици. Пробивът в изолацията се дължи на влага, въглероден прах или термично остаряване. Тестването с мегометър използва уред за измерване на съпротивлението на изолацията с постоянно напрежение от 500 V или 1000 V. IEEE 43-2013 препоръчва минимум 1 MΩ на kV плюс още 1 MΩ при работна температура. Стойности под 2 MΩ при кран с напрежение 460 V показват необходимост от почистване или повторно лакиране. Проследявайте резултатите от мегометър във времето — спад от 50% между две последователни измервания сочи развиващ се дефект.
Проблеми с предавателната кутия: изтичане на масло, изпъкване на зъбите и грешки при смазването според DIN 3990
Изтичането на масло обикновено се дължи на износени уплътнения или запушени вентилационни отвори. Проверете за локви под домкрата и потвърдете нивото на маслото чрез прозорчето за наблюдение. Изпъкването на зъбите се проявява като малки кратери по страните на зъбите. Според DIN 3990 е разрешено само микроскопично изпъкване, стига да не се развива макроскопично изпъкване; прогресивното изпъкване над 5 % от площта на зъба изисква замяна на зъбчатото колело. Грешките при смазването — включително неподходяща вискозитет, прекомерно пълнене и рядка смяна — ускоряват износа. Използвайте предавателно масло ISO VG 220 или 320, освен ако ръководството за домкрата не предписва друго. Анализ на маслото, при който съдържанието на желязо надхвърля 150 ppm или водата надхвърля 0,1 %, показва аномален износ или проникване на вода. Сменяйте маслото след 500–1000 работни часа или веднъж годишно. Поддържайте вентилационните филтри чисти, за да се предотврати натрупване на налягане и изхвърляне на уплътнения.
Авария на спирачната система: износени накладки, прекомерен въздушен зазор (>0,3 mm) или изгаряне на намотката
Износът на фрикционните накладки намалява спирачния момент и компрометира безопасното задържане на товара. Измерете дебелината на накладките; заменете ги, когато износа достигне 50 % от първоначалната дебелина или когато станат видими главичките на заклепките. Въздушният зазор между арматурата и спирачния диск трябва да остава по-малък от 0,3 мм. По-големите зазори увеличават тока в намотката, забавят спирането и предизвикват отместване на товара. Регулирайте зазора според ръководството за подемника, като използвате щрихов мерителен инструмент. Изгарянето на намотката се дължи на прекомерно напрежение, натрупване на прах върху арматурата или продължително задържане на спирачката в отворено положение чрез моторната верига. Проверете съпротивлението на намотката с мултиметър; показание извън диапазона ±10 % спрямо стойността, посочена на табелката, сочи повреда. Поддържайте корпуса на спирачката чист и проверявайте изходното напрежение на изправителя. Спирачка, която хлъзга и не може да спре номиналния товар — дори след регулиране — показва механична повреда, а не проблем с управлението.
Електрически контрол и повреди в електрозахранването на електрически талпи с въжена лоста
Електрическите повреди в системата за управление и захранване често спират електрическия талпиран лебед с въжена система, преди да се повредят механичните компоненти. По-долу посочените раздели отделят причините за липса на работа от аномалиите от страна на захранването.
Причини за липса на работа: повреда на контролния пулт, заварени контактори или повреди в веригата на аварийното спиране
Когато лебедът не стартира, започнете диагностицирането от контролния пулт. Износени бутони, повредени панделки или неизправни радиоприемници могат да блокират командата за стартиране. Заварените контактори могат да задържат контактите затворени — или да попречат на тяхното отваряне — което води до липса на движение или неконтролирано движение. Проверете непрекъснатостта на контакторите и заменете изпъкналите контакти. Веригите за аварийно спиране се повреждат поради прекъснати кабели, разхлабени терминали или натиснат бутон за аварийно спиране. Потвърдете, че веригата за аварийно спиране е затворена, преди да я нулирате. Проста диагностична последователност изолира тези повреди: проверете изходното напрежение на контролния трансформатор, измерете напрежението на намотката на контактора и тествайте съпротивлението на веригата за аварийно спиране. Тези стъпки помагат да се избегнат небезопасни нулирания и повторни простои.
Аномалии в електрозахранването: недостатъчно напрежение (<90 %), изгубване на фаза и повреди в заземяването, които задействат термичните реле
Напрежението под 90 % от номиналното води до изключване на контактора и прегряване на двигателя. Разхлабен терминал може да имитира недостатъчно напрежение, като добавя съпротива; затова стегнете всички връзки преди допълнителни проверки. Изгубването на фаза води до еднофазен режим, бързо увеличаване на тока и задействане на термичните реле. Повредите в заземяването предизвикват изтичане на ток и могат да задействат защитните устройства, преди да се появи сериозна щета. Проверете напрежението на захранването при прекъсвача на лебедката под товар, инспектирайте последователността на фазите и предпазващите устройства (фюзове), както и изолацията на двигателя и захранващия кабел чрез мегометър. Задайте термичното реле според пълния работен ток на двигателя и потвърдете, че класът му за задействане отговаря на изискванията за приложението. Редовният мониторинг на качеството на захранването предотвратява тези електрически повреди и защитава лебедката.
Повреди, причинени от оператора, и неправилно използване на електрически лебедки с въжена ролка
Повечето повреди на електрическите талпи с въжена ролка не са внезапни производствени дефекти – те се развиват поради навици на операторите, неправилно окачване или пропуснати инспекции. Боковото дърпане е една от най-опасните грешки: дърпане под ъгъл над 3° спрямо вертикалата извежда въжето от жлебовете на барабана, което води до риск от навиване едно върху друго, притискане или смачкване.
| Грешка на оператора | Незабавен риск | Корективно действие |
|---|---|---|
| Боково дърпане под ъгъл над 3° спрямо вертикалата | Въжето излиза от жлебовете на барабана, притиска се или се смачква | Спуснете товара, поставете отново въжето правилно и извършете инспекция преди вдигане |
| Превишаване на номиналната товароносимост | Претоварване на въжето, спирачката и скоростната кутия | Проверете теглото на товара и не го надвишавайте |
| Ударно натоварване или внезапна промяна на посоката | Изкривявания, образуване на птичи клетки и припокриване на въжето | Плавно вдигане и спиране; избягвайте бързи промени в посоката |
| Вдигане с провиснал кабел или неуравновесено окачване | Завъртания на кабела, пресичане на барабана и люлеене на товара | Премахнете провисването, уравновесете товара и го вдигнете право нагоре |
| Дърпане или плъзгане на товарите встрани | Странна сила върху барабана, ролките и кабела | Позиционирайте лебедката точно над товара |
Обучението е най-силната защита срещу грешки, предизвикани от оператора. Операторите трябва да разбират ограниченията за товар, функциите на контролния пулт, начина на действие на аварийното спиране и ранните предупредителни признаци — като например неправилно подравняване на кабела, дращене на спирачката или необичайни шумове. Ако стоманената жица излезе от паза, просто свалянето и повторното й поставяне не е достатъчно, ако вече има скъсани нишки или деформация; в тези случаи кабелът трябва незабавно да бъде изваден от употреба. Последователното наблюдение, документираните инспекции и стриктното спазване на практиката за вертикално вдигане осигуряват безопасната работа на електрическата лебедка със стоманена жица.
Често задавани въпроси
Защо абразията е опасна за стоманените жици?
Абразията намалява диаметъра и натоварването на късване на въжето. Тя също създава концентрации на напрежение, ускорявайки образуването на пукнатини и увеличавайки риска от повреда на въжето по време на експлоатация.
Как корозията влияе върху стоманените въжета?
Корозията намалява ефективното напречно сечение на жиците във въжето, причинява точкови корозионни ямички и служи като места за начало на уморителни пукнатини. Това може да компрометира здравината и безопасността на стоманеното въже, особено в крайбрежни или индустриални среди.
Какво представлява уморителната повреда при стоманени въжета?
Уморителната повреда възниква поради цикличното огъване на въжетата около шкивове и барабани по време на повторни цикли на вдигане. Пукнатини се образуват и разрастват в отделните жици, особено в зоните с високо напрежение, което потенциално води до повреда на въжето.
Какви са честите проблеми с двигателя в електрическите лебедки със стоманено въже?
Честите проблеми с двигателя включват несъответствие в напрежението, износване на лагерите и разрушаване на изолацията — всички те могат да доведат до прегряване, намаляване на експлоатационния живот и потенциални повреди в лебедката.
Как грешките на оператора могат да предизвикат повреди на електрически талпи с въжена лебедка?
Грешките на оператора, като например странично дърпане, превишаване на максималната товарна способност, рязка промяна на посоката или вдигане при провиснало въже, могат да повредят въжето, спирачната система и други компоненти. Правилното обучение и спазването на протоколите за безопасност могат да намалят тези рискове.
Съдържание
-
Деградация на въжето: абразия, корозия и умора
- Абразия поради неправилно подравнени шейви, неправилно преминаване на въжето или замърсени повърхности на барабана
- Корозия, ускорена от влага, сол или химически вещества при експлоатация в крайбрежни или индустриални условия
- Уморителен отказ поради циклично огъване; насоки за неразрушителна инспекция според ISO 4309
-
Повреди на предавателната система в електрическия въжен кран
- Неизправности на мотора: несъответствие в напрежението, износване на лагерите и разрушаване на изолацията (тествана с мегометър)
- Проблеми с предавателната кутия: изтичане на масло, изпъкване на зъбите и грешки при смазването според DIN 3990
- Авария на спирачната система: износени накладки, прекомерен въздушен зазор (>0,3 mm) или изгаряне на намотката
- Електрически контрол и повреди в електрозахранването на електрически талпи с въжена лоста
- Повреди, причинени от оператора, и неправилно използване на електрически лебедки с въжена ролка
-
Често задавани въпроси
- Защо абразията е опасна за стоманените жици?
- Как корозията влияе върху стоманените въжета?
- Какво представлява уморителната повреда при стоманени въжета?
- Какви са честите проблеми с двигателя в електрическите лебедки със стоманено въже?
- Как грешките на оператора могат да предизвикат повреди на електрически талпи с въжена лебедка?