
 EN
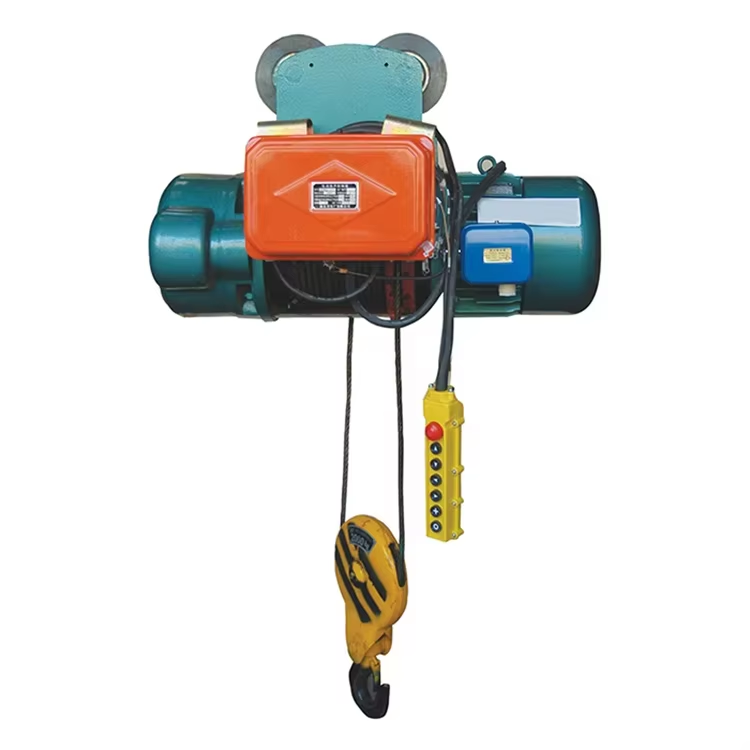
Tel Halatın Keyfiyyətinin İtirilməsi: Sürtünmə, Korroziya və Yorğulma Nəticəsində Arıza
Elektrikli tel halatlı vinclərdə halatın keyfiyyətinin itirilməsi adətən üç bir-biri ilə əlaqəli mexanizm — sürtünmə, korroziya və yorğulma — vasitəsilə inkişaf edir. Hər biri müxtəlif yoxlama əlamətləri buraxır və fərqli texniki baxım tədbirləri tələb edir.
Qeyri-düzgün yerləşdirilmiş şivələrdən, düzgün olmayan halat döşəməsindən və ya kirli baraban səthindən yaranan sürtünmə
Sırtın aşınması, halatın qeyri-müntəzəm yerləşdirilmiş şeyslərə, sıx olunmuş qovuqlara və ya baraban səthlərindəki aşındırıcı çirklərə — məsələn, qum, metal tozları və ya sərtləşmiş yağlara — sürtünməsi zamanı baş verir. Qeyri-müntəzəmlik və düzgün olmayan dolaşdırma flot bucağını artırır və bu da halatın flans kənarlarına və ya qonşu dolaşdırmalara sürtünməsinə səbəb olur. Görünən əlamətlərə xarici tellərdə düz, parlaq aşınma üzərləri və ya bıçaq kənarı qalınlığına qədər aşınmış qırılmış uclar daxildir. Bu aşınma halatın diametrini və qırılma möhkəmliyini azaldır və çatların yaranmasını sürətləndirən gərginlik artım nöqtələri yaradır. Şeyslərin düzgün yerləşdirilməsini təmin edin, qovuqların ölçüsünün halatın diametrinə uyğunluğunu yoxlayın və təmas səthlərini müəyyən edilmiş tezlikdə təmizləyin. Xarici tellərdə görünən aşınma ISO 4309 standartında və ya yerli qanunvericiliyinizdə müəyyən edilən atma həddinə çatdıqda halatı dəyişin.
Dəniz sahili və ya sənaye şəraitində nəm, duz və ya kimyəvi maddələrə məruz qalma nəticəsində korroziya sürətlənir
Korrosiya, xüsusilə dəniz sahili və ya kimyəvi emal mühitlərində xloridlər, turşular və ya qələvi maddələrin təsiri ilə yağlayıcı təbəqəni pozan nəm, duz buxarı və ya kimyəvi buxarlar nəticəsində səthdə çuxurcuklarla başlayır. Çuxurcuklar effektiv tel kəsiyini azaldır, çuxurların dibində gərginliyi konsentrasiya edir və yorulma çatları üçün başlanğıc nöqtələri yaradır. Daxili korrosiya xüsusi olaraq təhlükəlidir, çünki o, xarici səth sağlam görünərkən tellər arasındakı gizli yerlərdə davam edir. Yoxlamalar zamanı qırmızı-qəhvəyi ləkələr, soyulma və ya izah edilməyən diametr azalması axtarılmalıdır; həmçinin, agressiv şəraitdə yalnız vizual yoxlamalara güvənilməməlidir. Doğru yağlama, təyin olunmuş təmizlik və quru saxlama korroziya riskini azaldır. Ağır təsirlərə məruz qalındıqda, qalvanizlənmiş və ya paslanmayan polad kəndir növləri seçilməlidir və vinçin mühitə uyğunluq dərəcəsinin iş şəraitləri ilə uyğunluğu təsdiqlənməlidir.
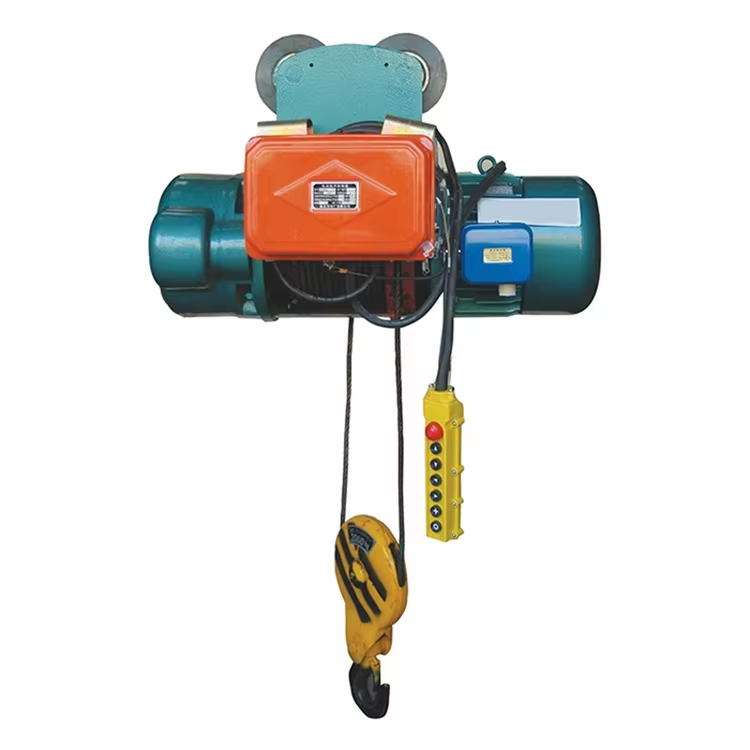
Dövri əyilməyə görə yorulma qırılması; ISO 4309 standartına uyğun NDT yoxlama göstərişləri
Yorğanlı elektrikli tel halat vinçlərdə ən yayılmış halat pozulma rejimi yorğunluqdur; bu, hər bir qaldırma dövründə halatın şpindellər və barabanlar üzərində təkrarlanan əyilməsi nəticəsində baş verir. Çatlar ayrı-ayrı tellərdə başlayır və tellərin oxuna perpendikulyar olaraq inkişaf edir. Yorğunluqdan olan qırılmalar tez-tez kvadrat və ya düz bitmələr göstərir və yüksək gərginlik sahələrində — xüsusilə halatın şpindellərə toxunduğu və ya baraban yuvasına daxil olduğu yerlərdə — qruplaşır. Kiçik şpindel-halat diametri nisbəti, tərs əyilmələr və titrəşim bütün halatın dövri gərginliyini artırır. ISO 4309 standartı görünən qırılmış tellər, diametr itkinliyi və lokal zədələnmə üçün beynəlxalq tanınan atma meyarlarını müəyyən edir. Maqnit axınının sızması kimi Qeyri-müharibəvi Sınaq (QMS) üsulları daxili tel qırılmalarını onların görünən hal almasından əvvəl aşkar edə bilər. Halatın istismar tarixçəsini qeyd edin, yüksək dövr saylı sahələri tez-tez yoxlayın və yığılmış yorğunluq qırılmaları ISO 4309-un atma limitinə çatmazdan əvvəl halatı istifadədən çıxarın.
Elektrikli tel halat vinçində sürücü mühərrik sistemi qüsurları
Elektrikli tel halat liftində hərəkət sistemi arızaları ümumiyyətlə motor, reduktor və ya fren qurğusunda baş verir.
Motor arızaları: gərginlik balanssızlığı, yataq aşınması və izolyasiyanın pozulması (megger ilə yoxlanılmış)
Gərginlik balanssızlığı statorun istiləşməsinin əsas səbəbidir. NEMA MG 1 standartı davamlı iş rejimində işləyən mühərrikler üçün 1% gərginlik balanssızlığını limit kimi müəyyən edir; 5% balanssızlıq sarımın istilik artımını təxminən 50% artırır. Qaldırıcı ayırıcısında fazadan-fazaya gərginlikləri yoxlayın. Dövrənin aşınması yetərsiz yağlama, qeyri-düzgünlük və ya çirklənmiş yağdan nəticələnir. Dövrənin boşluğundakı artım ilə titrəşim artır; ISO 10816-3 standartı şiddət həddini müəyyən edir və 4,5 mm/s RMS yaxınlaşan artan tendensiyası yoxlamaya ehtiyac olduğunu göstərir. Radial boşluq 0,05 mm-i keçdikdə və ya yağda metallı qalıntılar görünəndə dövrələri dəyişin. İzolyasiyanın pozulması nəmlik, karbon tozu və ya termik yaşlanmadan qaynaqlanır. Megger testi üçün 500 V və ya 1000 V DC izolyasiya müqaviməti testeri istifadə olunur. IEEE 43-2013 standartı iş temperaturunda hər kV üçün minimum 1 MΩ artıq 1 MΩ tövsiyə edir. 460 V qaldırıcıda 2 MΩ-dan aşağı qiymətlər təmizləmə və ya yenidən laklama tələb etdiyini göstərir. Megger oxunuşlarını vaxt içində izləyin — testlər arasında 50% azalma inkişaf edən nasazlığı göstərir.
Sürət qutusu problemləri: yağın sızması, dişlərin çuxurlaşması və DIN 3990-ə uyğun olmayan yağlama xətaları
Yağın sızması adətən aşınmış sıxlama qapaklarından və ya tıkanmış nəfəslik borularından baş verir. Qaldırıcı altındakı yağ ləkələrini yoxlayın və şüşə pəncərədən yağ səviyyəsini təsdiqləyin. Dişlərin çuxurlaşması diş yan tərəflərində kiçik kraterlər kimi görünür. DIN 3990 standartı yalnız makro-pitting yaranmadığı təqdirdə mikro-pittingə icazə verir; diş sahəsinin 5%-dən çox hissəsində irəliləyən çuxurlaşma dişlərin dəyişdirilməsini tələb edir. Yağlama xətaları — yanlış özlülüklü yağ, çoxlu yağ doldurulması və nadir yağ dəyişiklikləri — aşınmanı sürətləndirir. Qaldırıcı istehsalçısının digər təlimatlara verdiyi halda ISO VG 220 və ya 320 sürət qutusu yağlarından istifadə edin. Dəmir miqdarı 150 ppm-dən çox və ya su miqdarı 0,1%-dən çox olan yağ analizi abnormal aşınma və ya suyun daxil olmasını göstərir. Yağı 500–1000 iş saatından sonra və ya illik olaraq dəyişin. Təzyiqin artmasını və sıxlama qapaqlarının çıxmasını maneə törətmək üçün nəfəslik süzgəclərini təmiz saxlayın.
Brem sisteminin arızalanması: aşınmış brem balansları, çox böyük hava boşluğu (>0,3 mm) və ya bobin yanması
Bremz qatlamlarının aşınması dayandırma momentini azaldır və yükü saxlama təhlükəsizliyini zəiflədir. Qatlamaların qalınlığını ölçün; orijinal qalınlığın 50%-nə çatdıqda və ya qıvırcıq başlarının görünməyə başladığı zaman qatlamaları dəyişin. Armatur ilə bremz diski arasındakı hava aralığı 0,3 mm-dən az olmalıdır. Daha geniş aralıqlar sarım cərəyanını artırır, bremzləməni geciktirir və yükün sürüşməsinə səbəb olur. Aralığı lifli ölçü vahidi ilə hoist istehsalçısının təlimatına uyğun olaraq tənzimləyin. Sarımın yanması artıq gərginlik, armatur üzərində toz birikməsi və ya motor dövrəsi vasitəsilə bremzin uzun müddət açıq tutulması nəticəsində baş verir. Multimetrlə sarımın müqavimətini yoxlayın; pasport dəyərindən ±10% kənar oxunuş zədəni göstərir. Bremz qutusunu təmiz saxlayın və düzləndiricinin çıxış gərginliyini yoxlayın. Tənzimləmədən sonra belə də nominal yükdə dayandıra bilməyən sürüşən bremz mexaniki arıza haqqında işarə verir, idarəetmə problemi deyil.
Elektrik idarəetmə və elektrik təchizatı nasazlıqları elektrik halatları ilə təchiz edilmiş lifli kranlarda
Elektrik idarəetmə və enerji təchizatı qüsurları, mexaniki komponentlərin pozulmasından əvvəl elektrikli tel halqa liftini tez-tez dayandırır. Aşağıdakı bölmələr işləməmə səbəblərini enerji təchizatı tərəfindən yaranan anomaliyalardan ayırır.
İşləməmə səbəbləri: idarəetmə stansiyasının arızalanması, qaynaq edilmiş kontaktorlar və ya avtomatik dayandırma dövrəsinin qüsurları
Lift işə salına bilmədikdə, problemin diaqnostikasına idarəetmə stansiyasından başlayın. Sürüşkən düymələr, zədələnmiş asılı idarəetmə cihazları və ya nasaz radio qəbuledicilər işə salma əmri verilməsini bloklaya bilər. Qaynaq edilmiş kontaktorlar kontaktları bağlı saxlaya bilər — və ya açılmasını qarşılıyacaq — bu da hərəkətsizlik və ya nəzarətsiz hərəkətə səbəb olur. Kontaktorun keçiriciliyini yoxlayın və aşınmış kontaktları dəyişdirin. Avtomatik dayandırma dövrələri kəsilmiş naqillər, qeyri-sıkı terminallar və ya basılmış dayandırma düyməsi səbəbindən arızalanır. Avtomatik dayandırma dövrəsinin sıfırlanmadan əvvəl bağlandığını təsdiqləyin. Sadə bir diaqnostik ardıcıllıq bu qüsurları izolyasiya edir: idarəetmə transformatorunun çıxışını yoxlayın, kontaktor bobininin gərginliyini ölçün və avtomatik dayandırma dövrəsinin müqavimətini test edin. Bu addımlar təhlükəli sıfırlamaları və təkrarlanan dayanma vaxtlarını qarşılıyır.
Güc təchizatı anomaliyaları: gərginlikdə azalma (<90%), fazanın itirilməsi və qorunma qırılması nəticəsində istilik relelərinin işə düşməsi
Nominal gərginliyin 90%-dən aşağı gərginlik kontaktorun çıxmasına və motorun sobalanmasına səbəb olur. Qeyri-sıkı terminallar müqavimət əlavə edərək gərginlikdə azalmanı simulyasiya edə bilər; buna görə də daha ətraflı testlərə başlamazdan əvvəl bağlantıları sıxmaq lazımdır. Fazanın itirilməsi birfazalı iş rejiminə, sürətli cərəyan artımına və istilik relelərinin işə düşməsinə səbəb olur. Qorunma qırılmaları cərəyanın sızmasına səbəb olur və əhəmiyyətli zərər baş verməzdən əvvəl qoruyucu cihazların işə düşməsinə səbəb ola bilər. Yük altında vinçin ayırıcısında təchizat gərginliyini yoxlayın, fazanın fırlanma istiqamətini və sigortaları yoxlayın, motor və ötürücü izolyasiyasını meqger ilə yoxlayın. İstilik relemini motorun tam yüklü cərəyanına qoyun və onun işə düşmə sinifinin tətbiq tələblərinə uyğun olduğunu təsdiqləyin. Təchizat keyfiyyətinin rutin monitorinqi bu elektrik arızalarının vinçi zədələməsini qarşısını alır.
Operator tərəfindən yaradılan arızalar və elektrikli tel halqa vinçlərinin düzgün istifadə edilməməsi
Elektrikli tel halatlı vinçlərdə ən çox rast gəlinən arızalar anidə baş verən istehsalat çatışmazlığı deyil — onlar operatorun davranış vərdişlərindən, düzgün olmayan bağlama üsullarından və ya müayinələrin buraxılmasından yaranır. Yan tərəfə çəkmə ən zərərli səhvlərdən biridir: şaquli istiqamətdən 3 dərəcədən çox meyl ilə çəkmə halatı barabanın qovuqlarından çıxarır və halatın yığılmasına, sıxılmasına və ya ezilməsinə səbəb olur.
| Operator Xətası | Dərhal təhlükə | Düzəliş tədbirləri |
|---|---|---|
| Şaquli istiqamətdən >3° yan tərəfə çəkmə | Halat barabanın qovuqlarından çıxır, sıxılır və ya ezilir | Yükləri aşağı salın, halatı yenidən yerinə qoyun və qaldırma əvvəlində müayinə edin |
| Qeyd olunmuş yük tutumunun aşılması | Halat, fren və reduktor üzərinə artıq yüklənmə | Yükün çəkisini yoxlayın və qeyd olunmuş həddi keçməyin |
| Zərbə yüklənməsi və ya anidə istiqamət dəyişikliyi | Halatın bükülməsi, quş kafesi forması və halatın üst-üstə düşməsi | Yükləri hamar qaldırın və dayandırın; sürətli istiqamət dəyişikliklərindən çəkinin |
| Sıxılmamış halqalı kəndir və ya balanssız qurğularla qaldırma | Kəndirin burulması, baraban üzərində kəsişməsi və yükün sallanması | Sıxılmamış halqaları aradan qaldırın, yükü balanslaşdırın və düz şaquli olaraq qaldırın |
| Yükləri yan tərəfə çəkmək və ya sürüşdürmək | Baraban, bloklar və kəndir üzərində yan qüvvə | Vinç sistemini yükdən tamamilə şaquli olaraq yuxarıda yerləşdirin |
Təlim operator tərəfindən yaranan nasazlıqlara qarşı ən güclü müdafiədir. Operatorlar yük limitlərini, idarəetmə stansiyasının funksiyalarını, avtomatik fərdi dayandırma sisteminin iş prinsipini və erkən xəbərdarlıq əlamətlərini – məsələn, kəndirin istiqamətindən kənar çıxması, frenin sürtünməsi və ya qeyri-adi səs – başa düşməlidirlər. Əgər tel kəndir bir qaydadan çıxıbsa, telin tellərinin qırılması və ya deformasiyası baş veribsa, onu aşağı salmaq və yenidən yerinə qoymaq kifayət deyil; bu hallarda kəndir dərhal istismardan çıxarılmalıdır. Daimi müşahidə, sənədləşdirilmiş yoxlamalar və şaquli qaldırma prinsiplərinə sərt əməl etmə elektrikli tel kəndir vinçinin təhlükəsiz işləməsini təmin edir.
Tez-tez verilən suallar
Niyə aşınma tel kəndirlər üçün təhlükəlidir?
Sırtın aşınması onun diametrini və qırılma möhkəmliyini azaldır. Həmçinin, gərginlik artırıcılar yaradır ki, bu da çatların başlanğıcını sürətləndirir və istismar zamanı halqanın qırılmasına səbəb olma ehtimalını artırır.
Korрозiya tel halqalarına necə təsir edir?
Korрозiya halqanın effektiv tel kəsiyini azaldır, çuxurlar əmələ gətirir və yorulma çatlarının başlanğıcı üçün yerlər yaradır. Bu, xüsusilə sahil və ya sənaye mühitində tel halqasının möhkəmliyini və təhlükəsizliyini zəiflədə bilər.
Tel halqalarında yorulma qırılması nədir?
Yorulma qırılması, təkrar qaldırma dövrləri zamanı halqaların şpul və val üzərindən dövrəvi əyilməsi nəticəsində baş verir. Çatlar xüsusilə yüksək gərginlik sahələrində ayrı-ayrı tellərdə əmələ gəlir və inkişaf edir; bu da halqanın qırılmasına səbəb ola bilər.
Elektrikli tel halqalı vinçlərdə motorla bağlı yayılmış problemlər hansılardır?
Yayılmış motor problemləri arasında gərginlik balanssızlığı, podşipniklərin aşınması və izolyasiyanın pozulması var; hamısı vinçdə istilik artımına, xidmət müddətinin qısaldılmasına və potensial nasazlıqlara səbəb ola bilər.
Operator xətası elektrikli tel halqalı vinçlərin arızalanmasına necə səbəb ola bilər?
Tərəfə çəkmə, yük limitlərinin aşılması, anidirək istiqamət dəyişiklikləri və ya boş halqalı halda qaldırma kimi operator xətaları tel halqasına, fren sisteminə və digər komponentlərə zərər verə bilər. Doğru təlim və təhlükəsizlik protokollarına əməl etmə bu riskləri azalda bilər.
Mündəricat
-
Tel Halatın Keyfiyyətinin İtirilməsi: Sürtünmə, Korroziya və Yorğulma Nəticəsində Arıza
- Qeyri-düzgün yerləşdirilmiş şivələrdən, düzgün olmayan halat döşəməsindən və ya kirli baraban səthindən yaranan sürtünmə
- Dəniz sahili və ya sənaye şəraitində nəm, duz və ya kimyəvi maddələrə məruz qalma nəticəsində korroziya sürətlənir
- Dövri əyilməyə görə yorulma qırılması; ISO 4309 standartına uyğun NDT yoxlama göstərişləri
-
Elektrikli tel halat vinçində sürücü mühərrik sistemi qüsurları
- Motor arızaları: gərginlik balanssızlığı, yataq aşınması və izolyasiyanın pozulması (megger ilə yoxlanılmış)
- Sürət qutusu problemləri: yağın sızması, dişlərin çuxurlaşması və DIN 3990-ə uyğun olmayan yağlama xətaları
- Brem sisteminin arızalanması: aşınmış brem balansları, çox böyük hava boşluğu (>0,3 mm) və ya bobin yanması
- Elektrik idarəetmə və elektrik təchizatı nasazlıqları elektrik halatları ilə təchiz edilmiş lifli kranlarda
- Operator tərəfindən yaradılan arızalar və elektrikli tel halqa vinçlərinin düzgün istifadə edilməməsi
- Tez-tez verilən suallar