
 EN
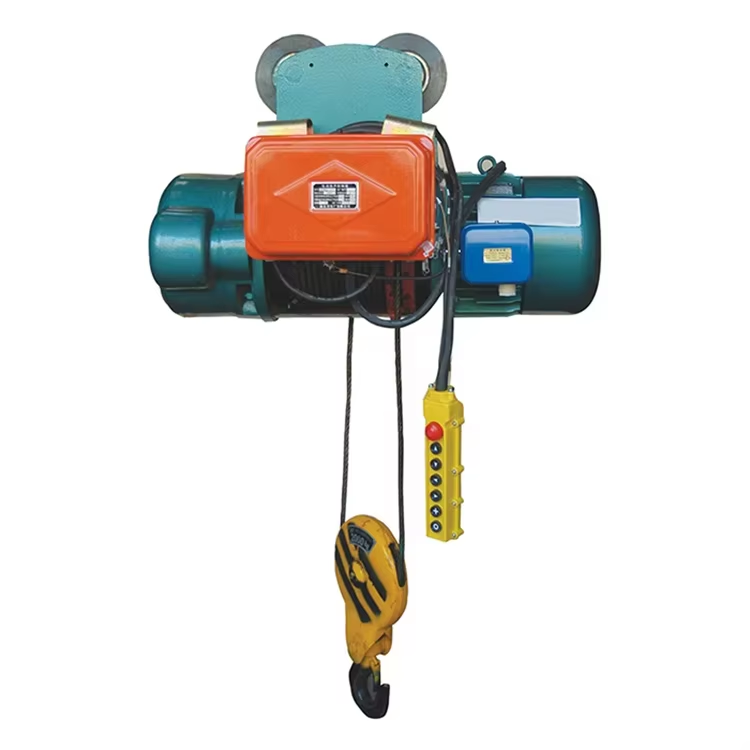
Pagbaba ng Kalidad ng Wire Rope: Abrasion, Korosyon, at Pagkabagot
Sa isang electric wire rope hoist, ang pagbaba ng kalidad ng kable ay karaniwang umaabot sa tatlong magkasalungat na proseso: abrasion, korosyon, at pagkabagot. Bawat isa ay nag-iwan ng natatanging palatandaan sa pagsusuri at nangangailangan ng iba’t ibang paraan ng pagpapanatili.
Abrasion mula sa hindi wastong pag-align ng mga sheave, hindi tamang reeving, o marumi na ibabaw ng drum
Ang abrasyon ay nangyayari kapag ang kadena ay kumakalabit sa mga hindi paayos na sheave, masyadong makitid na grooves, o mga abrasive na kontaminante—tulad ng buhangin, metal na dumi, o nangatigas na mantika—sa ibabaw ng drum. Ang di-paayos na pagkakaalign at maling reeving ay nagpapataas ng fleet angle, na nagdudulot ng pagkalabit ng kadena sa gilid ng flange o sa mga kapit-bilang na wrap. Ang mga palatandaan nito ay ang patag at pinolish na wear facets sa mga panlabas na wire o mga nabasag na dulo na napapahina hanggang sa tulad ng talim ng kutsilyo. Ang ganitong uri ng wear ay nagpapababa ng diameter at breaking strength ng kadena habang lumilikha rin ng stress risers na pabilis sa pagbuo ng mga crack. Panatilihin ang tamang alignment ng sheave, tiyaking ang laki ng groove ay tugma sa diameter ng kadena, at linisin ang mga surface na may contact ayon sa iskedyul. Palitan ang kadena kapag ang nakikitang wear sa mga panlabas na wire ay umabot na sa discard limits na tinukoy sa ISO 4309 o sa kaukulang pamantayan ng iyong hurisdiksyon.
Ang corrosion na pinalala ng kahalumigmigan, asin, o pagkakalantad sa kemikal sa mga coastal o industrial na lugar
Ang pagsisimula ng pagkaubos ay nagsisimula sa mga butas sa ibabaw kapag binabagyo ng kahalumigmigan, asin na sabay-sabay na sumusulpot, o mga kemikal na usok ang pelikulang panglilinis—lalo na sa mga lugar malapit sa dagat o sa mga proseso ng kemikal kung saan ang mga chloride, acid, o alkaline na sangkap ay nagpapabilis ng pag-atake. Ang pagkakaroon ng mga butas ay nagbabawas sa epektibong cross-section ng wire, nagpapasentro ng stress sa ilalim ng mga butas, at lumilikha ng mga lugar kung saan maaaring magsimula ang mga crack dahil sa pagod. Ang panloob na pagkaubos ay lalo pang mapanganib dahil ito ay nakatago sa pagitan ng mga strand habang ang panlabas na bahagi ay tila maayos pa rin. Dapat tingnan ng mga inspektor ang mga kulay kayumanggi-madilim na dumi, pagkakalaglag ng materyales, o di inaasahang pagbaba ng diameter—at hindi dapat umasa lamang sa mga pagsusuri gamit ang mata lalo na sa mga kondisyong may mataas na antas ng panganib. Ang tamang paglilinis, regular na paglilinis, at pag-iimbak sa tuyo ay nakakabawas sa panganib ng pagkaubos. Sa mga labis na kondisyon, ipaalam ang paggamit ng galvanized o stainless steel na uri ng rope at tiyaking ang environmental rating ng hoist ay tugma sa aktwal na kondisyon ng operasyon.
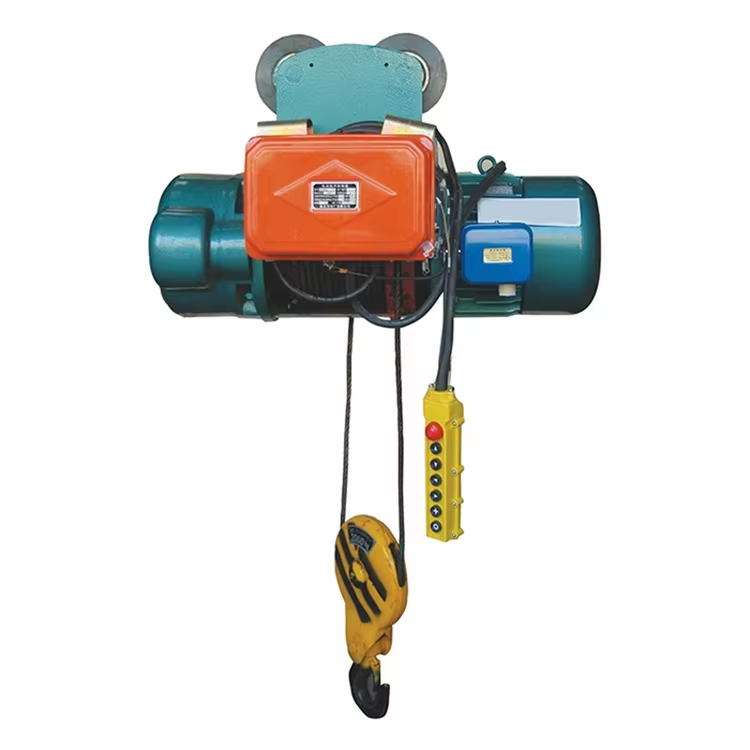
Pagkabigo dahil sa paulit-ulit na bending; mga gabay sa NDT inspection ayon sa ISO 4309
Ang pagkapagod ang pinakakaraniwang paraan ng pagkabigo ng kadena sa mga elektrikong kadena na pampangako, na dulot ng paulit-ulit na pagkukurba sa ibabaw ng mga pulley at drum sa bawat siklo ng pagpapataas. Ang mga pukyutan ay nagsisimula sa mga indibidwal na kawad at lumalawig nang patayo sa axis ng kawad. Ang mga pagkabigo dahil sa pagkapagod ay karaniwang may mga dulo na parisukat o patag at kumakalat sa mga lugar na may mataas na stress—lalo na kung saan nakakapag-ugnayan ang kadena sa mga pulley o pumasok sa butas ng drum. Ang mas maliit na ratio ng diameter ng pulley sa diameter ng kadena, ang reverse bends, at ang vibration ay lahat nagpapataas ng cyclic stress. Itinatakda ng ISO 4309 ang internasyonal na kinikilala na mga pamantayan para sa pagtapon ng kadena batay sa mga nakikitang nabasag na kawad, pagkawala ng diameter, at lokal na pinsala. Ang mga paraan ng Nondestructive Testing (NDT), tulad ng magnetic flux leakage, ay nakakadetekta ng mga nabasag na kawad sa loob bago pa man ito makita nang tuwiran. I-record ang kasaysayan ng paggamit ng kadena, suriin nang regular ang mga lugar na may mataas na bilang ng siklo, at tanggalin ang kadena bago pa man abotin ng kabuuang bilang ng mga pagkabigo dahil sa pagkapagod ang limitasyon sa pagtapon ng ISO 4309.
Mga Pagkabigo sa Drive-Train ng Electric Wire Rope Hoist
Ang mga kabiguan sa drive-train ng isang electric wire rope hoist ay karaniwang nanggagaling sa motor, gearbox, o brake assembly.
Mga kahinaan sa motor: hindi pantay na voltage, pagsuot ng bearing, at pagkabigo ng insulation (sinusubok gamit ang megger)
Ang di-pantay na boltahe ay isang pangunahing sanhi ng sobrang init sa stator. Ang NEMA MG 1 ay naglalagay ng hangganan sa 1% na di-pantay na boltahe para sa mga motor na ginagamit nang tuloy-tuloy; ang 5% na di-pantay na boltahe ay maaaring itaas ang pagtaas ng temperatura ng winding ng humigit-kumulang 50%. Suriin ang boltahe sa pagitan ng mga phase sa disconnect ng hoist. Ang pagsuot ng bearing ay dulot ng hindi sapat na lubrication, maling alignment, o kontaminadong grease. Dumadami ang vibration habang lumalaki ang clearance ng bearing; ang ISO 10816-3 ay nagtatakda ng mga threshold ng katapangan, at ang patuloy na pagtaas na malapit sa 4.5 mm/s RMS ay nangangailangan ng pagsusuri. Palitan ang mga bearing kapag ang radial play ay lumampas sa 0.05 mm o kapag may lumitaw na metallic debris sa grease. Ang pagkabigo ng insulation ay dulot ng kahalumigmigan, carbon dust, o thermal aging. Ang Megger testing ay gumagamit ng 500 V o 1,000 V DC insulation resistance tester. Ang IEEE 43-2013 ay nagrerekomenda ng minimum na 1 MΩ bawat kV kasama ang karagdagang 1 MΩ sa operating temperature. Ang mga halaga na nasa ilalim ng 2 MΩ sa isang 460 V hoist ay nangangahulugan ng kailangan ng paglilinis o pagre-varnish. Subaybayan ang mga resulta ng Megger sa paglipas ng panahon—ang 50% na pagbaba sa pagitan ng dalawang pagsusuri ay sumisigla ng umuunlad na kahinaan.
Mga isyu sa gearbox: pagbubuhos ng langis, pitting sa mga ngipin ng gear, at mga kamalian sa paglilinis ng langis ayon sa DIN 3990
Ang pagbubuhos ng langis ay karaniwang nagmumula sa mga naka-wear na seal o mula sa mga nablock na breather. Suriin ang mga puddle sa ilalim ng hoist at i-verify ang antas ng langis gamit ang sight glass. Ang gear pitting ay lumilitaw bilang maliliit na crater sa mga gilid ng mga ngipin ng gear. Ang DIN 3990 ay nagpapahintulot lamang ng micro-pitting kung wala namang lumalabas na macro-pitting; ang progresibong pitting na lumalampas sa 5% ng kabuuang area ng ngipin ay nangangailangan ng kapalit na gear. Ang mga kamalian sa paglilinis ng langis—kabilang ang maling viscosity, sobrang pagpuno ng langis, at di-sapat na dalas ng pagpapalit—ay pabilisin ang wear. Gamitin ang ISO VG 220 o 320 gear oil maliban kung ang manual ng hoist ay tumutukoy ng iba. Ang resulta ng oil analysis na may iron na higit sa 150 ppm o tubig na higit sa 0.1% ay nagsasaad ng abnormal na wear o pagpasok ng kontaminante. Palitan ang langis pagkatapos ng 500–1,000 operating hours o bawat taon. Panatilihing malinis ang mga breather filter upang maiwasan ang pressure buildup at seal blowout.
Pagsabog ng brake system: naka-wear na linings, labis na hangganan ng hangin (>0.3 mm), o pagkasunog ng coil
Ang pagsusukat ng pagkakalbo ng brake lining ay nagpapababa ng stopping torque at sumisira sa kaligtasan ng paghawak ng beban. Sukatin ang kapal ng lining; palitan kapag nabalot na ito sa 50% ng orihinal na kapal o kapag ang mga ulo ng rivet ay naging nakikita. Ang agwat ng hangin sa pagitan ng armature at ng brake disc ay dapat manatiling mas mababa sa 0.3 mm. Ang mas malawak na agwat ay nagpapataas ng coil current, nagpapaliban ng pagpreno, at nagdudulot ng paggalaw ng beban. Ayusin ang agwat ayon sa manual ng hoist gamit ang feeler gauge. Ang coil burnout ay dulot ng sobrang voltage, pag-akumula ng alikabok sa armature, o matagal na pagpapanatili ng bukas na brake sa pamamagitan ng motor circuit. Suriin ang coil resistance gamit ang multimeter; ang anumang reading na nasa labas ng ±10% ng halaga sa nameplate ay nagpapahiwatig ng pinsala. Panatilihing malinis ang brake enclosure at tiyaking tama ang output ng rectifier. Ang isang slipping brake na hindi makakapigil sa rated load—kahit na ayos na—ay nagpapahiwatig ng mekanikal na kabiguan, hindi problema sa control.
Mga kawalan sa Electrical Control at Power Supply ng Electric Wire Rope Hoists
Ang mga kawalan sa elektrikal na kontrol at suplay ng kuryente ay madalas na humihinto sa isang electric wire rope hoist bago mabigo ang mga mekanikal na bahagi. Ang mga seksyon sa ibaba ay hiwalay ang mga dahilan kung bakit hindi gumagana mula sa mga anomalya sa gilid ng suplay.
Mga dahilan kung bakit hindi gumagana: kabiguan ng control station, mga welded contactor, o mga kawalan sa emergency stop circuit
Kapag ang hoist ay hindi sumisimula, simulan ang pagtukoy ng problema sa control station. Ang mga naka-wear na button, nasirang pendant, o defective na radio receiver ay maaaring harangan ang run command. Ang mga welded contactor ay maaaring panatilihin ang mga contact na nakasara—or pigilan ang pagbukas—na nagdudulot ng walang galaw o di-kontroladong paggalaw. Subukan ang continuity ng contactor at palitan ang mga pitted contacts. Ang emergency stop circuits ay nabibigo dahil sa putol na kable, mga loose terminal, o isang na-engage na stop button. Kumpirmahin na sarado ang emergency stop loop bago i-reset. Isang simpleng diagnostic sequence ang naghihiwalay sa mga kawalang ito: suriin ang output ng control transformer, sukatin ang voltage ng contactor coil, at subukan ang resistance ng emergency stop circuit. Ang mga hakbang na ito ay tumutulong upang maiwasan ang unsafe resets at paulit-ulit na downtime.
Mga kakaibang pagkakasupply ng kuryente: mababang boltahe (<90%), pagkawala ng phase, at mga pagkakamali sa pagkonekta sa lupa na nagpapagana ng mga thermal relay
Ang mababang boltahe na nasa ilalim ng 90% ng rated voltage ay nagdudulot ng pagbaba ng contactor at sobrang init ng motor. Ang isang maluwag na terminal ay maaaring magmukhang mababang boltahe dahil sa dagdag na resistance, kaya kailangang pahirin ang mga koneksyon bago magpatuloy sa karagdagang pagsusuri. Ang pagkawala ng phase ay nagdudulot ng single-phasing, mabilis na pagtaas ng kasalukuyan, at pagpapagana ng thermal relay. Ang mga pagkakamali sa pagkonekta sa lupa ay nagpapalabas ng kasalukuyan at maaaring magpapagana ng mga protektibong device bago pa man dumating ang malubhang pinsala. Suriin ang supply voltage sa hoist disconnect habang nasa load, suriin ang pag-ikot ng phase at mga fuse, at gamitin ang megger para sa insulation ng motor at feeder. Itakda ang thermal relay sa full-load current ng motor at tiyaking ang trip class nito ay sumasang-ayon sa mga kinakailangan ng aplikasyon. Ang regular na monitoring ng kalidad ng power supply ay nakakaiwas sa mga electrical fault na ito upang hindi masira ang hoist.
Mga pagkakamali na gawa ng operator at di tamang paggamit ng electric wire rope hoists
Ang karamihan sa mga kabiguan ng electric wire rope hoist ay hindi biglang nangyayaring depekto sa paggawa—kundi nabubuo mula sa mga gawi ng operator, maling pag-rigging, o hindi naipatutupad na inspeksyon. Ang side pulling ay isa sa pinakasirang pagkakamali: ang isang pull na higit sa 3 degrees mula sa vertical ay pumipilit sa rope na lumabas sa mga groove ng drum, na nagdudulot ng panganib na mag-pile up, mag-pinch, o mag-crush.
| Kamalian ng Operator | Agad na panganib | Korektibong Aksyon |
|---|---|---|
| Side pull na higit sa 3° mula sa vertical | Lumalabas ang rope sa mga groove ng drum, nagpapinching, o nag-crush | Bawasan ang beban, i-reseat ang rope, at suriin bago itaas muli |
| Paggamit nang lampas sa rated capacity | Nagpapabigat sa rope, brake, at gearbox | Suriin ang timbang ng beban at manatili sa loob ng rated limit |
| Shock loading o biglang pagbabago ng direksyon | Mga kinks, birdcaging, at overlapping ng rope | Itaas at itigil nang maayos; iwasan ang mabilis na pagbabago ng direksyon |
| Pagtaas gamit ang luwag na lubid o hindi balanseng rigging | Mga kink sa lubid, pagtawid sa drum, at paggalaw ng pasanin | Alisin ang luwag, balansehin ang pasanin, at itaas nang tuwid pataas |
| Pag-drag o pagpulot ng mga pasanin pahalang | Pahalang na puwersa sa drum, sa mga sheave, at sa lubid | Ilagay ang hoist nang diretso sa itaas ng pasanin |
Ang pagsasanay ay ang pinakamalakas na proteksyon laban sa mga kamalian na dulot ng operator. Dapat maintindihan ng mga operator ang mga limitasyon sa pasanin, mga tungkulin ng control station, ang paraan ng pagpapatakbo ng emergency stop, at ang mga paunang palatandaan ng problema—tulad ng di-pantay na posisyon ng lubid, pagka-stick ng brake, o anumang hindi karaniwang tunog. Kung ang isang wire rope ay lumipad mula sa groove, ang pagbaba at muling paglalagay nito ay hindi sapat kung may mga nabasag na strand o depekto na; sa ganitong mga kaso, dapat agad na tanggalin ang lubid sa serbisyo. Ang paulit-ulit na obserbasyon, na naidokumentong inspeksyon, at ang mahigpit na pagsunod sa mga patakaran sa vertical lifting ang nagpapanatili ng ligtas na operasyon ng electric wire rope hoist.
Mga Madalas Itanong
Bakit mapanganib ang abrasion para sa mga wire rope?
Ang abrasyon ay binabawasan ang diameter at lakas ng pagsabog ng kadena. Nagdudulot din ito ng mga stress riser, na nagpapabilis sa pagbuo ng mga pukyutan at nagpapataas ng peligro ng kabiguan ng kadena habang ginagamit.
Paano nakaaapekto ang korosyon sa mga kableng bakal?
Ang korosyon ay binabawasan ang epektibong cross-section ng mga wire, nagdudulot ng pitting, at nagsisilbing mga lugar kung saan magsisimula ang mga pukyutan dahil sa fatigue. Maaari itong makompromiso ang lakas at kaligtasan ng kableng bakal, lalo na sa mga coastal o industrial na kapaligiran.
Ano ang fatigue failure sa mga kableng bakal?
Ang fatigue failure ay nangyayari dahil sa paulit-ulit na pagbend ng mga kadena sa ibabaw ng mga sheave at drum sa loob ng paulit-ulit na lift cycle. Ang mga pukyutan ay nabubuo at lumalaki sa bawat wire, lalo na sa mga lugar na may mataas na stress, na maaaring magdulot ng kabiguan ng kadena.
Ano ang karaniwang mga isyu sa motor ng mga electric wire rope hoist?
Ang karaniwang mga isyu sa motor ay kinabibilangan ng voltage imbalance, wear sa mga bearing, at pagkabigo ng insulation—lahat ng ito ay maaaring magdulot ng overheating, maikling buhay ng motor, at potensyal na mga kahinaan sa hoist.
Paano maaaring magdulot ng kabiguan sa electric wire rope hoist ang pagkakamali ng operator?
Ang mga pagkakamali ng operator tulad ng side pulling, pag-exceed sa load limits, biglang pagbabago ng direksyon, o pag-lift na may slack rope ay maaaring makasira sa rope, sa brake system, at sa iba pang bahagi. Ang tamang pagsasanay at pagsunod sa mga safety protocol ay maaaring bawasan ang mga panganib na ito.
Talaan ng mga Nilalaman
-
Pagbaba ng Kalidad ng Wire Rope: Abrasion, Korosyon, at Pagkabagot
- Abrasion mula sa hindi wastong pag-align ng mga sheave, hindi tamang reeving, o marumi na ibabaw ng drum
- Ang corrosion na pinalala ng kahalumigmigan, asin, o pagkakalantad sa kemikal sa mga coastal o industrial na lugar
- Pagkabigo dahil sa paulit-ulit na bending; mga gabay sa NDT inspection ayon sa ISO 4309
-
Mga Pagkabigo sa Drive-Train ng Electric Wire Rope Hoist
- Mga kahinaan sa motor: hindi pantay na voltage, pagsuot ng bearing, at pagkabigo ng insulation (sinusubok gamit ang megger)
- Mga isyu sa gearbox: pagbubuhos ng langis, pitting sa mga ngipin ng gear, at mga kamalian sa paglilinis ng langis ayon sa DIN 3990
- Pagsabog ng brake system: naka-wear na linings, labis na hangganan ng hangin (>0.3 mm), o pagkasunog ng coil
- Mga kawalan sa Electrical Control at Power Supply ng Electric Wire Rope Hoists
- Mga pagkakamali na gawa ng operator at di tamang paggamit ng electric wire rope hoists
-
Mga Madalas Itanong
- Bakit mapanganib ang abrasion para sa mga wire rope?
- Paano nakaaapekto ang korosyon sa mga kableng bakal?
- Ano ang fatigue failure sa mga kableng bakal?
- Ano ang karaniwang mga isyu sa motor ng mga electric wire rope hoist?
- Paano maaaring magdulot ng kabiguan sa electric wire rope hoist ang pagkakamali ng operator?