
 EN
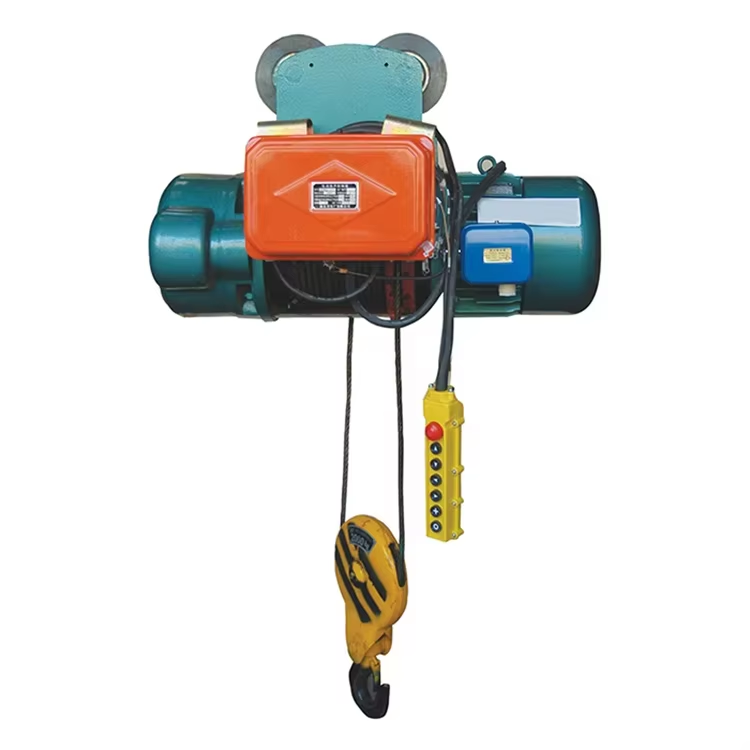
Drótkötél-minőségromlás: kopás, korrózió és fáradási hibák
Az elektromos drótkötél-emelőknél a kötél minőségromlása általában három egymással összefüggő mechanizmuson keresztül halad: kopás, korrózió és fáradás. Mindegyik különleges vizuális jeleket hagy a vizsgálat során, és más-más karbantartási beavatkozást igényel.
Kopás a rosszul igazított csigákból, helytelen kötélvezetésből vagy szennyezett dobfelületekből
A kopás akkor következik be, amikor a kötél a rosszul igazított csigákon, szűk hornyokon vagy a dob felületén lévő durva szennyeződések – például homok, fémreszek vagy megkeményedett zsír – ellen dörzsölődik. Az igazítatlan állás és a helytelen kötélvezetés megnöveli a flottaszöget, ami miatt a kötél a peremeket vagy a szomszédos tekercsek felületét kaparja. Látható jelei: lapos, csillogó kopási felületek a külső huzalokon vagy törött végű, késéles szélességű huzalok. Ez a kopás csökkenti a kötél átmérőjét és szakítószilárdságát, miközben feszültségkoncentrációs pontokat hoz létre, amelyek gyorsítják a repedések keletkezését. Tartsa meg a csigák megfelelő igazítását, ellenőrizze, hogy a horpadás mérete illeszkedik-e a kötél átmérőjéhez, és rendszeresen tisztítsa meg a érintkezési felületeket. Cserélje ki a kötelet, ha a külső huzalok látható kopása eléri az ISO 4309 szabványban vagy a hatáskörére vonatkozó egyéb szabványban meghatározott eldobási határt.
A korróziót a nedvesség, a só vagy vegyi anyagok okozzák, különösen tengerparti vagy ipari környezetben
A korrózió felületi pittengésként kezdődik, amikor a nedvesség, a sópermet vagy a vegyi gőzök átjutnak a kenőanyagrétegen – különösen a tengerparti vagy vegyipari környezetekben, ahol a klóridok, savak vagy lúgos anyagok gyorsítják a támadást. A pittengés csökkenti a huzal hatékony keresztmetszetét, koncentrálja a feszültséget a gödrök alján, és fáradási repedések keletkezésének kiindulási helyét képezi. A belső korrózió különösen veszélyes, mert rejtve marad a sodronyok között, miközben a külső felület épnek tűnik. Az ellenőröknek vöröses-barnás színű foltokat, hámlást vagy magyarázat nélküli átmérő-csökkenést kell keresniük – és agresszív környezetekben nem szabad kizárólag a vizuális ellenőrzésre támaszkodniuk. A megfelelő kenés, a rendszeres tisztítás és a száraz tárolás csökkenti a korrózió kockázatát. Súlyos expozíció esetén cinkbevonatos vagy rozsdamentes acél kötelek használata szükséges, és ellenőrizni kell, hogy a daru környezeti besorolása összhangban van-e az üzemeltetési feltételekkel.
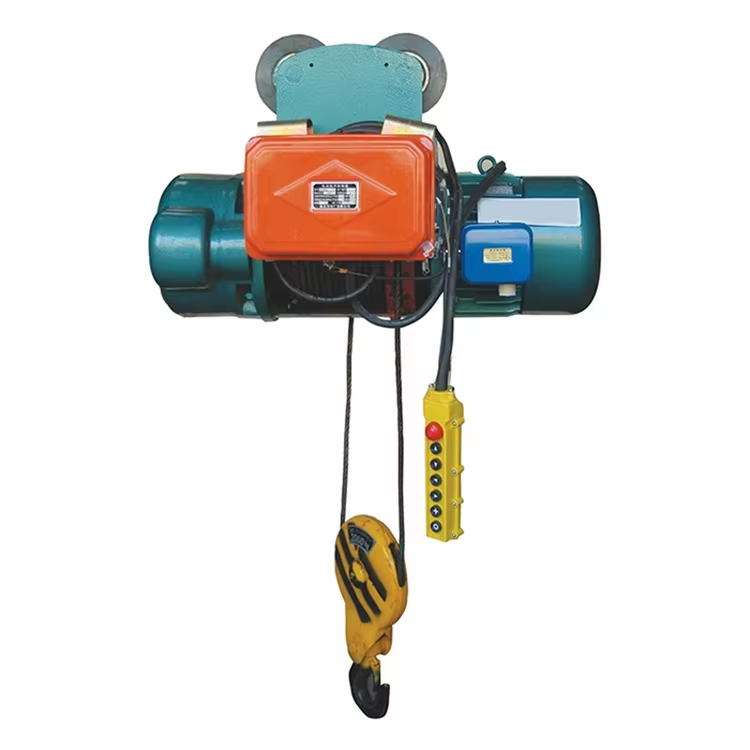
Fáradási meghibásodás ciklikus hajlítás miatt; NDT-ellenőrzési irányelvek az ISO 4309 szerint
A fáradás a leggyakoribb kötélhibás működési mód az elektromos kötéldaruknál, amelyet a felemelési ciklusonként ismétlődő csigákon és dobokon való hajlítás okoz. A repedések egyes szálakban kezdődnek és a szál tengelyére merőlegesen terjednek. A fáradási törések gyakran négyzetes vagy lapos végűek, és a nagy feszültségterhelésű zónákban – különösen ott, ahol a kötél érintkezik a csigákkal vagy belép a dobhorpadékba – gyűlnek össze. A kisebb csiga–kötél átmérő-arány, a fordított hajlítás és a rezgés mindegyike növeli a ciklikus feszültséget. Az ISO 4309 nemzetközileg elismert eldobási kritériumokat állapít meg a láthatóan eltört szálak, az átmérő-csökkenés és a helyi károsodás tekintetében. A nem romboló vizsgálati (NDT) módszerek – például a mágneses fluxus-szivárgás – belső száltöréseket is képesek észlelni, még mielőtt azok láthatóvá válnának. Rögzítsük a kötél üzemeltetési előzményeit, rendszeresen ellenőrizzük a magas ciklusszámú zónákat, és vonjuk ki a kötelet a forgalomból, mielőtt a felhalmozódott fáradási törések elérnék az ISO 4309 eldobási határát.
Hajtáslánc-hibák az elektromos kötéldaruknál
Az elektromos kötélcsörlő hajtásláncának meghibásodásai általában a motorban, a fogaskerék-hajtóműben vagy a fékberendezésben keletkeznek.
Motorhibák: feszültség-egyensúlytalanság, csapágykopás és szigetelés megszűnése (megger-tesztelt)
A feszültségkülönbség a tekercselés túlmelegedésének egyik fő oka. A NEMA MG 1 szabvány a folyamatos üzemre tervezett motoroknál legfeljebb 1%-os feszültségkülönbséget enged meg; egy 5%-os különbség kb. 50%-kal növelheti a tekercselés hőmérséklet-emelkedését. Ellenőrizze a fázis-fázis feszültségeket a daru leválasztókapcsolójánál. A csapágykopás a megfelelő kenés hiánya, a tengelyek rossz beállítása vagy a szennyezett zsír miatt következhet be. A rezgés növekszik, ahogy a csapágyjáték nő; az ISO 10816-3 szabvány súlyossági küszöbértékeket határoz meg, és egy 4,5 mm/s effektív érték körüli növekvő tendencia ellenőrzést igényel. Cserélje ki a csapágyakat, ha a sugárirányú játék meghaladja a 0,05 mm-t, vagy ha fémes részecskék jelennek meg a zsírban. A szigetelés meghibásodása nedvességtől, szénpor-tól vagy hőhatásos öregedéstől származhat. A szigetelés-ellenállás-méréshez (Megger-teszt) 500 V-os vagy 1000 V-os egyenáramú szigetelés-ellenállás-mérőt használjon. Az IEEE 43-2013 szabvány a működési hőmérsékleten legalább 1 MΩ/kV plusz 1 MΩ minimális szigetelés-ellenállást javasol. Egy 460 V-os darun mért 2 MΩ alatti érték tisztítást vagy újra-lakkolást igényel. Kövesse időben a Megger-mérések tendenciáját: egy teszt és a következő közötti 50%-os csökkenés hibafejlődésre utal.
Sebességváltó-problémák: olajszivárgás, fogaskerék-felületi károsodás (pitting) és kenési hibák a DIN 3990 szabvány szerint
Az olajszivárgás gyakran kopott tömítésekből vagy eldugult légtelenítőkből ered. Ellenőrizze, hogy vannak-e olajfoltok a daru alatt, és ellenőrizze az olajszintet a nézőüvegen keresztül. A fogaskerék-felületi károsodás (pitting) apró kráterekként jelenik meg a fogoldalakon. A DIN 3990 szabvány csak mikro-pittingot enged meg, ha nem alakul ki makro-pitting; a fogfelület 5%-ánál nagyobb mértékű progresszív pitting esetén a fogaskereket cserélni kell. A kenési hibák – például a nem megfelelő viszkozitású olaj használata, túltöltés vagy ritka olajcsere – felgyorsítják a kopást. Használjon ISO VG 220 vagy ISO VG 320 fogaskerék-olajat, kivéve, ha a daru kezelési útmutatója másként rendelkezik. Az olajanalízis során a vas koncentrációjának 150 ppm feletti, illetve a víztartalom 0,1% feletti értéke rendellenes kopást vagy vízbejutást jelez. Cserélje az olajat 500–1000 üzemóránként vagy évente. Tartsa tisztán a légtelenítő szűrőket a nyomásnövekedés és a tömítések kifordulásának megelőzésére.
Fékrendszer-hibák: kopott fékpofák, túlzott légrés (0,3 mm-nél nagyobb) vagy tekercs-kiégés
A fékbelépő kopása csökkenti a fékező nyomatékot, és veszélyezteti a terhelés rögzítésének biztonságát. Mérje meg a belépő vastagságát; cserélje ki, ha az eredeti vastagság 50%-ára csökken, vagy ha a szegecsek feje láthatóvá válik. Az armatúra és a féktárcsa közötti légrés nem haladhatja meg a 0,3 mm-t. A szélesebb rések növelik a tekercs áramfelvételét, késleltetik a fékezést, és okozhatnak terhelés-elcsúszást. Állítsa be a légrést a daru kezelési útmutatója szerint, hézagmérővel. A tekercs égése túlfeszültség, porlerakódás az armatúrán, vagy a fék hosszú ideig tartó nyitva tartása a motor áramkörén keresztül következhet be. Ellenőrizze a tekercs ellenállását multiméterrel; ha a mért érték ±10%-on kívül esik a névleges értéktől, az sérülésre utal. Tartsa tisztán a fék burkolatát, és ellenőrizze a egyenirányító kimenetét. Ha a fék csúszik, és nem képes megállítani a névleges terhelést – még a beállítás után is –, ez mechanikai hibára, nem vezérlési problémára utal.
Elektromos vezérlés és tápegység-hibák elektromos kötél darukban
Az elektromos vezérlés és az áramellátás hibái gyakran leállítják az elektromos kötélcsörlőt, még mielőtt a mechanikai alkatrészek meghibásodnának. Az alábbi szakaszok elkülönítik a működés hiányának okait az áramellátási anomáliáktól.
Működés hiánya: vezérlőállomás-hiba, hegesztett érintkezők vagy vészleállítási áramkör hibái
Amikor a csörlő nem indul el, a hibaelhárítást a vezérlőállomással kell kezdeni. Elkopott gombok, sérült függő vezérlők vagy hibás rádiós vevők akadályozhatják a futásparancs kiadását. A hegesztett érintkezők zárva tarthatják az érintkezőket – vagy megakadályozhatják a kinyitásukat –, ami vagy mozgás hiányát, vagy ellenőrizetlen mozgást eredményez. Ellenőrizze az érintkezők folytonosságát, és cserélje ki a behorpadt érintkezőket. A vészleállítási áramkörök hibája történhet megszakadt vezetékek, laza csatlakozók vagy lenyomott vészleállítógomb miatt. Győződjön meg arról, hogy a vészleállítási hurkot zárja, mielőtt újraindítaná. Egy egyszerű diagnosztikai sorrend segít ezeknek a hibáknak a lokalizálásában: ellenőrizze a vezérlőtranszformátor kimenetét, mérje meg az érintkezőtekercs feszültségét, és tesztelje a vészleállítási áramkör ellenállását. Ezek a lépések segítenek elkerülni a biztonságtalan újraindításokat és az ismétlődő leállásokat.
Az áramellátás anomáliái: feszültségcsökkenés (<90%), fáziskiesés és földelési hibák, amelyek kiváltják a hőrelék működését
A névleges feszültség 90%-ánál alacsonyabb feszültségcsökkenés miatt a kontaktor kikapcsol, és a motor túlmelegszik. Egy laza csatlakozóklemme ellenállást ad hozzá az áramkörhöz, és így látszólagos feszültségcsökkenést okozhat, ezért a további diagnosztika előtt szorítsa meg a csatlakozásokat. A fáziskiesés egyfázisú üzemre kényszeríti a motort, ami gyors áramnövekedést és a hőrelé kiváltását eredményezi. A földelési hibák áramszivárgást okoznak, és védőberendezéseket is kiválthatnak, mielőtt komoly károk keletkeznének. Ellenőrizze a felvonó leválasztókapcsolójánál az áramellátás feszültségét terhelés alatt, ellenőrizze a fázisforgást és az biztosítékokat, valamint mérje meg a motor és a tápvezeték szigetelését szigetelés-ellenállás-mérővel (meggerrel). Állítsa be a hőrelét a motor névleges teljes terhelési áramára, és ellenőrizze, hogy a hőrelé kioldási osztálya megfelel-e az alkalmazási követelményeknek. A rendszeres áramellátás-minőség-ellenőrzés megelőzi ezen villamos hibák által okozott felvonókárosodást.
Működtető által okozott hibák és az elektromos kötélcsörlők helytelen használata
A legtöbb elektromos kötélszerű emelő hibája nem hirtelen gyártási hiányosság – inkább az üzemeltető szokásai, a helytelen kötélvezetés vagy az elmaradt ellenőrzések eredményeként alakul ki. A mellékirányú húzás a legkárosabb hibák egyike: ha a húzás iránya több mint 3 fokkal tér el a függőlegestől, a kötél kiesik a dob hornyából, és kockázata van a felhalmozódásnak, összenyomódásnak vagy becsípődésnek.
| Műveleti hiba | Azonnali kockázat | Javító intézkedés |
|---|---|---|
| Mellékirányú húzás >3°-kal a függőlegestől | A kötél kiesik a dob hornyából, becsípődik vagy összenyomódik | Helyezze le a terhet, helyezze vissza a kötelet a dobba, és ellenőrizze, mielőtt újra emelni kezdené |
| A megengedett teherbírás túllépése | Túlterheli a kötelet, a féket és a fogaskerekes hajtóművet | Ellenőrizze a terhelés súlyát, és maradjon a megengedett határérték alatt |
| Rendkívüli terhelés vagy hirtelen irányváltás | Kötelek csavarodása, madárfészek-képződés és kötélátfedés | Emelés és leállítás simán; kerülni kell a gyors irányváltásokat |
| Emelés laza kötéllel vagy egyensúlytalan rögzítéssel | Kötélcsavarodás, dobkeresztezés és teher lengése | A lazaság eltávolítása, a teher kiegyensúlyozása és függőleges emelés |
| Teher oldalirányú húzása vagy tolása | Oldalirányú erőhatás a dob, a csigák és a kötél számára | A daru elhelyezése közvetlenül a teher felett |
A képzés a legfontosabb védelem az üzemeltető által okozott hibák ellen. Az üzemeltetőknek ismerniük kell a teherbírási korlátozásokat, a vezérlőállomás funkcióit, a vészleállítás működését, valamint a korai figyelmeztető jeleket – például a kötél elmozdulását, a fék ragadását vagy a szokatlan zajokat. Ha egy acélkötél kiesik a hornyából, akkor a leengedés és újra beültetés nem elegendő, ha már száltörések vagy deformációk jelentek meg; ilyen esetekben a kötelet azonnal ki kell vonni a használatból. A folyamatos megfigyelés, dokumentált ellenőrzések és a függőleges emelés szigorú betartása biztosítja az elektromos acélkötéles daruk biztonságos működését.
GYIK
Miért veszélyes a kopás az acélkötelek számára?
A kopás csökkenti a kötél átmérőjét és szakítószilárdságát. Emellett feszültségkoncentrációs helyeket hoz létre, gyorsítva a repedések keletkezését és növelve a kötél üzem közbeni meghibásodásának kockázatát.
Hogyan hat a korrózió a drótkötelekre?
A korrózió csökkenti a kötél hatékony drótkeresztmetszetét, gödröket okoz, és a fáradási repedések keletkezési helyeivé válik. Ez kompromittálhatja a drótkötél szilárdságát és biztonságát, különösen tengerparti vagy ipari környezetben.
Mi a fáradási meghibásodás drótköteleknél?
A fáradási meghibásodás a kötelek ciklikus hajlítása miatt keletkezik a csigákon és dobokon ismétlődő emelési ciklusok során. Repedések alakulnak ki és növekednek az egyes drótokban, különösen a nagy feszültségű zónákban, ami potenciálisan a kötél meghibásodásához vezethet.
Milyen gyakori problémák fordulnak elő az elektromos drótkötél-emelők motorjában?
A gyakori motorproblémák közé tartozik a feszültség-egyensúlytalanság, a csapágykopás és az izoláció megszűnése, amelyek mindegyike túlmelegedéshez, csökkent élettartamhoz és az emelő lehetséges hibáihoz vezethet.
Hogyan okozhatnak üzemeltetői hibák elektromos kötélcsörlő-hibákat?
Az üzemeltetői hibák – például az oldalirányú húzás, a megengedett terhelés túllépése, a hirtelen irányváltás vagy a laza kötéllel történő emelés – károsíthatják a kötelet, a fékrendszert és más alkatrészeket. A megfelelő képzés és a biztonsági protokollok betartása csökkentheti ezeket a kockázatokat.
Tartalomjegyzék
- Drótkötél-minőségromlás: kopás, korrózió és fáradási hibák
-
Hajtáslánc-hibák az elektromos kötéldaruknál
- Motorhibák: feszültség-egyensúlytalanság, csapágykopás és szigetelés megszűnése (megger-tesztelt)
- Sebességváltó-problémák: olajszivárgás, fogaskerék-felületi károsodás (pitting) és kenési hibák a DIN 3990 szabvány szerint
- Fékrendszer-hibák: kopott fékpofák, túlzott légrés (0,3 mm-nél nagyobb) vagy tekercs-kiégés
- Elektromos vezérlés és tápegység-hibák elektromos kötél darukban
- Működtető által okozott hibák és az elektromos kötélcsörlők helytelen használata
- GYIK