
 EN
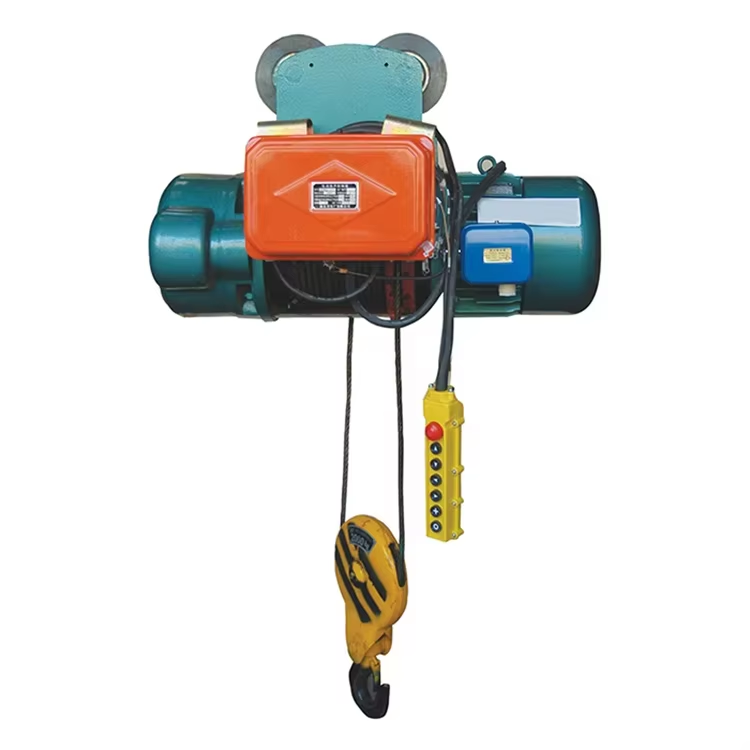
Deterioro del cable de acero: desgaste, corrosión y fallos por fatiga
En un polipasto eléctrico de cable de acero, el deterioro del cable normalmente progresa mediante tres mecanismos interrelacionados: desgaste, corrosión y fatiga. Cada uno deja indicios distintos durante la inspección y requiere una respuesta de mantenimiento diferente.
Desgaste provocado por poleas mal alineadas, aparejo incorrecto o superficies del tambor contaminadas
La abrasión ocurre cuando la cuerda roza contra poleas desalineadas, ranuras estrechas o contaminantes abrasivos —como arena, partículas metálicas o grasa endurecida— sobre las superficies del tambor. La desalineación y el aparejo inadecuado aumentan el ángulo de flota, lo que provoca que la cuerda raspe los bordes de las bridas o las vueltas adyacentes. Los signos visuales incluyen facetas de desgaste planas y pulidas en los alambres exteriores o extremos rotos desgastados hasta un grosor de filo de cuchilla. Este desgaste reduce el diámetro y la resistencia a la rotura de la cuerda, además de generar concentradores de tensión que aceleran la iniciación de grietas. Mantenga la alineación de las poleas, verifique que el tamaño de la ranura coincida con el diámetro de la cuerda y limpie las superficies de contacto según el programa establecido. Reemplace la cuerda cuando el desgaste visible de los alambres exteriores alcance los límites de descarte especificados en la norma ISO 4309 o en la norma aplicable de su jurisdicción.
Corrosión acelerada por humedad, sal u exposición química en entornos costeros o industriales
La corrosión comienza como picaduras superficiales cuando la humedad, la salpicadura de sal o los vapores químicos rompen la película lubricante, especialmente en entornos costeros o de procesamiento químico, donde los cloruros, los ácidos o los agentes alcalinos aceleran el ataque. Las picaduras reducen la sección transversal efectiva del alambre, concentran la tensión en las bases de las picaduras y generan sitios de iniciación de grietas por fatiga. La corrosión interna es particularmente peligrosa porque permanece oculta entre los torones mientras que el exterior parece intacto. Los inspectores deben buscar manchas marrón-rojizas, descamación o una reducción inexplicable del diámetro, y no deben confiar únicamente en inspecciones visuales en condiciones agresivas. Una lubricación adecuada, limpiezas programadas y almacenamiento en seco reducen el riesgo de corrosión. En exposiciones severas, especifique cables de acero galvanizados o inoxidables y verifique que la clasificación ambiental del polipasto coincida con las condiciones operativas.
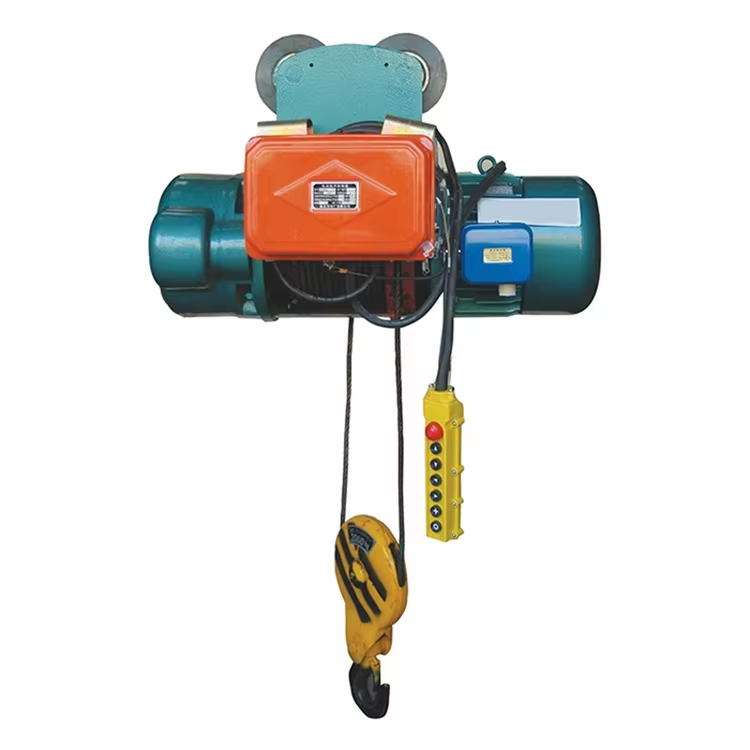
Fallo por fatiga debido a flexión cíclica; directrices para inspección mediante ensayos no destructivos según ISO 4309
La fatiga es el modo de fallo más común en los cables de acero de los polipastos eléctricos con cable, provocado por la flexión repetida sobre poleas y tambores durante cada ciclo de elevación. Las grietas se inician en hilos individuales y crecen perpendicularmente al eje del hilo. Las roturas por fatiga suelen presentar extremos cuadrados o planos y se agrupan en zonas de alta tensión, especialmente donde el cable entra en contacto con las poleas o ingresa en la ranura del tambor. Las relaciones más pequeñas entre el diámetro de la polea y el del cable, los dobleces inversos y las vibraciones incrementan todas la tensión cíclica. La norma ISO 4309 establece criterios internacionalmente reconocidos para desechar el cable, basados en la cantidad visible de hilos rotos, la pérdida de diámetro y los daños localizados. Los métodos de ensayo no destructivo (END), como la fuga de flujo magnético, pueden detectar roturas internas en los hilos antes de que sean visibles. Registre el historial de servicio del cable, inspeccione periódicamente las zonas de alto ciclo y retire el cable antes de que el número acumulado de roturas por fatiga alcance el límite de descarte establecido en la norma ISO 4309.
Fallos en el tren de transmisión del polipasto eléctrico con cable
Los fallos en el tren de transmisión de un polipasto eléctrico con cable de acero suelen originarse en el motor, la caja de engranajes o el conjunto del freno.
Fallos del motor: desequilibrio de tensión, desgaste de los rodamientos y deterioro del aislamiento (comprobado con megóhmetro)
El desequilibrio de tensión es una causa principal del sobrecalentamiento del estator. NEMA MG 1 limita los motores de servicio continuo a un desequilibrio de tensión máximo del 1 %; un desequilibrio del 5 % puede elevar el aumento de temperatura de los devanados aproximadamente un 50 %. Inspeccione las tensiones entre fases en el interruptor de desconexión del polipasto. El desgaste de los rodamientos se debe a lubricación inadecuada, desalineación o grasa contaminada. Las vibraciones aumentan a medida que crece el juego de los rodamientos; la norma ISO 10816-3 establece umbrales de severidad, y una tendencia ascendente cercana a 4,5 mm/s RMS requiere inspección. Reemplace los rodamientos cuando el juego radial supere 0,05 mm o aparezcan partículas metálicas en la grasa. La rotura del aislamiento se origina por humedad, polvo de carbón o envejecimiento térmico. Las pruebas con megóhmetro utilizan un medidor de resistencia de aislamiento de corriente continua de 500 V o 1.000 V. La norma IEEE 43-2013 recomienda un valor mínimo de 1 MΩ por kV más 1 MΩ a la temperatura de operación. Valores inferiores a 2 MΩ en un polipasto de 460 V indican la necesidad de limpieza o recubrimiento con barniz. Realice mediciones repetidas con megóhmetro a lo largo del tiempo: una caída del 50 % entre pruebas señala una falla en desarrollo.
Problemas en la caja de cambios: fugas de aceite, picaduras en los engranajes y errores de lubricación según DIN 3990
Las fugas de aceite suelen originarse en juntas deterioradas o respiraderos obstruidos. Verifique la presencia de charcos debajo del polipasto y compruebe el nivel de aceite mediante la mirilla. Las picaduras en los engranajes se manifiestan como pequeños cráteres en los flancos de los dientes. Según DIN 3990, solo se permite la micro-picadura si no aparece picadura macroscópica; la picadura progresiva que supere el 5 % del área del diente exige sustituir el engranaje. Los errores de lubricación —como usar viscosidad incorrecta, sobrellenado o cambios poco frecuentes— aceleran el desgaste. Utilice aceite para engranajes ISO VG 220 o 320, salvo que el manual del polipasto indique otra cosa. Un análisis de aceite que revele hierro por encima de 150 ppm o agua por encima del 0,1 % indica desgaste anómalo o entrada de humedad. Cambie el aceite tras 500–1.000 horas de funcionamiento o anualmente. Mantenga limpios los filtros de los respiraderos para evitar acumulación de presión y expulsión de juntas.
Fallo del sistema de freno: forros desgastados, holgura excesiva (> 0,3 mm) o quemadura de la bobina
El desgaste de las pastillas de freno reduce el par de frenado y compromete la seguridad al mantener la carga. Mida el espesor de las pastillas; reemplácelas cuando se hayan desgastado hasta el 50 % del espesor original o cuando se vuelvan visibles las cabezas de los remaches. El espacio de aire entre el inducido y el disco de freno debe permanecer por debajo de 0,3 mm. Espacios más amplios aumentan la corriente de la bobina, retrasan la acción de frenado y provocan deriva de la carga. Ajuste dicho espacio según el manual del polipasto, utilizando una lámina de calibración. La quemadura de la bobina se produce por sobretensión, acumulación de polvo sobre el inducido o mantenimiento prolongado del freno abierto mediante el circuito del motor. Verifique la resistencia de la bobina con un multímetro; una lectura fuera del rango ±10 % del valor indicado en la placa de características indica daño. Mantenga limpia la carcasa del freno y verifique la salida del rectificador. Un freno que patina y no logra detener la carga nominal —incluso tras su ajuste— indica fallo mecánico, no un problema de control.
Fallos en el control eléctrico y en la fuente de alimentación de los polipastos eléctricos de cable
Los fallos en el control eléctrico y en la alimentación suelen detener un polipasto eléctrico de cable antes de que fallen los componentes mecánicos. Las secciones siguientes separan las causas de ausencia de operación de las anomalías en el lado de la alimentación.
Causas de ausencia de operación: fallo de la estación de control, contactores soldados o fallos en el circuito de parada de emergencia
Cuando el polipasto no arranca, comience la resolución de problemas en la estación de control. Botones desgastados, mandos a distancia dañados o receptores de radio defectuosos pueden bloquear la orden de marcha. Los contactores soldados pueden mantener los contactos cerrados —o impedir su apertura— provocando bien ausencia de movimiento, bien movimiento incontrolado. Compruebe la continuidad de los contactores y sustituya los contactos erosionados. Los circuitos de parada de emergencia fallan por cables rotos, terminales sueltos o pulsadores de parada activados. Confirme que el bucle de parada de emergencia está cerrado antes de restablecerlo. Una secuencia diagnóstica sencilla aísla estos fallos: verifique la tensión de salida del transformador de control, mida la tensión en la bobina del contactor y compruebe la resistencia del circuito de parada de emergencia. Estos pasos ayudan a evitar restablecimientos inseguros y paradas repetidas.
Anomalías en la alimentación eléctrica: subtensión (<90 %), pérdida de fase y fallos de puesta a tierra que activan los relés térmicos
La subtensión por debajo del 90 % de la tensión nominal provoca la desconexión del contactor y el sobrecalentamiento del motor. Un terminal flojo puede simular una condición de subtensión al introducir resistencia adicional; por tanto, apriete todas las conexiones antes de continuar con las pruebas. La pérdida de fase ocasiona funcionamiento monofásico, un aumento rápido de la corriente y la activación del relé térmico. Los fallos de puesta a tierra provocan fugas de corriente y pueden activar los dispositivos de protección antes de que se produzca un daño grave. Verifique la tensión de alimentación en el interruptor de desconexión del polipasto bajo carga, inspeccione el sentido de rotación de fases y los fusibles, y realice una prueba de aislamiento (megger) en el motor y en la línea de alimentación. Ajuste el relé térmico a la corriente nominal a plena carga del motor y confirme que su clase de disparo corresponde a los requisitos de la aplicación. El monitoreo rutinario de la calidad de la alimentación evita que estos fallos eléctricos dañen el polipasto.
Fallos inducidos por el operador y uso inadecuado de polipastos eléctricos de cable
La mayoría de los fallos en los polipastos eléctricos con cable no se deben a defectos de fabricación repentinos, sino que se desarrollan por hábitos del operador, amarre inadecuado o inspecciones omitidas. La tracción lateral es uno de los errores más perjudiciales: una fuerza aplicada con un ángulo superior a 3 grados respecto a la vertical desvía el cable de las ranuras del tambor, lo que implica riesgo de acumulación, aplastamiento o pinzamiento.
| Errores del operador | Riesgo inmediato | Acción correctiva |
|---|---|---|
| Tracción lateral >3° respecto a la vertical | El cable salta de las ranuras del tambor, se pinza o se aplasta | Bajar la carga, reposicionar el cable y realizar una inspección antes de volver a izar |
| Sobrecarga más allá de la capacidad nominal | Sobreesfuerzo del cable, del freno y de la caja de engranajes | Verificar el peso de la carga y mantenerse dentro del límite nominal |
| Carga de impacto o inversión repentina | Torsiones, formación de jaula de pájaro y solapamiento del cable | Levantar y detener suavemente; evitar cambios bruscos de dirección |
| Levantamiento con cable flojo o aparejo desequilibrado | Torsiones del cable, cruce sobre el tambor y oscilación de la carga | Eliminar la holgura, equilibrar la carga y levantarla verticalmente |
| Arrastrar o tirar de las cargas lateralmente | Fuerza lateral sobre el tambor, las poleas y el cable | Colocar el polipasto directamente sobre la carga |
La formación es la medida más eficaz para prevenir fallos causados por el operador. Los operadores deben conocer los límites de carga, las funciones de la estación de control, el funcionamiento del botón de parada de emergencia y las señales tempranas de advertencia —por ejemplo, desalineación del cable, arrastre del freno o ruidos anómalos—. Si un cable de acero salta de su ranura, bajarlo y volver a asentarle no es suficiente si ya hay roturas de cordones o deformaciones; en esos casos, el cable debe retirarse inmediatamente del servicio. La observación constante, las inspecciones documentadas y el estricto cumplimiento de las prácticas de elevación vertical garantizan el funcionamiento seguro del polipasto eléctrico de cable de acero.
Preguntas frecuentes
¿Por qué es peligrosa la abrasión para los cables de acero?
La abrasión reduce el diámetro y la resistencia a la rotura de la cuerda. También crea concentradores de tensión, lo que acelera la iniciación de grietas y aumenta el riesgo de rotura de la cuerda durante su funcionamiento.
¿Cómo afecta la corrosión a las cuerdas de alambre?
La corrosión reduce la sección transversal efectiva de los alambres de la cuerda, provoca picaduras y actúa como puntos de inicio para grietas por fatiga. Esto puede comprometer la resistencia y la seguridad de la cuerda de alambre, especialmente en entornos costeros o industriales.
¿Qué es la rotura por fatiga en las cuerdas de alambre?
La rotura por fatiga ocurre debido a la flexión cíclica de las cuerdas sobre poleas y tambores durante ciclos repetidos de elevación. Se forman y propagan grietas en los alambres individuales, especialmente en zonas de alta tensión, lo que puede provocar la rotura de la cuerda.
¿Cuáles son los problemas comunes del motor en los polipastos eléctricos de cuerda de alambre?
Los problemas comunes del motor incluyen desequilibrio de voltaje, desgaste de los rodamientos y deterioro del aislamiento, todos los cuales pueden causar sobrecalentamiento, reducción de la vida útil y fallos potenciales en el polipasto.
¿Cómo puede el error del operador provocar fallos en los polipastos eléctricos de cable de acero?
Los errores del operador, como la tracción lateral, la sobrecarga, los cambios bruscos de dirección o la elevación con el cable flojo, pueden dañar el cable, el sistema de frenado y otros componentes. Una formación adecuada y el cumplimiento estricto de los protocolos de seguridad pueden reducir estos riesgos.
Tabla de Contenidos
-
Deterioro del cable de acero: desgaste, corrosión y fallos por fatiga
- Desgaste provocado por poleas mal alineadas, aparejo incorrecto o superficies del tambor contaminadas
- Corrosión acelerada por humedad, sal u exposición química en entornos costeros o industriales
- Fallo por fatiga debido a flexión cíclica; directrices para inspección mediante ensayos no destructivos según ISO 4309
-
Fallos en el tren de transmisión del polipasto eléctrico con cable
- Fallos del motor: desequilibrio de tensión, desgaste de los rodamientos y deterioro del aislamiento (comprobado con megóhmetro)
- Problemas en la caja de cambios: fugas de aceite, picaduras en los engranajes y errores de lubricación según DIN 3990
- Fallo del sistema de freno: forros desgastados, holgura excesiva (> 0,3 mm) o quemadura de la bobina
- Fallos en el control eléctrico y en la fuente de alimentación de los polipastos eléctricos de cable
- Fallos inducidos por el operador y uso inadecuado de polipastos eléctricos de cable
-
Preguntas frecuentes
- ¿Por qué es peligrosa la abrasión para los cables de acero?
- ¿Cómo afecta la corrosión a las cuerdas de alambre?
- ¿Qué es la rotura por fatiga en las cuerdas de alambre?
- ¿Cuáles son los problemas comunes del motor en los polipastos eléctricos de cuerda de alambre?
- ¿Cómo puede el error del operador provocar fallos en los polipastos eléctricos de cable de acero?