
 EN
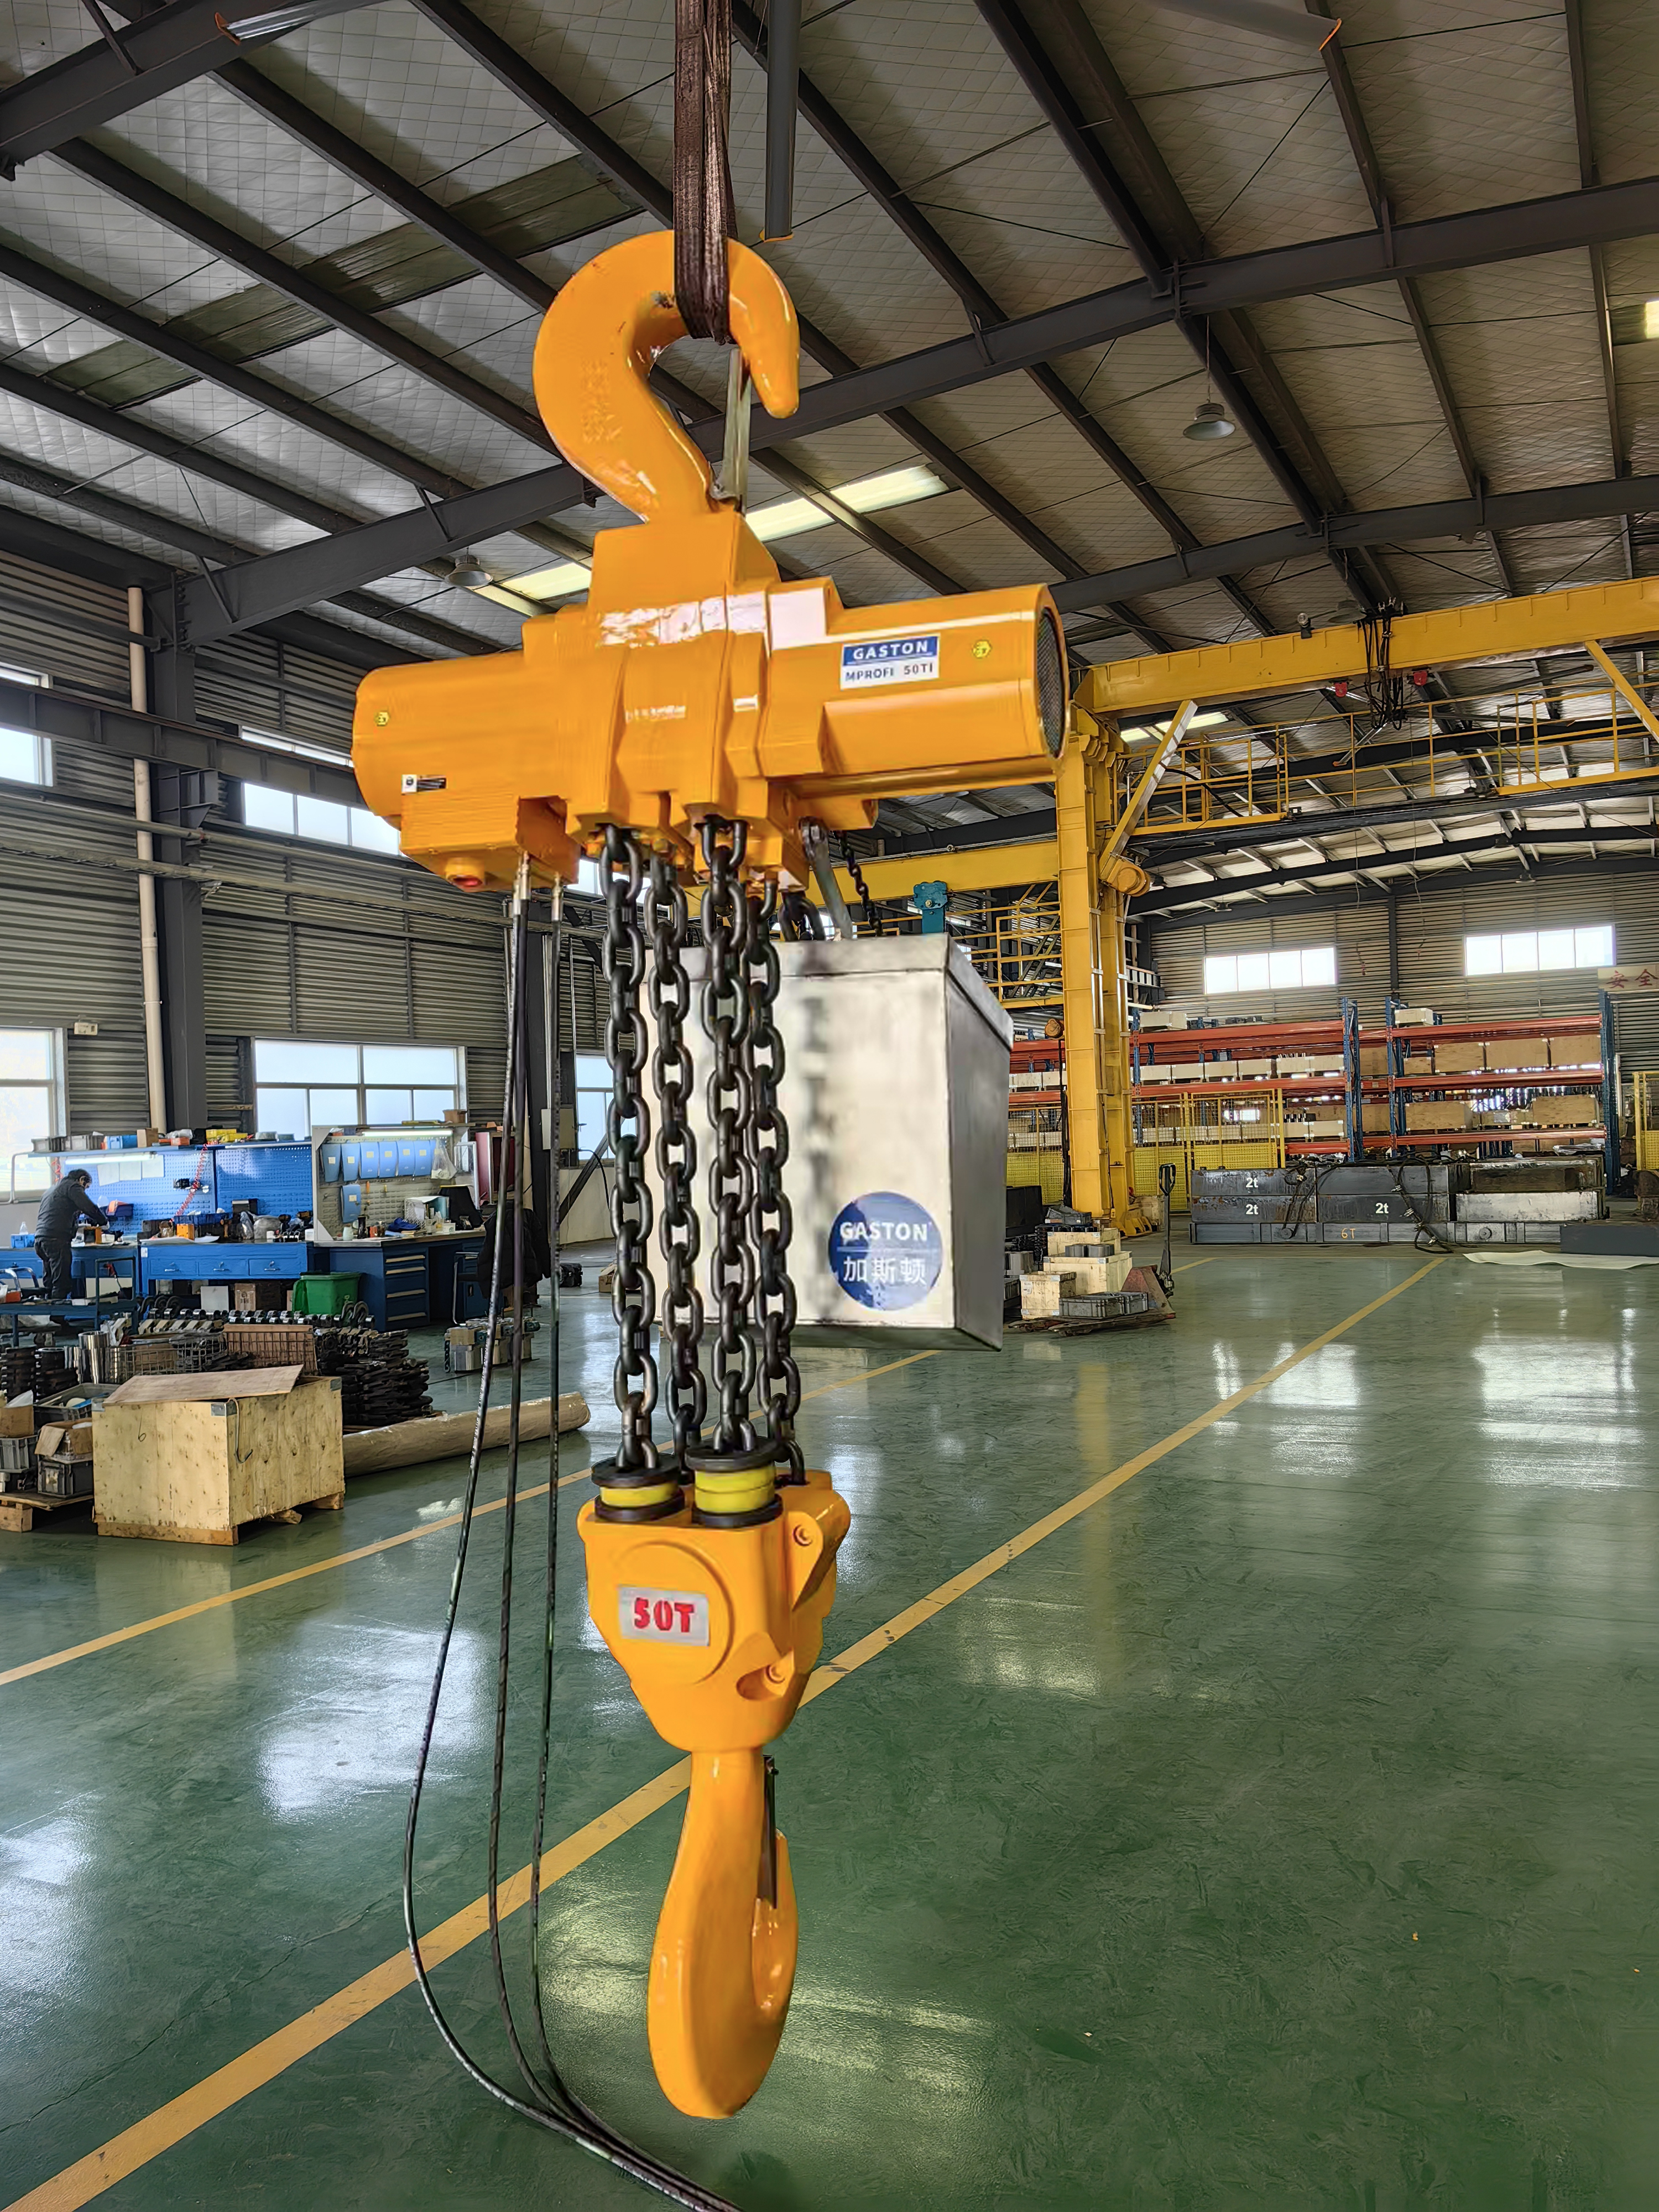
Realice inspecciones rigurosas del cable de acero basadas en normas
Frecuencia e instrucciones de inspección: revisiones visuales frente a métodos de ensayo no destructivo (END) según la norma ISO 4309
Un polipasto eléctrico de cable requiere un protocolo de inspección escalonado conforme a la norma ISO 4309. Las inspecciones visuales rutinarias constituyen la primera línea de defensa: los operadores deben examinar toda la longitud del cable antes de cada turno, bajo iluminación adecuada, prestando especial atención a los puntos de terminación, las zonas de contacto con el tambor y las poleas, y las áreas propensas a la acumulación de humedad. Aunque son rápidas y no requieren equipos adicionales, las inspecciones visuales no pueden detectar de forma fiable roturas internas de los alambres ni la degradación del alma. Para evaluaciones más profundas, los ensayos no destructivos (END), especialmente la inspección electromagnética, clasifican los defectos en dos categorías: pérdida de área metálica (LMA, por sus siglas en inglés) y fallo localizado (LF, por sus siglas en inglés). La norma ISO 4309 vincula los intervalos de inspección a la clase de servicio, al espectro de carga y a la exposición ambiental. En la práctica, muchas jurisdicciones siguen el requisito mensual de la OSHA y las indicaciones diarias de inspección visual de la norma ASME B30.2; en entornos de alta demanda o corrosivos, puede ser necesario realizar controles puntuales mediante END semanalmente o incluso diariamente. Un inspector calificado debe documentar el diámetro inicial, la longitud del paso del cable y las tendencias de anomalías para identificar deterioro progresivo, no solo fallos aislados.
Límites de defectos críticos: cables rotos, profundidad de corrosión y límites de deformación
La norma ISO 4309 define umbrales obligatorios de descarte para todos los cables de izaje en servicio. Los alambres rotos se evalúan por longitud de torcedura del cable o por cordón: un límite visible común es seis alambres rotos distribuidos aleatoriamente en una longitud de torcedura, o tres en un solo cordón; sin embargo, los valores exactos dependen de la construcción del cable y de su clase de servicio. La corrosión se vuelve crítica cuando las picaduras o la descamación superficial reducen el diámetro nominal en ≥7 %, ya que la degradación interna del alma suele superar los signos externos. Los límites de deformación incluyen torsiones (kinks), formación de jaula de pájaro (bird caging), aplanamiento y reducción local del diámetro superior al 5–10 % del diámetro nominal. Las fracturas por cizallamiento, la decoloración por calor o los daños por arco eléctrico exigen la retirada inmediata del servicio. Cada defecto debe evaluarse con respecto al diámetro original y documentarse su evolución. Es fundamental destacar que varios defectos subumbrales en la misma sección —por ejemplo, dos alambres rotos más corrosión moderada— pueden acelerar colectivamente la fatiga y activar los criterios de descarte. Los operadores nunca deben prolongar el servicio más allá de los límites establecidos en la norma ISO 4309 para cumplir con exigencias productivas.
Aplicar lubricación precisa para maximizar la durabilidad del cable de acero del polipasto eléctrico
Lubricantes penetrantes frente a lubricantes de recubrimiento: selección de la fórmula adecuada para ciclos de carga y entorno
La lubricación precisa comienza con la selección del tipo de lubricante adecuado según las condiciones de operación. Los lubricantes penetrantes utilizan portadores de baja viscosidad que se infiltran en el núcleo del cable y entre los torones internos, reduciendo el desgaste por fretting entre los alambres durante la flexión sobre poleas y tambores. Los lubricantes de recubrimiento forman una película superficial de mayor viscosidad que sella la humedad, la suciedad y las salpicaduras químicas, protegiendo así las superficies metálicas externas. En operaciones de alto ciclo con doblado frecuente, el desgaste interno predomina, por lo que los lubricantes penetrantes resultan esenciales. En entornos de bajo ciclo pero altamente corrosivos, una capa de recubrimiento robusta ofrece una protección superior. Para elevación con cargas elevadas y alto ciclo, los equipos de mantenimiento suelen aplicar primero un lubricante penetrante para reponer el núcleo y luego añadir una capa de recubrimiento como defensa ambiental: este método en dos etapas ha demostrado ser especialmente eficaz en entornos polvorientos, húmedos o al aire libre. Usar únicamente un recubrimiento superficial en cables de gran recorrido puede dejar sin lubricación los torones internos y acelerar la fatiga. La selección final debe considerar el rango de temperatura, la agresividad del entorno y la especificación de lubricante del fabricante del polipasto.
Impacto en el mundo real: la grasa sintética de grado EP prolonga la vida útil de los cables en un 42 % en aplicaciones de alta exigencia
Los datos de campo de 2023 muestran que el cambio a una grasa sintética EP (de presión extrema) prolonga la vida útil de los cables de acero hasta en un 42 % en operaciones de elevación de alta exigencia. Esta mejora se debe a una viscosidad estable frente a las fluctuaciones de temperatura, una menor fricción entre hebras y una resistencia superior al lavado y a la oxidación. Los aditivos EP forman una barrera química duradera bajo cargas elevadas, reduciendo el contacto metal-metal y evitando la picadura microscópica —precursora de roturas prematuras de los alambres—. En ciclos repetidos de carga, esto se traduce en intervalos de inspección más largos y menos sustituciones. Los registros de mantenimiento de polipastos eléctricos de cable de acero de alto ciclo también indican menos proyección de lubricante y áreas de trabajo más limpias, lo que favorece la retención constante de la película lubricante entre aplicaciones programadas. Estos beneficios son especialmente notorios en acerías, puertos y talleres de fabricación, donde los polipastos operan durante varios turnos diarios.
Seleccionar la construcción óptima del cable de acero para el perfil de servicio de su polipasto eléctrico con cable de acero
Ajustar el sentido de torsión del cable, el número de cordones (por ejemplo, 6×19 frente a 6×36) y el tipo de alma al espectro de carga y a la frecuencia de ciclos
La geometría del cable debe coincidir con el perfil real de servicio de su polipasto eléctrico de cable —no con un número genérico de catálogo. Un cable 6×19 tiene menos hilos exteriores, pero de mayor diámetro, lo que ofrece alta resistencia al desgaste y a la compresión; es ideal para elevaciones de bajo ciclo y cargas pesadas, con doblado limitado en el tambor. Un cable 6×36 posee más hilos exteriores, pero de menor diámetro, y mayor flexibilidad, lo que le permite soportar mejor los doblados repetidos sobre poleas y tambores en aplicaciones de alto ciclo. El tipo de alma refina aún más el rendimiento: las almas de fibra aumentan la flexibilidad, pero reducen la resistencia a la compresión; las almas de cable metálico independiente (IWRC, por sus siglas en inglés) mantienen la estabilidad de la sección transversal bajo alta presión de contacto y mejoran la vida útil frente a la fatiga. La torsión regular favorece un enrollamiento predecible en polipastos de una sola capa; la torsión larga es adecuada para sistemas guiados y antitorsionales. Por ejemplo, un polipasto que realiza miles de elevaciones cortas y repetitivas por turno requiere un cable 6×36 con alma IWRC de alta flexibilidad, no una alternativa rígida 6×19 con alma de acero. Utilice la norma ISO 4309:2017 para alinear el número de cordones, el tipo de torsión y el tipo de alma con el espectro real de cargas y la frecuencia de ciclos.
Garantizar la compatibilidad entre el sistema de motor y cable para prevenir desgaste prematuro
Par motor, respuesta de frenado y geometría de la ranura del tambor: evitar la torsión y la amplificación de la fatiga del cable
La compatibilidad entre motor y cable es fundamental para la durabilidad del cable. Ajustar el par de salida del motor a la carga nominal del cable estabiliza las fases de aceleración y desaceleración, minimizando las cargas de impacto que aceleran la fatiga. En los polipastos eléctricos con cable, una respuesta de frenado brusca o mal ajustada puede inducir torsión en el cable y tensiones localizadas en los torones. Asimismo, una geometría incorrecta de la ranura del tambor —no coincidente con el diámetro o el sentido de trenzado del cable— provoca un enrollamiento desalineado, incrementa la abrasión lateral y transfiere par a lo largo del cable. Cuando estos elementos son incompatibles, la flexión cíclica y la torsión amplifican el desgaste por fretting y la rotura de alambres. Verifique los ajustes de par, los perfiles de rampa de frenado y las dimensiones de las ranuras durante la puesta en servicio —y también tras cualquier sustitución de motor, freno o tambor— para proteger la vida útil del cable.
Las preguntas frecuentes (FAQ)
¿Por qué son importantes las inspecciones periódicas del cable?
Las inspecciones periódicas ayudan a identificar defectos como roturas internas de los alambres, corrosión y deformación desde una etapa temprana, reduciendo así el riesgo de fallo del equipo y garantizando la seguridad durante las operaciones.
¿Cuál es la diferencia entre las inspecciones visuales y los métodos de ensayo no destructivo (NDT)?
Las inspecciones visuales son revisiones rápidas y sin herramientas que se realizan diariamente, centradas en defectos visibles; por su parte, los ensayos no destructivos (NDT) emplean equipos avanzados, como la inspección electromagnética, para detectar desgaste y deterioro internos.
¿Cuáles son los criterios de descarte ISO 4309 para cables de acero?
Los principales criterios de descarte incluyen seis roturas aleatorias de alambres en un paso de cable o tres roturas en un solo cordón, una reducción del diámetro debido a la corrosión igual o superior al 7 %, y deformaciones como torsiones (kinks) o jaulas de pájaro (birdcages) que superen del 5 al 10 % del diámetro nominal.
¿Qué tipo de lubricante debo usar en un polipasto de cable de acero?
Utilice lubricantes penetrantes para operaciones de alto ciclo, a fin de proteger los cordones internos, y lubricantes de recubrimiento para operaciones de bajo ciclo pero en entornos altamente corrosivos, con el fin de sellar y proteger contra agentes externos.
¿Cómo puedo adaptar la construcción del cable a los requisitos de mi polipasto?
Seleccione la geometría del cable según el perfil de servicio. Para cargas pesadas con pocos ciclos y flexión limitada, se prefieren los cables 6×19. Para aplicaciones con muchos ciclos y flexión frecuente, los cables 6×36 con núcleo de alambre (IWRC) son más adecuados.
¿Por qué es fundamental la compatibilidad entre el motor y el cable?
Un par de torsión adecuado del motor, una respuesta óptima del freno y una geometría correcta de la ranura del tambor garantizan un funcionamiento suave del cable, evitan la torsión, reducen la fatiga y prolongan la vida útil del cable.
Tabla de Contenidos
- Realice inspecciones rigurosas del cable de acero basadas en normas
- Aplicar lubricación precisa para maximizar la durabilidad del cable de acero del polipasto eléctrico
- Seleccionar la construcción óptima del cable de acero para el perfil de servicio de su polipasto eléctrico con cable de acero
- Garantizar la compatibilidad entre el sistema de motor y cable para prevenir desgaste prematuro
-
Las preguntas frecuentes (FAQ)
- ¿Por qué son importantes las inspecciones periódicas del cable?
- ¿Cuál es la diferencia entre las inspecciones visuales y los métodos de ensayo no destructivo (NDT)?
- ¿Cuáles son los criterios de descarte ISO 4309 para cables de acero?
- ¿Qué tipo de lubricante debo usar en un polipasto de cable de acero?
- ¿Cómo puedo adaptar la construcción del cable a los requisitos de mi polipasto?
- ¿Por qué es fundamental la compatibilidad entre el motor y el cable?