
 EN
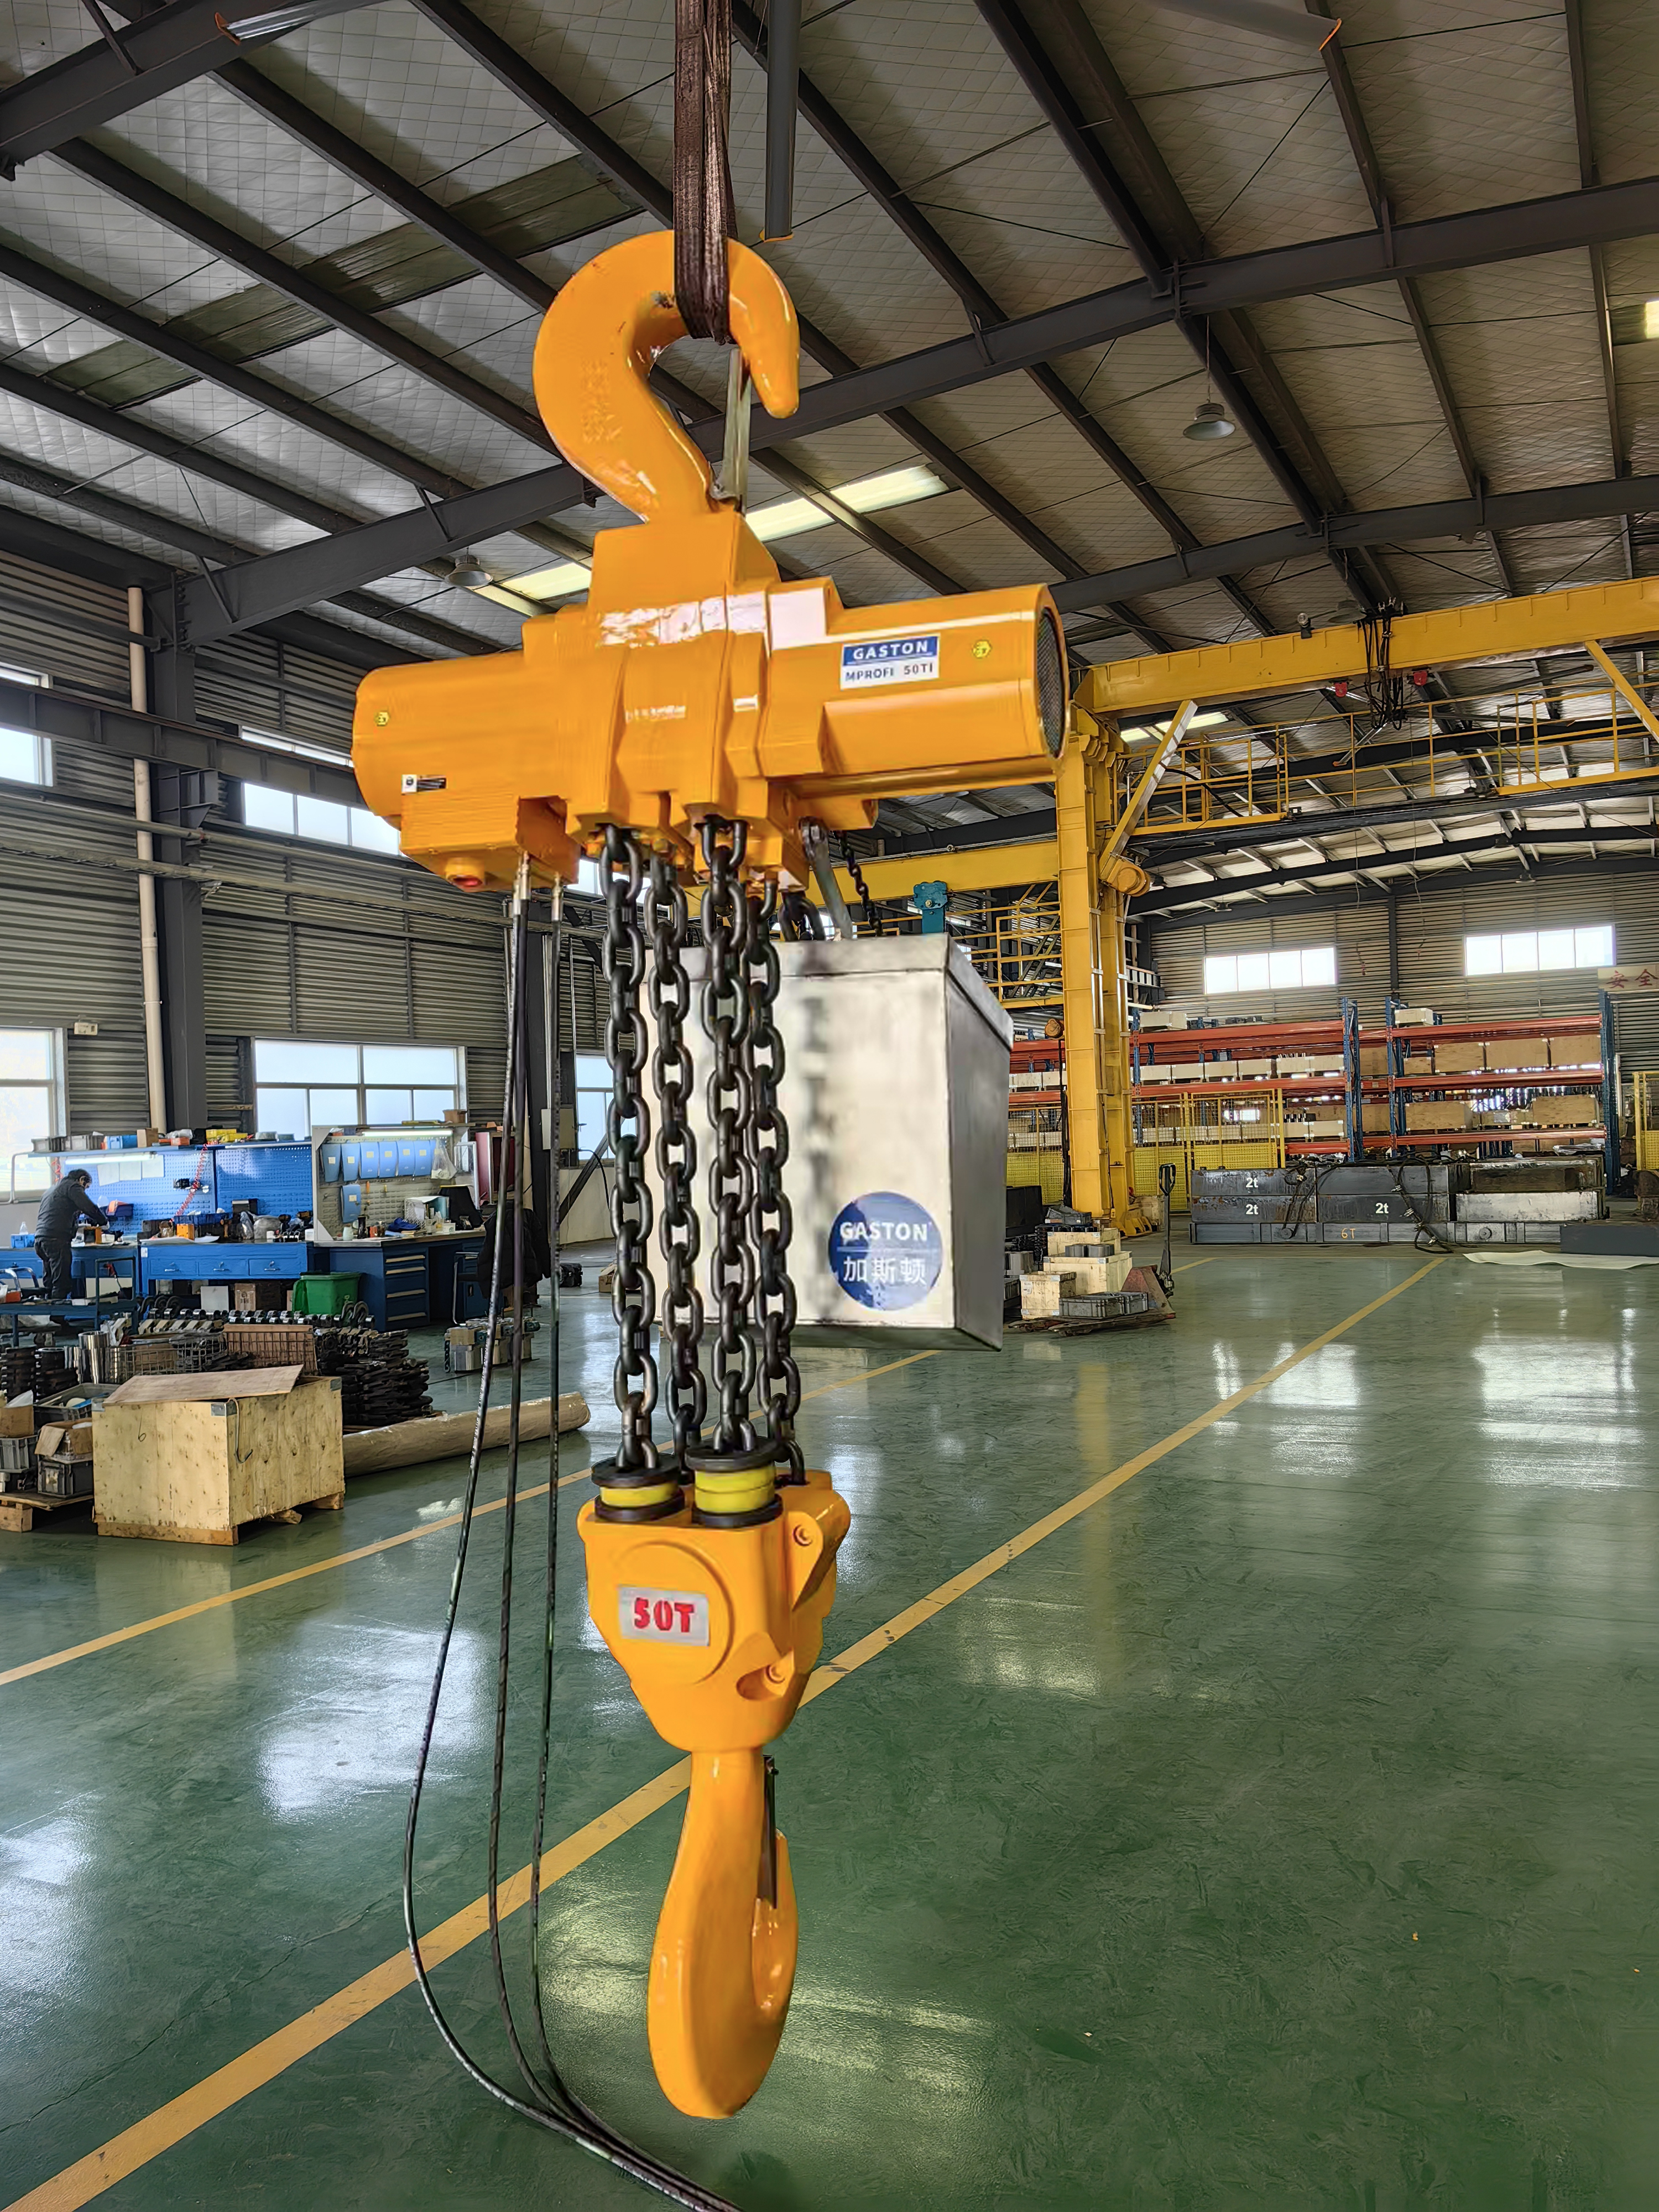
Провеждане на строги инспекции на въжетата според стандартите
Честота и протокол на инспекция: визуални проверки срещу методи за неразрушителен контрол (NDT) според ISO 4309
Електрическият въжето-лебед изисква многостепенен протокол за инспекция, съгласуван с ISO 4309. Рутинните визуални проверки са първата линия отбрана: операторите трябва да преглеждат цялата дължина на въжето преди всяка смяна при достатъчно осветление, като се фокусират върху точките на завършване, зоните на контакт с барабана и шкивовете, както и областите, склонни към задържане на влага. Въпреки че тези методи са бързи и не изискват допълнително оборудване, те не могат надеждно да откриват вътрешни прекъсвания на жиците или разрушаване на сърцевината. За по-задълбочена оценка се прилага неразрушително тестване (NDT) — особено електромагнитна инспекция, — което класифицира дефектите в две категории: загуба на метална площ (LMA) и локализирани дефекти (LF). Според ISO 4309 интервалите между инспекциите се определят според класа на експлоатация, спектъра на натоварване и степента на експозиция към околната среда. На практика много юрисдикции следват изискването на OSHA за месечна инспекция и дневните визуални насоки на ASME B30.2; в условия на висока експлоатационна тежест или корозивна среда може да се наложи седмична — или дори дневна — целенасочена NDT-инспекция. Квалифициран инспектор трябва да документира базовия диаметър, дължината на усукването на въжето и тенденциите в аномалиите, за да се идентифицира прогресиращото разрушение, а не само изолирани дефекти.
Критични прагове за дефекти: счупени жици, дълбочина на корозията и граници на деформация
ISO 4309 определя задължителните прагове за изхвърляне на всички кранови въжета, които се използват. Счупените жици се оценяват на дължина на една намотка на въжето или на една пряд: често прилаганата видима граница е шест случайно разпределени счупени жици на една намотка — или три на една пряд — макар точните стойности да зависят от конструкцията на въжето и класа на неговата употреба. Корозията става критична, когато образуването на ямки или повърхностно люспене намали номиналния диаметър с ≥7 %, тъй като деградацията на вътрешното ядро често надвишава външните признаци. Граничните стойности за деформации включват завивки, „птичи клетки“, сплескване и локално намаляване на диаметъра с повече от 5–10 % спрямо номиналния диаметър. Резки чупове, термично обезцветяване или повреди от електрическа дъга изискват незабавно извеждане от употреба. Всеки дефект трябва да се оценява спрямо първоначалния диаметър и да се документира в контекста на неговата динамика. От особена важност е, че няколко подгранични дефекта в един и същ участък — например две счупени жици заедно с умерена корозия — могат колективно да ускорят умората и да задействат критериите за изхвърляне. Операторите никога не трябва да удължават срока на употреба над пределите, установени в ISO 4309, за да отговорят на производствени нужди.
Прилагане на прецизно смазване за максимизиране на срока на експлоатация на въжето на електрически вдигателни кранове с въже
Проникващи срещу филмови смазки: избор на подходящата формула за цикли на натоварване и околната среда
Точното смазване започва с подбора на подходящия тип смазка според работните условия. Проникващите смазки използват нисковискозитетни носители, за да проникнат в сърцевината и вътрешните нишки на въжето, намалявайки триенето между жиците при огъване над шейбите и барабаните. Покрителните смазки образуват по-високовискозитетна повърхностна пленка, която запечатва влагата, праха и химичните брызги – така се предпазват външните метални повърхности. При високочестотни операции с често огъване преобладава вътрешното износване, поради което проникващите смазки са задължителни. При нискочестотни, но силно корозивни среди здравата покрителна пленка осигурява по-добра защита. При вдигане с високо натоварване и висока честота техническите екипи често прилагат първо проникваща смазка, за да възстановят смазването в сърцевината, а след това добавят покрителен слой за защита от външни фактори – този двустепенен метод е доказал особена ефективност в прашни, влажни или открити условия. Използването само на повърхностно покритие върху въжета с голям ход води до недостатъчно смазване на вътрешните нишки и ускорява умората им. Окончателният избор трябва да отчита температурния диапазон, агресивността на средата и препоръчаната от производителя на лебедката смазка.
Реално въздействие: Синтетична смазка от EP-клас удължава живота на въжетата с 42 % при тежки приложения
Полевите данни от 2023 г. показват, че преминаването към синтетична смазка от EP-клас (екстремно налягане) удължава експлоатационния живот на стоманените въжета до 42 % при тежки операции по вдигане. Това подобрение се дължи на стабилната вискозитет при температурни колебания, по-ниското триене между нишките и по-добрата устойчивост срещу измиване и окисление. EP-добавките образуват издръжлива химическа бариера под тежки натоварвания, намаляват метал-метал контакта и предотвратяват микропитинга — първия стадий преди преждевременното прекъсване на жиците. При повтарящи се цикли на натоварване това води до по-дълги интервали между инспекциите и по-малко замени. Дневниците за поддръжка от електрически талиги с висок цикъл също сочат по-малко разпръскване на смазката и по-чисти работни зони, което подпомага последователното задържане на смазочната филмова пленка между плановите подсмазвания. Тези предимства са най-изразени в стоманолеярни заводи, пристанища и производствени цехове, където талигите работят по няколко смяни дневно.
Изберете оптималната конструкция на стоманената въжена верига за профила на работната задача на вашия електрически въжен лебед
Съгласуване на посоката на усукване на въжето, броя на прътите (напр. 6×19 срещу 6×36) и типа на сърцевината според спектъра на натоварването и честотата на циклите
Геометрията на въжето трябва да съответства на действителния режим на работа на вашата електрическа лебедка с въже — не на някакъв обобщен каталожен номер. Въжето 6×19 има по-малко, но по-дебели външни жици и осигурява висока устойчивост срещу абразия и притискане — идеално за режими с малък брой цикли и тежки товари при ограничено огъване около барабана. Въжето 6×36 има повече, но по-тънки жици и по-голяма гъвкавост, което му позволява по-добре да издържа многократното огъване около шпули и барабани в режими с висок брой цикли. Типът на сърцевината допълнително уточнява характеристиките: сърцевините от влакна увеличават гъвкавостта, но намаляват устойчивостта към притискане; сърцевините от независимо вито въже (IWRC) запазват стабилността на напречното сечение при високо контактно налягане и подобряват устойчивостта към умора. Обикновеното навиване осигурява предсказуемо навиване при еднопластови лебедки; дългото навиване е подходящо за ръководени, антивъртящи се системи. Например лебедка, извършваща хиляди кратки, повтарящи се вдигания на смена, изисква въже 6×36 с IWRC с висока гъвкавост — а не по-стивата алтернатива 6×19 със стоманена сърцевина. Използвайте ISO 4309:2017, за да съгласувате броя на нишките, типа навиване и типа сърцевина с реалния спектър на товари и честотата на циклите.
Осигурете съвместимост между мотора и въжето, за да предотвратите преждевременното износване
Въртящ момент, реакция на спирачката и геометрия на жлеба на барабана: избягване на усукване и усилване на умората на въжето
Съвместимостта между мотора и въжето е основополагаща за продължителността на експлоатационния живот на въжето. Съгласуването на въртящия момент на мотора с номиналната товарна способност на въжето осигурява стабилно ускорение и забавяне, като минимизира ударните натоварвания, които ускоряват умората. При електрическите талпи с въже рязката или лошо нагласена реакция на спирачката може да предизвика усукване на въжето и локализирано напрежение в прътчетата. По същия начин неправилната геометрия на жлеба на барабана — несъответстваща на диаметъра или на усукването (lay) на въжето — води до неуравновесено навиване, увеличава страничното триене и предава въртящ момент по дължината на въжето. Когато тези елементи не са съвместими, цикличното огъване и усукването усилват фретинг-износването и чупенето на прътчета. Проверявайте настройките на въртящия момент, профила на спирачните рампи и размерите на жлебовете по време на пускане в експлоатация — както и след всяка подмяна на мотор, спирачка или барабан — за да защитите експлоатационния живот на въжето.
Често задавани въпроси (ЧЗВ)
Защо редовните инспекции на въжетата са важни?
Редовните инспекции помагат да се идентифицират дефекти като прекъсвания на вътрешните жици, корозия и деформации още на ранен етап, което намалява риска от повреда на оборудването и осигурява безопасност по време на експлоатация.
Каква е разликата между визуалните проверки и методите за неразрушително тестване (NDT)?
Визуалните проверки са бързи инспекции без използване на инструменти, които се извършват ежедневно и са насочени към видими дефекти, докато неразрушителното тестване (NDT) използва напреднали инструменти, като електромагнитна инспекция, за идентифициране на вътрешно износване и увреждане.
Какви са критериите за отхвърляне на стоманени въжета според ISO 4309?
Основните критерии за отхвърляне включват шест случайно разпределени прекъснати жици в един завой на въжето или три в една нишка, намаляване на диаметъра поради корозия с ≥7 % и деформации като извитости или „птичи клетки“, които надвишават 5–10 % от номиналния диаметър.
Какъв тип смазка трябва да използвам за въжето на електрически талига?
Използвайте проникващи смазки при операции с висок брой цикли, за да се защитят вътрешните нишки, и покривни смазки при операции с нисък брой цикли, но в силно корозивни среди, за да се изолират външните фактори.
Как мога да подбера конструкцията на въжето според изискванията на моето краново устройство?
Изберете геометрията на въжето въз основа на режима на натоварване. За приложения с ниска честота на цикли и тежки натоварвания с ограничено огъване се препоръчват въжета 6×19. За приложения с висока честота на цикли и често огъване по-подходящи са въжета 6×36 с вътрешен стоманен сърдечник (IWRC).
Защо е критично съвместимостта между мотора и въжето?
Правилният въртящ момент на мотора, бързината на реакция на спирачката и геометрията на жлебовете на барабана осигуряват гладка работа на въжето, предотвратяват усукване, намаляват умората и удължават експлоатационния му живот.
Съдържание
- Провеждане на строги инспекции на въжетата според стандартите
- Прилагане на прецизно смазване за максимизиране на срока на експлоатация на въжето на електрически вдигателни кранове с въже
- Изберете оптималната конструкция на стоманената въжена верига за профила на работната задача на вашия електрически въжен лебед
- Осигурете съвместимост между мотора и въжето, за да предотвратите преждевременното износване
-
Често задавани въпроси (ЧЗВ)
- Защо редовните инспекции на въжетата са важни?
- Каква е разликата между визуалните проверки и методите за неразрушително тестване (NDT)?
- Какви са критериите за отхвърляне на стоманени въжета според ISO 4309?
- Какъв тип смазка трябва да използвам за въжето на електрически талига?
- Как мога да подбера конструкцията на въжето според изискванията на моето краново устройство?
- Защо е критично съвместимостта между мотора и въжето?