
 EN
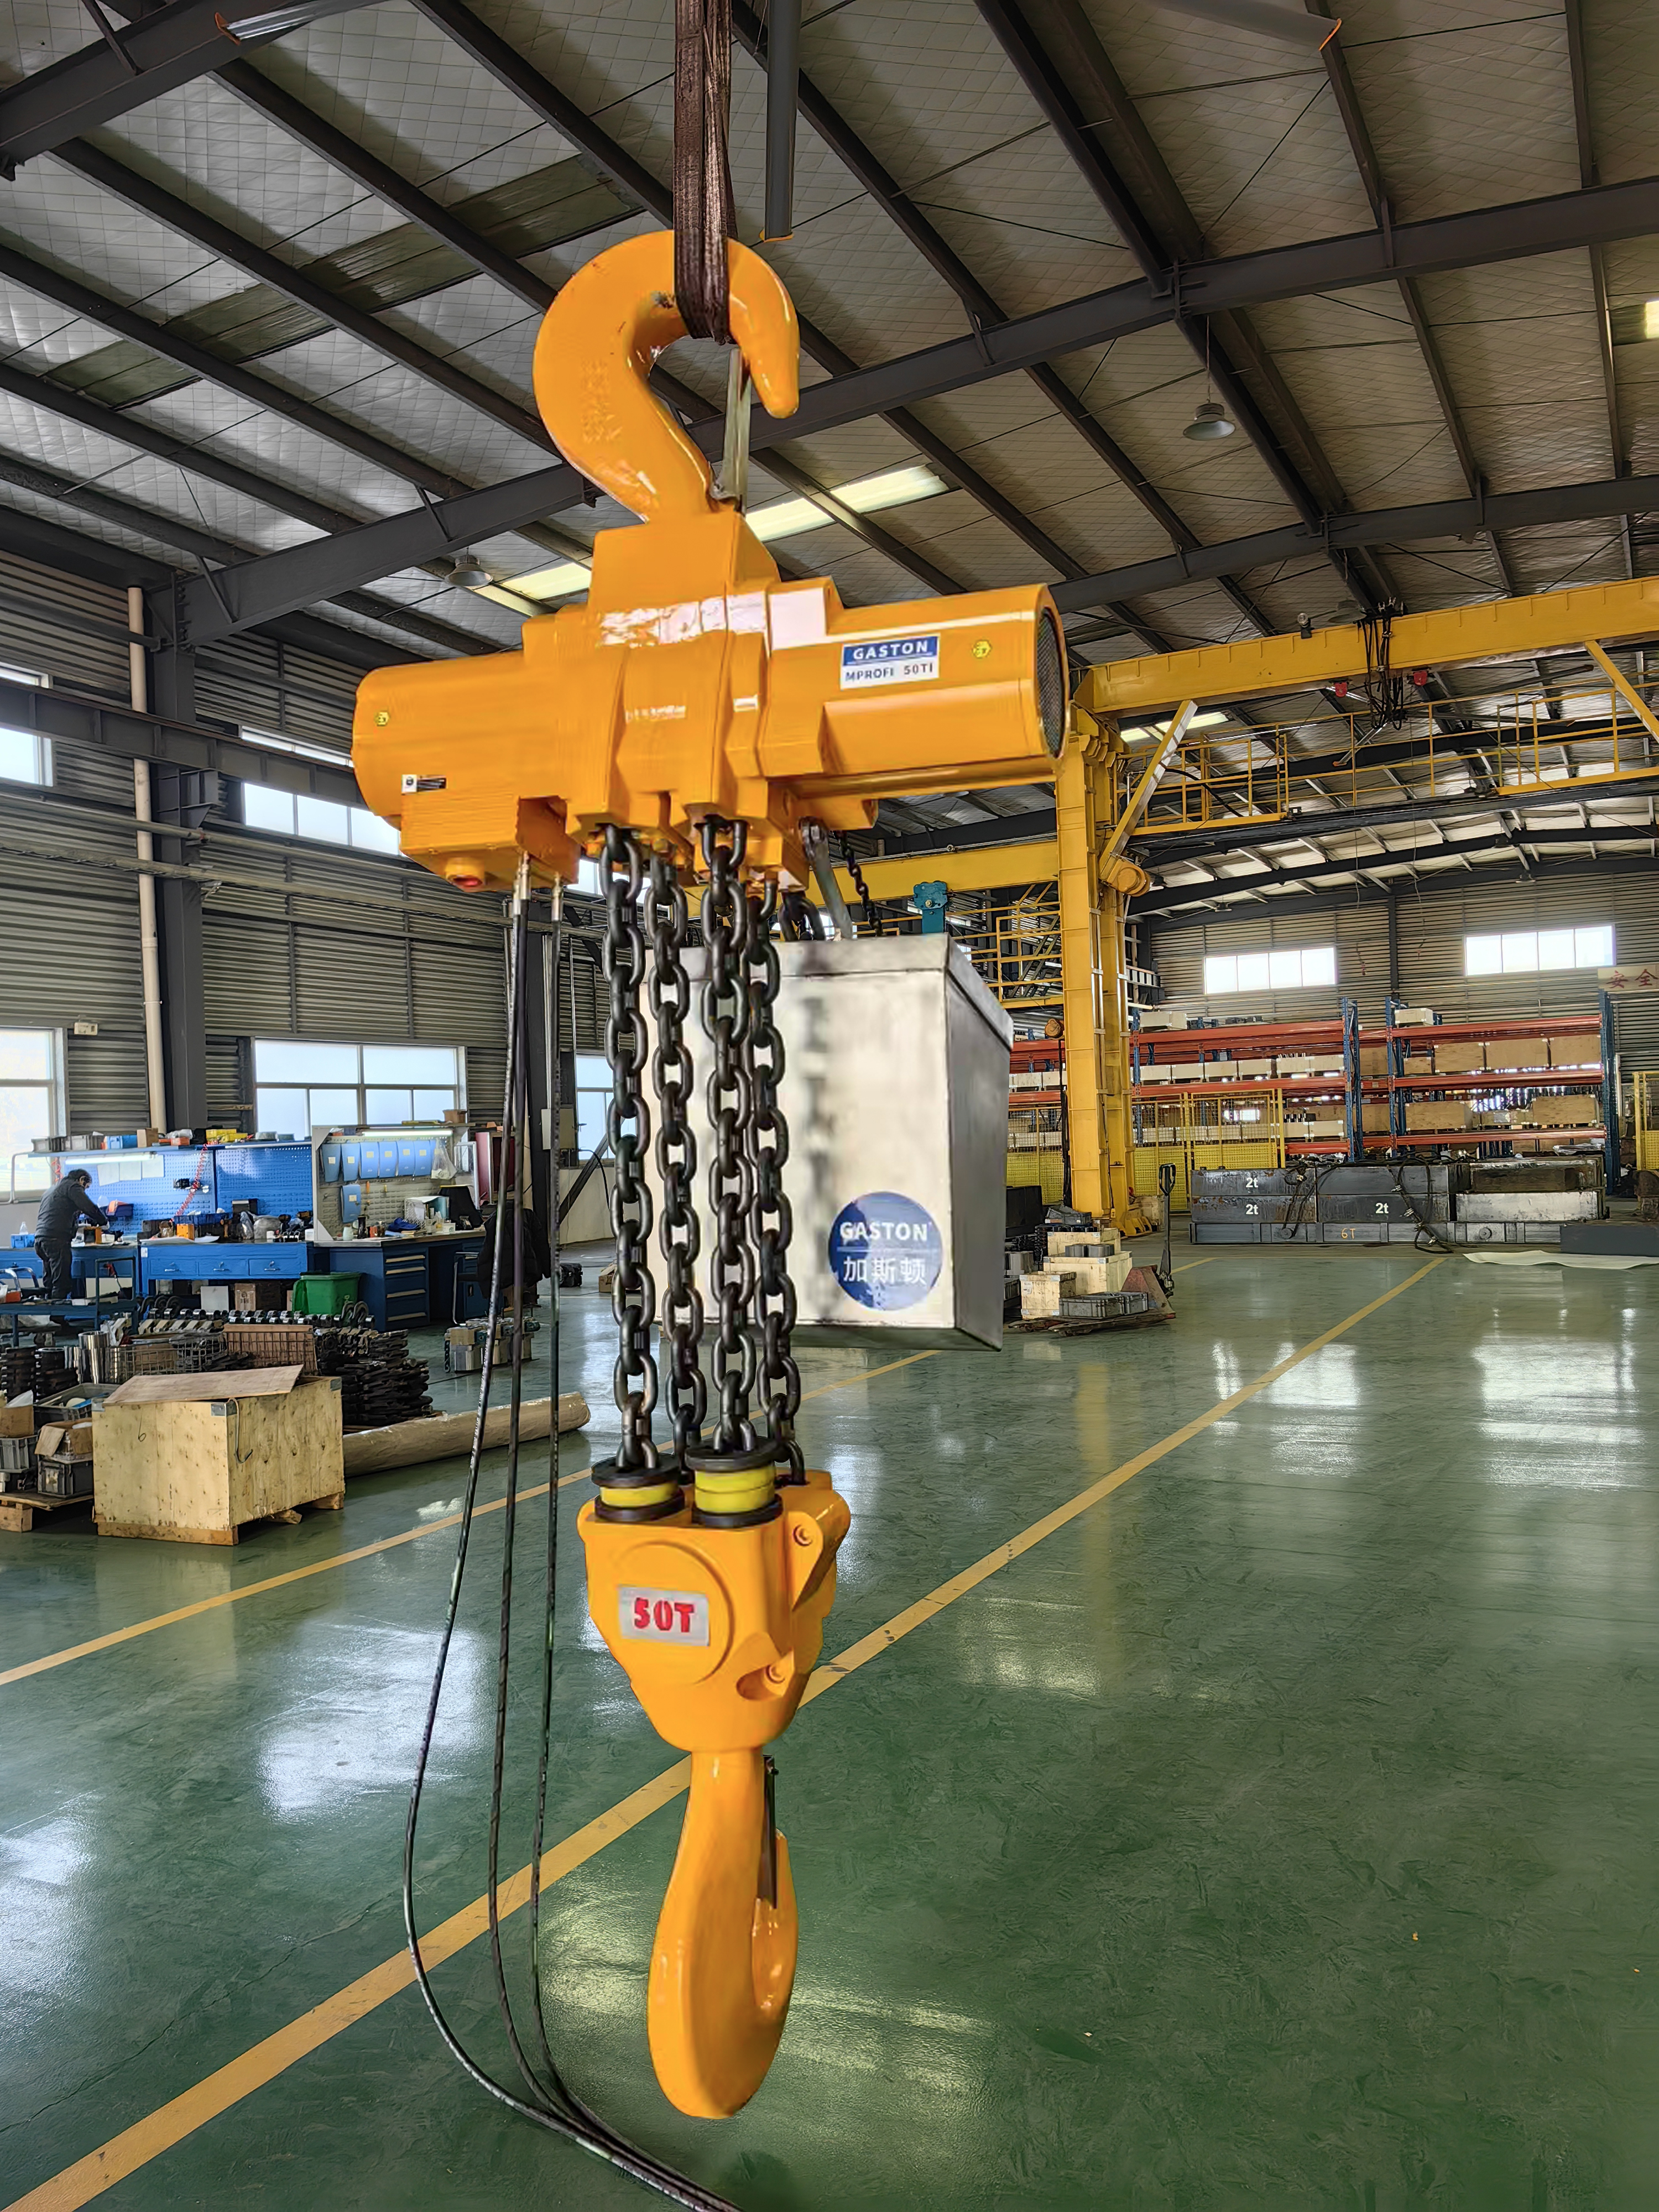
Udfør omhyggelige, standardbaserede inspektioner af wire rope
Inspektionsfrekvens og -protokol: Visuelle kontroller versus NDT-metoder i henhold til ISO 4309
En elektrisk wire rope-hoist kræver en trinvis inspektionsprotokol, der er afstemt med ISO 4309. Rutinemæssige visuelle kontroller udgør den første forsvarslinje: operatører skal undersøge hele rebets længde før hver skift under tilstrækkelig belysning, med særlig fokus på fastgørelsespunkter, kontaktzoner mellem tromle og talje samt områder, der er udsat for stående fugt. Selvom visuelle metoder er hurtige og kræver ingen ekstra udstyr, kan de ikke pålideligt påvise interne trådbrud eller kerneforfald. Til mere dybdegående vurdering anvendes ikke-destruktiv testning (NDT) – især elektromagnetisk inspektion – som klassificerer fejl i to kategorier: tab af metalareal (LMA) og lokal fejl (LF). ISO 4309 knytter inspektionsintervallerne til serviceklasse, lastspektrum og miljøpåvirkning. I praksis følger mange myndigheder OSHAs krav om månedlige inspektioner og ASME B30.2s anbefaling om daglige visuelle kontroller; ved høj belastning eller i korrosive miljøer kan ugentlige – eller endda daglige – NDT-stikprøver være påkrævet. En kvalificeret inspektør skal dokumentere basisdiameter, reblængde og anomalitrends for at identificere progressiv forringelse, ikke blot isolerede fejl.
Kritiske fejlgrænser: Brudte ledninger, korrosionsdybde og deformationsgrænser
ISO 4309 definer obligatoriske kassationsgrænser for alle brugte hejsesnore. Brudte tråde vurderes pr. snorlængde eller pr. tråd: en almindelig synlig grænse er seks tilfældigt fordelt brudte tråde i én snorlængde – eller tre i én tråd – selvom de præcise værdier afhænger af snorens konstruktion og brugsgruppe. Korrosion bliver kritisk, når pitting eller overfladeafskalning reducerer den nominelle diameter med ≥7 %, da indre kerneforringelse ofte overstiger de ydre tegn. Deformationsgrænser omfatter krumninger, fugleburdannelse, fladtrykning og lokal diameterreduktion, der overstiger 5–10 % af den nominelle diameter. Skærvbrud, varmedisfarvering eller skade fra elektrisk bue kræver øjeblikkelig udtagelse fra drift. Hver fejl skal vurderes i forhold til den oprindelige diameter og dokumenteres som en tendens. Afgørende er, at flere under-grænsefejl i samme sektion – f.eks. to brudte tråde samt moderat korrosion – kollektivt kan accelerere udmattelse og udløse kassationskriterier. Operatører må aldrig forlænge driften ud over ISO 4309-grænserne for at imødekomme produktionskrav.
Anvend præcisions-smøring for at maksimere levetiden af elektriske wire rope-hoists reb
Gennemtrængende versus belægnings-smøremidler: Vælg den rigtige formel til lastcyklusser og miljø
Præcisions-smøring starter med at vælge den rigtige smøretypes type ud fra de aktuelle driftsbetingelser. Trængende smører anvender lav-viskøse bæremidler, der trænger ind i rebets kerne og de indre tråde, hvilket reducerer slibning mellem trådene under bøjning over taljer og tromler. Belægnings-smører danner en højere-viskøs overfladebelægning, der afskærmer mod fugt, snavs og kemisk spyt—og dermed beskytter de ydre metaloverflader. Ved drift med mange cyklusser og hyppig bøjning er intern slitage dominerende, hvilket gør trængende smører uundværlige. I miljøer med få cyklusser, men høj korrosionsrisiko, giver en robust belægningslag bedre beskyttelse. Ved tunglast- og højcyklus-hæveoperationer anvender vedligeholdelseshold ofte først en trængende smøre til genopfyldning af kernen, efterfulgt af et belægningslag til miljøbeskyttelse—en totrinsmetode, der har vist sig særligt effektiv i støvede, fugtige eller udendørs omgivelser. Anvendelse af udelukkende en overfladebelægning på reber med lang rejsestrækning risikerer at forårsage mangel på smøring i de indre tråde og accelerere udmattelse. Den endelige valg skal afspejle temperaturområdet, miljøets angribenhed og hejsefabrikantens specifikationer for smøring.
Reel virkning i praksis: EP-kvalitets syntetisk smøremiddel forlænger rebens levetid med 42 % i højbelastede anvendelser
Feltdata fra 2023 viser, at skift til et EP-syntetisk smøremiddel (extreme-pressure) forlænger levetiden for wire reb med op til 42 % i højbelastede løfteoperationer. Denne forbedring skyldes stabil viskositet ved temperatursvingninger, lavere friktion mellem tråde og bedre modstandsdygtighed mod udvaskning og oxidation. EP-additiver danner en holdbar kemisk barriere under tung belastning, hvilket reducerer metal-til-metal-kontakt og forhindrer mikro-pitting – det første tegn på for tidlig brud af wiren. Ved gentagne belastningscyklusser betyder dette længere inspektionsintervaller og færre udskiftninger. Vedligeholdelseslogbøger fra elektriske wire reb-hoister med høj cyklustal rapporterer også mindre smøremiddelafkast og renere arbejdsområder, hvilket understøtter konsekvent filmretention mellem planlagte smøringstidspunkter. Disse fordele er mest markante i stålindustrier, havne og fremstillingsværksteder, hvor hoisterne opererer i flere skift dagligt.
Vælg den optimale wire rope-konstruktion til din elektriske wire rope-hoist’s brugsprofil
Tilpas snorretning, antal strenge (f.eks. 6×19 mod 6×36) og kerntype til belastningsspektret og cyklusfrekvensen
Tovgeometrien skal matche din elektriske wire rope-hævekranes faktiske brugsprofil – ikke et generisk katalognummer. Et 6×19-tov har færre, større ydre tråde og leverer høj slid- og knusningsbestandighed – ideelt til lavcyklus, tunglast hejsning med begrænset tromlekrumning. Et 6×36-tov har flere, mindre tråde og større fleksibilitet og tåler bedre gentagen krumning over taljer og tromler i højcyklusapplikationer. Kerntypen justerer ydeevnen yderligere: Fibrerkerner forbedrer fleksibiliteten, men reducerer knusningsbestandigheden; uafhængige wire rope-kerne (IWRC) opretholder tværsnitsstabilitet under højt bæredtryk og forlænger udmattelseslevetiden. Regulær lay understøtter forudsigelig spoling i enkeltlags-hævekraner; lang lay er velegnet til styrede, antivridsystemer. For eksempel kræver en hævekran, der udfører tusindvis af korte, gentagne hejsninger pr. skift, et højtfleksibelt 6×36 IWRC-tov – ikke et stift 6×19-stålkernetov. Brug ISO 4309:2017 til at afstemme antal tråde, lay og kerntype med det reelle belastningsspektrum og cyklusfrekvens.
Sikr motor–tovsystemkompatibilitet for at forhindre tidlig slitage
Drejningsmoment, bremserespons og tromlekanalgeometri: Undgå tovvrængning og forøget træthed
Kompatibilitet mellem motor og tov er grundlaget for tovets levetid. At justere motorens drejningsmoment til tovets angivne belastning sikrer stabil acceleration og deceleration og minimerer stødlaste, der accelererer træthed. Ved elektriske wire rope-hoists kan pludselig eller dårligt justeret bremserespons forårsage tovvrængning og lokal spænding i ledningerne. Ligeledes fører forkert tromlekanalgeometri – som ikke passer til tovdiameteren eller liggetypen – til ujusteret opvinding, øget tværgående slid og overførsel af drejningsmoment langs tovet. Når disse elementer ikke er kompatible, forstærkes cyklisk bøjning og vrængning fretting-slid og brudte ledninger. Kontroller drejningsmomentsindstillinger, bremserampens profil og kanalmål ved igangsættelse – samt efter udskiftning af motor, bremse eller tromle – for at beskytte tovets brugstid.
Ofte stillede spørgsmål (FAQ)
Hvorfor er regelmæssige inspektioner af wire rope vigtige?
Regelmæssige inspektioner hjælper med at identificere fejl som indre trådbrud, korrosion og deformation tidligt, hvilket reducerer risikoen for udstyrsfejl og sikrer sikkerheden under driften.
Hvad er forskellen mellem visuelle kontroller og ikke-destruktive testmetoder?
Visuelle kontroller er hurtige, værktøjsfrie inspektioner, der udføres dagligt og fokuserer på synlige fejl, mens ikke-destruktiv testning (NDT) bruger avancerede værktøjer som elektromagnetisk inspektion til at identificere indre slitage og beskadigelse.
Hvad er ISO 4309-kassationskriterierne for wiresejle?
Vigtige kassationskriterier omfatter seks tilfældigt fordelt brudte tråde i én sejllængde eller tre i én tråd, diameterreduktion på grund af korrosion på ≥7 % samt deformationer som kinks eller birdcages, der overstiger 5–10 % af den nominelle diameter.
Hvilken type smøremiddel skal jeg bruge til en wiresejlhejs?
Brug gennemtrængende smøremidler til højcyklusdrift for at beskytte indre tråde, og dækkende smøremidler til lavcyklusdrift i stærkt korrosive miljøer for at afskærme eksterne påvirkninger.
Hvordan kan jeg tilpasse rebkonstruktionen til min løfteanlægs krav?
Vælg rebs geometri ud fra brugsprofil. For lavcyklus-tung belastning med begrænset bøjning foretrækkes 6×19-reb. For højcyklus-anvendelser med hyppig bøjning er 6×36-reb med IWRC mere velegnede.
Hvorfor er motor–reb-kompatibilitet afgørende?
Korrekt motordrejningsmoment, bremserespons og tromlekanalgeometri sikrer glat rebdrift, forhindrer drejning, reducerer udmattelse og forlænger rebs levetid.
Indholdsfortegnelse
- Udfør omhyggelige, standardbaserede inspektioner af wire rope
- Anvend præcisions-smøring for at maksimere levetiden af elektriske wire rope-hoists reb
- Vælg den optimale wire rope-konstruktion til din elektriske wire rope-hoist’s brugsprofil
- Sikr motor–tovsystemkompatibilitet for at forhindre tidlig slitage
-
Ofte stillede spørgsmål (FAQ)
- Hvorfor er regelmæssige inspektioner af wire rope vigtige?
- Hvad er forskellen mellem visuelle kontroller og ikke-destruktive testmetoder?
- Hvad er ISO 4309-kassationskriterierne for wiresejle?
- Hvilken type smøremiddel skal jeg bruge til en wiresejlhejs?
- Hvordan kan jeg tilpasse rebkonstruktionen til min løfteanlægs krav?
- Hvorfor er motor–reb-kompatibilitet afgørende?