
 EN
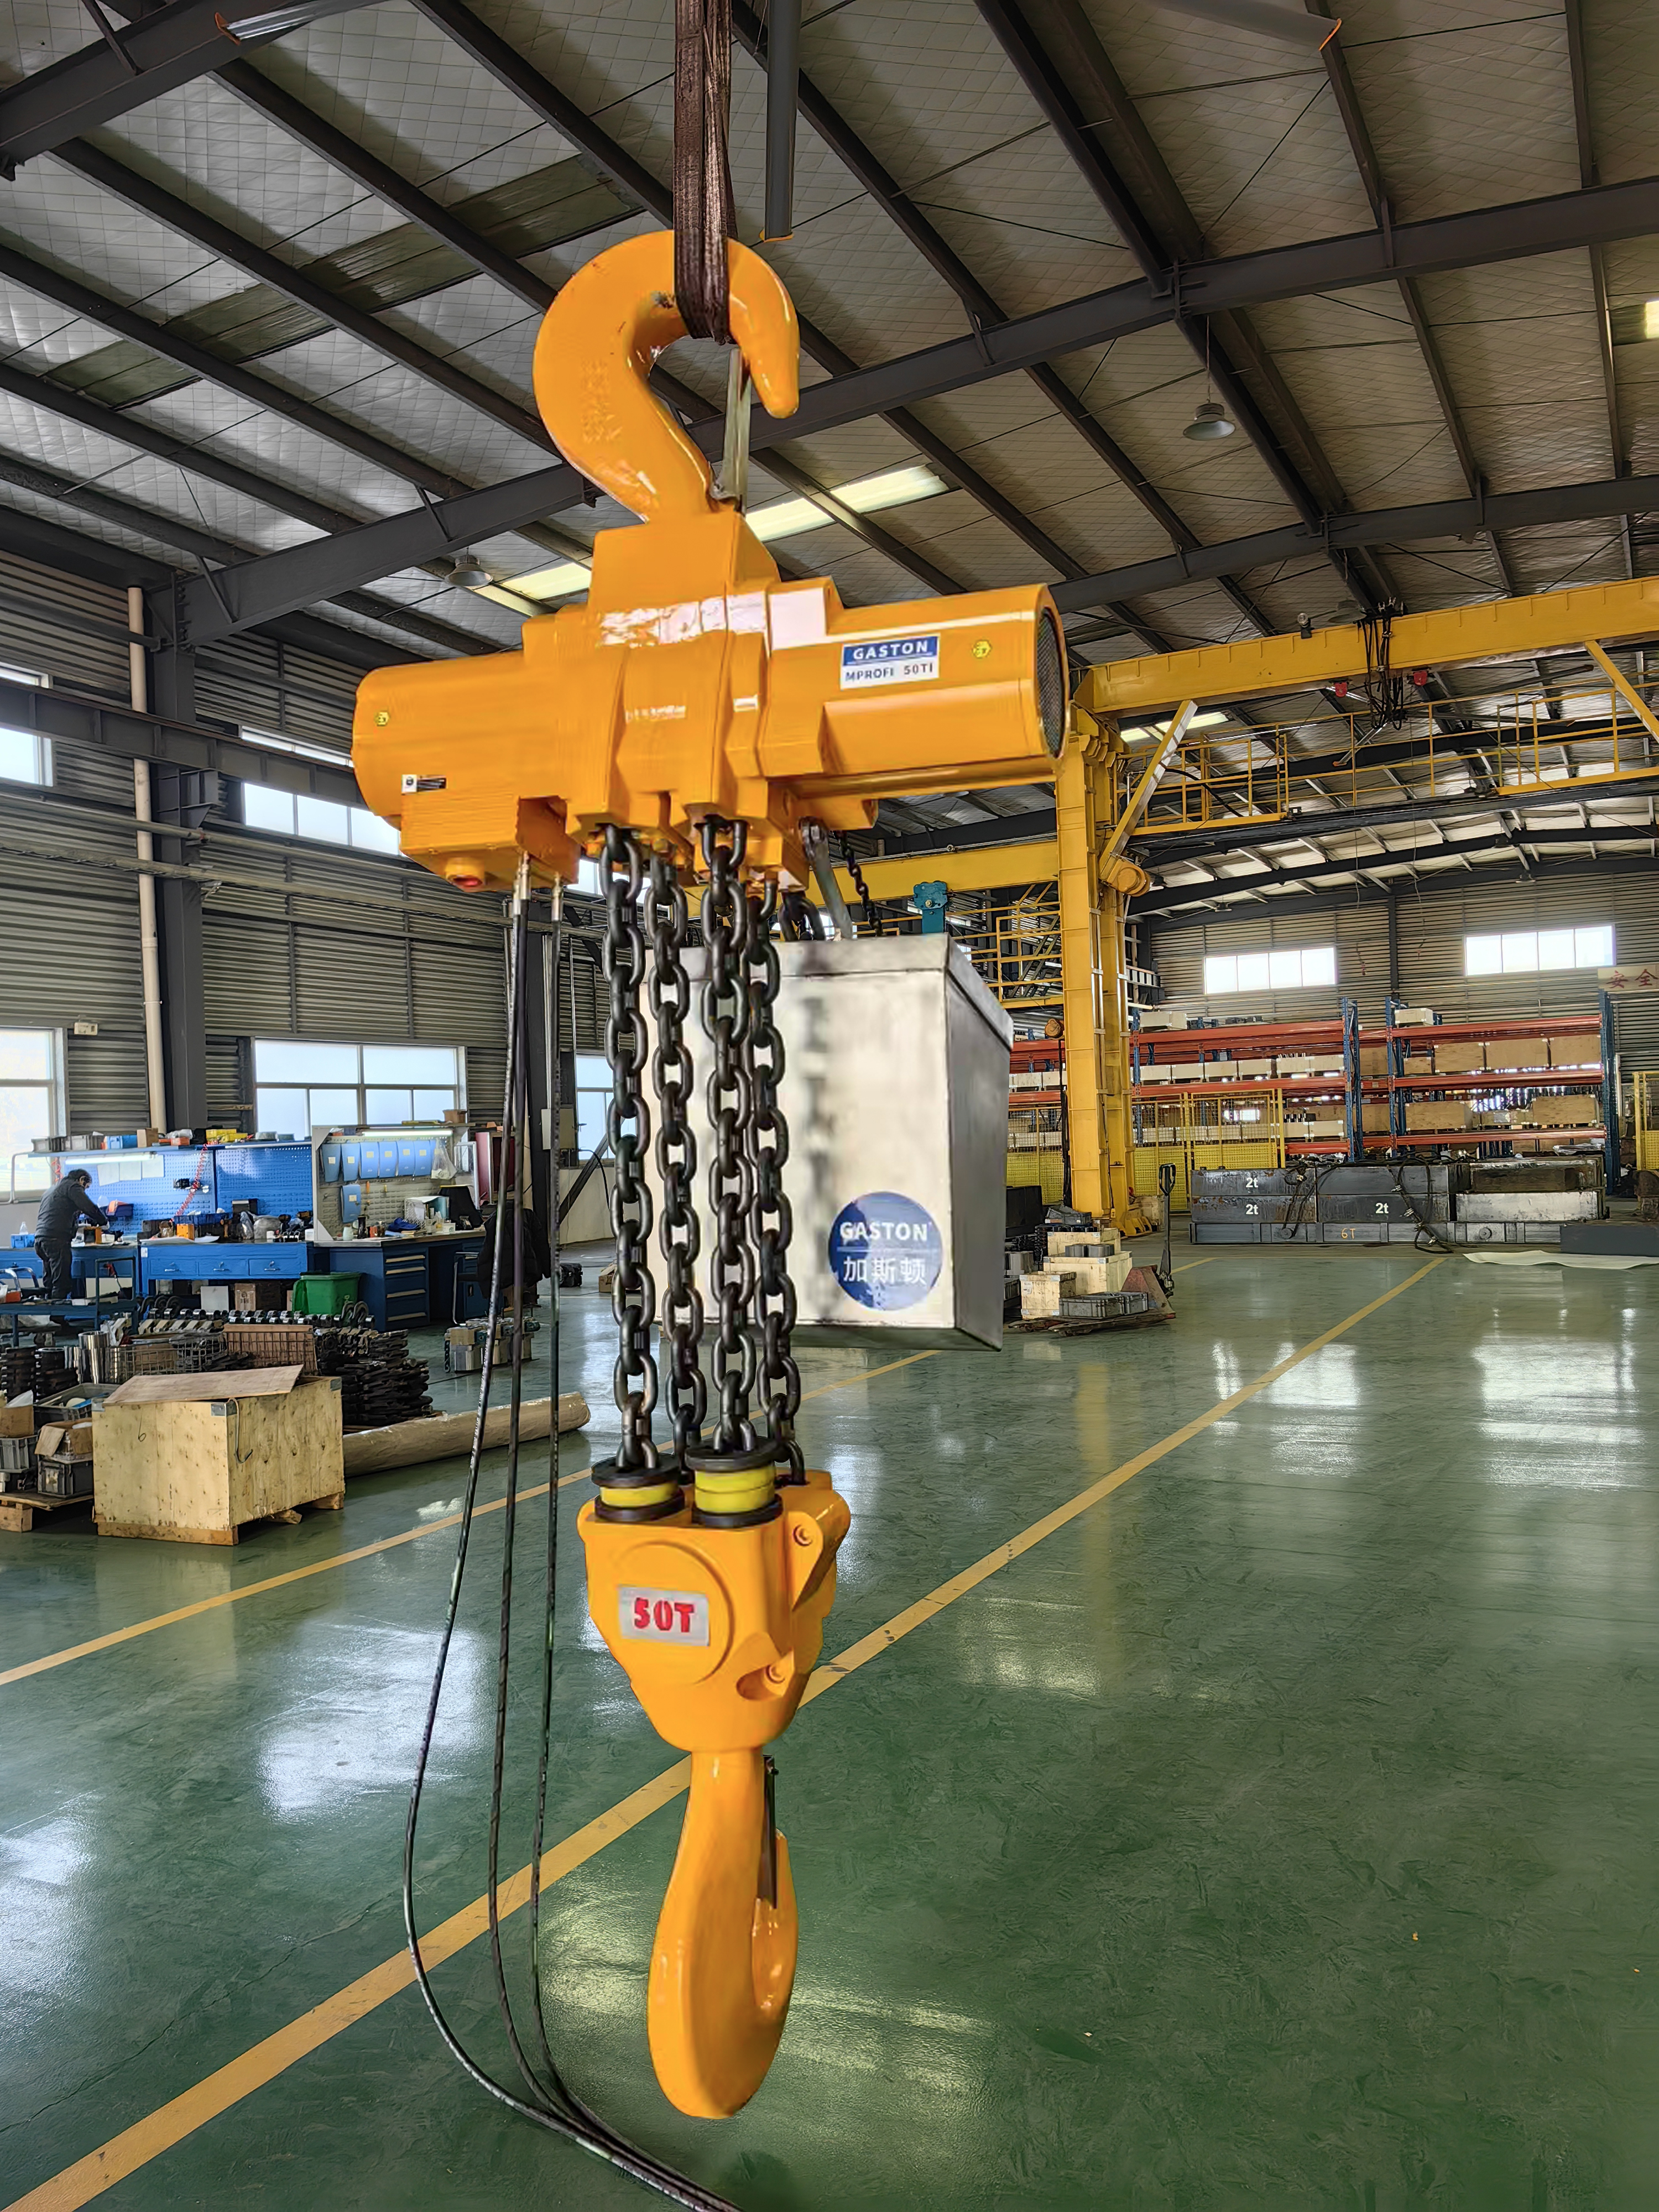
Effectuer des inspections rigoureuses du câble, fondées sur les normes
Fréquence et protocole d’inspection : contrôles visuels contre méthodes d’essais non destructifs (END), conformément à la norme ISO 4309
Un palan électrique à câble métallique exige un protocole d’inspection hiérarchisé conforme à la norme ISO 4309. Les contrôles visuels courants constituent la première ligne de défense : les opérateurs doivent examiner l’intégralité de la longueur du câble avant chaque poste, dans des conditions d’éclairage adéquates, en portant une attention particulière aux points de fixation, aux zones de contact avec le tambour et les poulies, ainsi qu’aux endroits susceptibles de retenir de l’humidité stagnante. Bien que rapides et ne nécessitant aucun équipement, ces méthodes visuelles ne permettent pas de détecter de façon fiable les ruptures internes des fils ni la dégradation du cœur. Pour une évaluation plus approfondie, les essais non destructifs (END), notamment l’inspection électromagnétique, classent les défauts en deux catégories : perte de section métallique (LMA) et défaut localisé (LF). La norme ISO 4309 lie les intervalles d’inspection à la classe de service, au spectre de charge et à l’exposition environnementale. En pratique, de nombreuses juridictions appliquent l’exigence mensuelle de l’OSHA et les recommandations quotidiennes d’inspection visuelle de l’ASME B30.2 ; dans les environnements à forte sollicitation ou corrosifs, des contrôles ponctuels par END hebdomadaires — voire quotidiens — peuvent s’avérer nécessaires. Un inspecteur qualifié doit consigner le diamètre initial, la longueur de pas du câble et l’évolution des anomalies afin de repérer une détérioration progressive, et non seulement des défauts isolés.
Seuils de défauts critiques : fils cassés, profondeur de corrosion et limites de déformation
ISO 4309 définit les seuils obligatoires de mise à l’écart pour tous les câbles de levage en service. Les fils cassés sont évalués par longueur de pas de câble ou par toron : une limite visible courante est de six fils cassés répartis au hasard sur une longueur de pas, ou de trois fils cassés sur un seul toron ; toutefois, les valeurs exactes dépendent de la construction du câble et de sa classe d’usage. La corrosion devient critique lorsque des piqûres ou un décollement superficiel de la surface réduisent le diamètre nominal d’au moins 7 %, car la dégradation du cœur interne dépasse souvent les signes extérieurs. Les limites relatives aux déformations comprennent les pliures, le phénomène de « cage d’oiseau », l’aplatissement et la réduction locale du diamètre dépassant 5 à 10 % du diamètre nominal. Les ruptures par cisaillement, la décoloration due à la chaleur ou les dommages causés par un arc électrique exigent un retrait immédiat du service. Chaque défaut doit être évalué par rapport au diamètre d’origine et suivi par une documentation des tendances. En particulier, la présence simultanée de plusieurs défauts sous-seuil dans la même section — par exemple deux fils cassés associés à une corrosion modérée — peut accélérer collectivement la fatigue et déclencher les critères de mise à l’écart. Les opérateurs ne doivent jamais prolonger la durée de service au-delà des limites fixées par ISO 4309 afin de répondre à des impératifs de production.
Appliquer une lubrification précise pour maximiser la longévité de la corde des palans électriques à câble d’acier
Lubrifiants pénétrants contre lubrifiants de revêtement : choisir la formule adaptée aux cycles de charge et à l’environnement
La lubrification précise commence par le choix du type de lubrifiant adapté aux conditions de fonctionnement. Les lubrifiants pénétrants utilisent des vecteurs de faible viscosité pour s’infiltrer jusqu’au cœur de la corde et entre les torons internes, réduisant ainsi l’usure par fretting entre les brins lors des flexions sur les poulies et les tambours. Les lubrifiants d’enrobage forment un film superficiel de viscosité plus élevée qui étanche l’humidité, la saleté et les éclaboussures chimiques, préservant ainsi les surfaces métalliques externes. Dans les opérations à cycles élevés comportant de fréquentes flexions, l’usure interne prédomine, ce qui rend les lubrifiants pénétrants indispensables. Dans les environnements à cycles faibles mais fortement corrosifs, une couche d’enrobage robuste offre une protection supérieure. Pour les opérations de levage à forte charge et à cycles élevés, les équipes de maintenance appliquent souvent d’abord un lubrifiant pénétrant afin de reconstituer le lubrifiant du cœur, puis ajoutent une couche d’enrobage pour assurer une défense contre les agressions extérieures — une méthode en deux étapes dont l’efficacité est prouvée, notamment dans les environnements poussiéreux, humides ou en extérieur. L’application exclusive d’un enrobage superficiel sur des cordes à grande course risque de priver les torons internes de lubrifiant et d’accélérer la fatigue. Le choix final doit tenir compte de la plage de température, du degré d’agressivité de l’environnement et des spécifications du fabricant du palan en matière de lubrifiant.
Impact réel : la graisse synthétique de grade EP prolonge la durée de vie des câbles de 42 % dans les applications exigeantes
Les données terrain de 2023 montrent que le passage à une graisse synthétique EP (à pression extrême) augmente la durée de vie utile des câbles d’acier jusqu’à 42 % dans les opérations de levage exigeantes. Ce gain provient d’une viscosité stable malgré les variations de température, d’une friction réduite entre brins et d’une résistance supérieure au lessivage et à l’oxydation. Les additifs EP forment sous charge élevée une barrière chimique durable qui limite le contact métal-sur-métal et empêche la formation de micro-piqures — stade précoce menant à la rupture prématurée des fils. Lors de cycles répétés de chargement, cela se traduit par des intervalles d’inspection plus longs et moins de remplacements. Les registres de maintenance relatifs aux palans électriques à câble à haut cycle indiquent également une projection réduite de lubrifiant et des zones de travail plus propres, ce qui favorise une rétention constante du film lubrifiant entre les applications programmées. Ces avantages sont particulièrement marqués dans les aciéries, les ports et les ateliers de fabrication, où les palans fonctionnent plusieurs postes par jour.
Sélectionner la construction optimale de câble métallique pour le profil d’usage de votre palan électrique à câble métallique
Adapter le sens de toron, le nombre de brins (par exemple, 6×19 ou 6×36) et le type d’âme au spectre de charge et à la fréquence de cycles
La géométrie de la câble doit correspondre au profil réel d’utilisation de votre palan électrique à câble d’acier — et non à un numéro de catalogue générique. Un câble 6×19 comporte moins de brins extérieurs, mais plus épais, ce qui lui confère une forte résistance à l’abrasion et à l’écrasement — idéal pour les opérations de levage à faible fréquence mais avec des charges lourdes et une flexion limitée sur le tambour. Un câble 6×36, quant à lui, possède davantage de brins extérieurs, plus fins, et offre une plus grande souplesse, ce qui le rend mieux adapté aux sollicitations répétées de flexion sur les poulies et les tambours dans les applications à haute fréquence de cycles. Le type d’âme affine encore davantage les performances : les âmes en fibres augmentent la souplesse, mais réduisent la résistance à l’écrasement ; les âmes en câble d’acier indépendant (IWRC) préservent la stabilité de la section transversale sous forte pression de contact et améliorent la durée de vie en fatigue. La torsion régulière favorise un enroulement prévisible sur les palans à simple couche ; la torsion longue convient aux systèmes guidés et anti-torsion. Par exemple, un palan effectuant des milliers de levages courts et répétitifs par poste nécessite un câble 6×36 à âme IWRC hautement souple — et non une alternative rigide 6×19 à âme métallique. Utilisez la norme ISO 4309:2017 pour adapter le nombre de torons, le sens de torsion et le type d’âme au spectre réel de charges et à la fréquence de cycles.
Assurez la compatibilité entre le moteur et la câble afin d’éviter une usure prématurée
Couple, réponse du frein et géométrie de la gorge du tambour : éviter la torsion du câble et l’amplification de la fatigue
La compatibilité entre moteur et câble constitue le fondement de la longévité du câble. Adapter le couple de sortie du moteur à la charge nominale du câble stabilise les phases d’accélération et de décélération, réduisant ainsi les charges de choc qui accélèrent la fatigue. Sur les palans électriques à câble, une réponse de freinage brutale ou mal réglée peut provoquer une torsion du câble ainsi qu’une contrainte localisée sur les torons. De même, une géométrie incorrecte de la gorge du tambour — non adaptée au diamètre ou au sens de pose du câble — entraîne un enroulement désaxé, augmente l’abrasion latérale et transmet un couple le long du câble. Lorsque ces éléments sont incompatibles, les sollicitations cycliques de flexion et de torsion amplifient l’usure par fretting et la rupture des fils. Vérifiez les réglages de couple, les profils de rampe de freinage et les dimensions des gorges lors de la mise en service — ainsi qu’après tout remplacement du moteur, du frein ou du tambour — afin de préserver la durée de vie utile du câble.
Questions fréquemment posées (FAQ)
Pourquoi les inspections régulières des câbles sont-elles importantes ?
Les inspections régulières permettent de détecter précocement des défauts tels que la rupture interne des fils, la corrosion et la déformation, réduisant ainsi le risque de panne de l’équipement et garantissant la sécurité pendant les opérations.
Quelle est la différence entre les contrôles visuels et les méthodes d’essais non destructifs (END) ?
Les contrôles visuels sont des inspections rapides, sans outil, effectuées quotidiennement et axées sur les défauts visibles, tandis que les essais non destructifs (END) utilisent des outils avancés, comme l’inspection électromagnétique, pour identifier l’usure interne.
Quels sont les critères de mise au rebut des câbles en acier selon la norme ISO 4309 ?
Les principaux critères de mise au rebut comprennent six brins cassés répartis de façon aléatoire sur une longueur de pose ou trois brins cassés sur un même toron, une réduction de diamètre due à la corrosion d’au moins 7 %, ainsi que des déformations telles que des plis ou des « cages d’oiseau » dépassant 5 à 10 % du diamètre nominal.
Quel type de lubrifiant dois-je utiliser pour un palan à câble en acier ?
Utilisez des lubrifiants pénétrants pour les opérations à haut cycle afin de protéger les torons internes, et des lubrifiants de revêtement pour les opérations à faible cycle mais dans des environnements fortement corrosifs, afin d’étanchéifier contre les agents externes.
Comment puis-je adapter la construction de la corde aux exigences de mon palan ?
Sélectionnez la géométrie de la corde en fonction du profil d’utilisation. Pour les charges lourdes à faible fréquence de cycles et avec un fléchissement limité, les cordes 6×19 sont privilégiées. Pour les applications à haute fréquence de cycles avec fléchissement fréquent, les cordes 6×36 avec âme en acier (IWRC) sont mieux adaptées.
Pourquoi la compatibilité entre moteur et corde est-elle critique ?
Un couple moteur adéquat, une réponse efficace du frein et une géométrie appropriée de la gorge du tambour garantissent un fonctionnement fluide de la corde, empêchent la torsion, réduisent la fatigue et prolongent la durée de vie utile de la corde.
Table des matières
- Effectuer des inspections rigoureuses du câble, fondées sur les normes
- Appliquer une lubrification précise pour maximiser la longévité de la corde des palans électriques à câble d’acier
- Sélectionner la construction optimale de câble métallique pour le profil d’usage de votre palan électrique à câble métallique
- Assurez la compatibilité entre le moteur et la câble afin d’éviter une usure prématurée
-
Questions fréquemment posées (FAQ)
- Pourquoi les inspections régulières des câbles sont-elles importantes ?
- Quelle est la différence entre les contrôles visuels et les méthodes d’essais non destructifs (END) ?
- Quels sont les critères de mise au rebut des câbles en acier selon la norme ISO 4309 ?
- Quel type de lubrifiant dois-je utiliser pour un palan à câble en acier ?
- Comment puis-je adapter la construction de la corde aux exigences de mon palan ?
- Pourquoi la compatibilité entre moteur et corde est-elle critique ?