
 EN
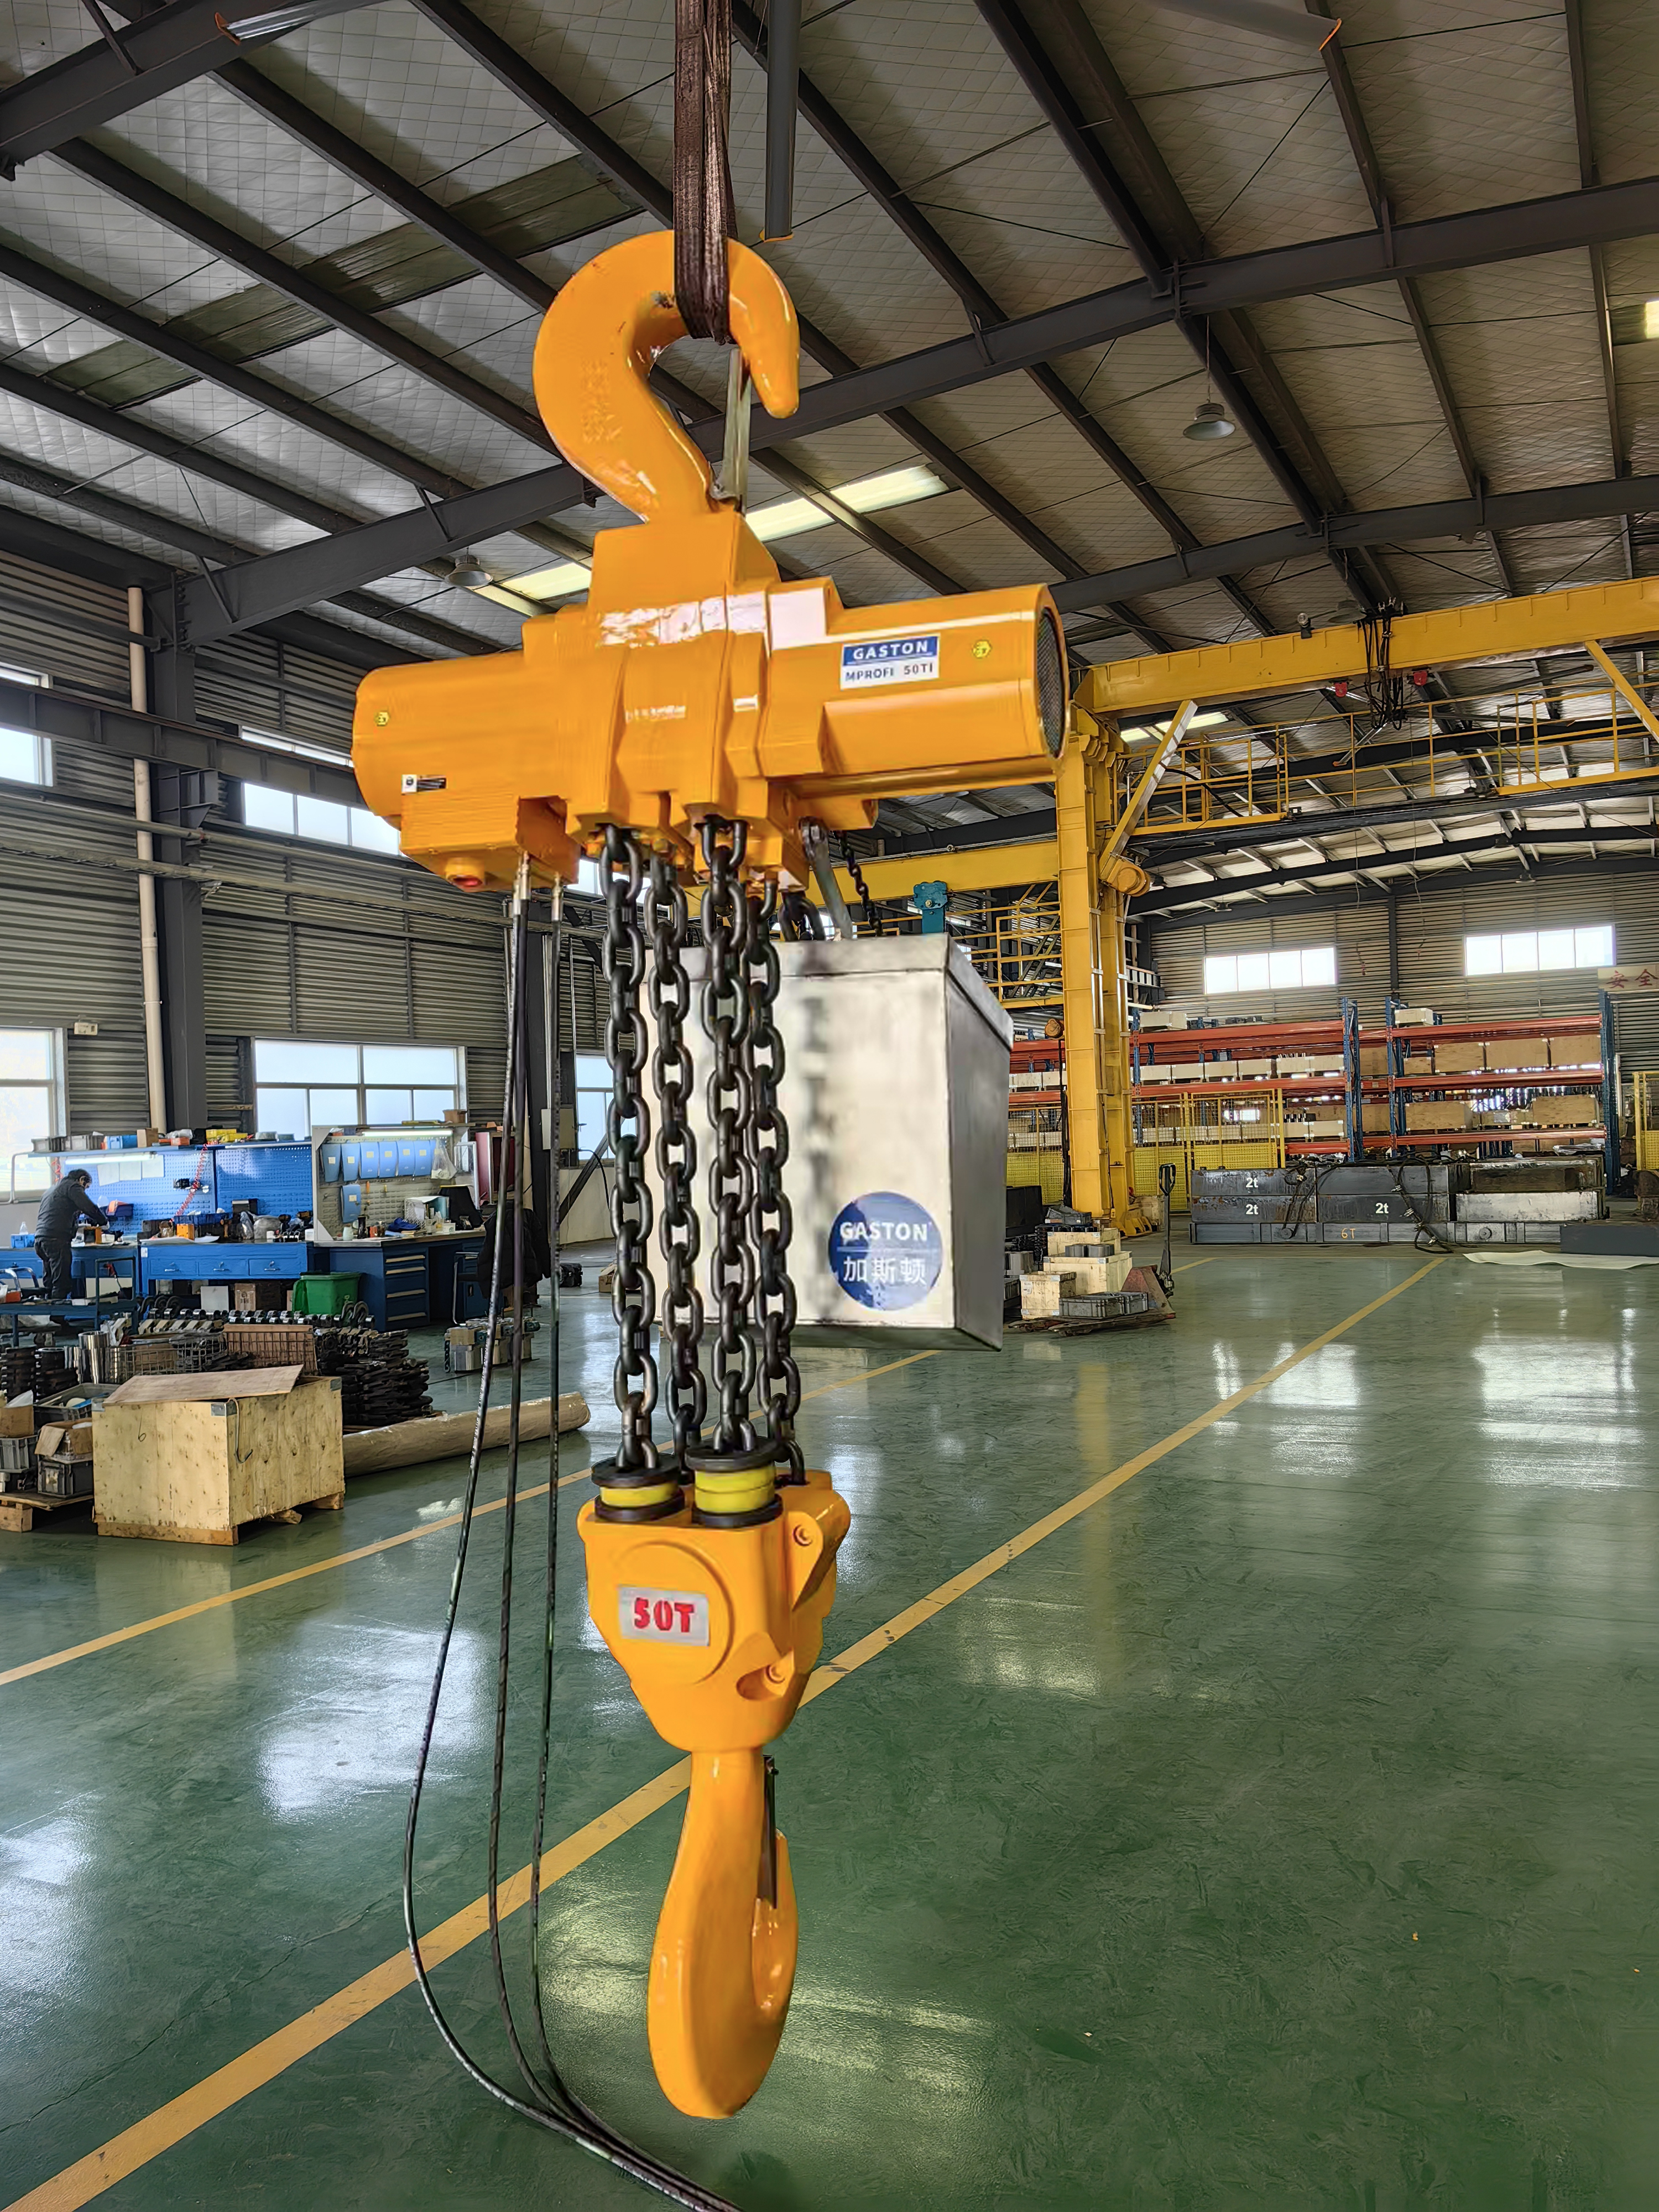
Utför rigorösa, standardbaserade inspektioner av wire rope
Inspektionsfrekvens och protokoll: visuella kontroller jämfört med NDT-metoder enligt ISO 4309
En elektrisk vajerlyftkran kräver en flergradig inspektionsprotokoll i enlighet med ISO 4309. Rutinmässiga visuella kontroller utgör den första försvarslinjen: operatörer måste undersöka hela vajerlängden innan varje skift under tillräcklig belysning, med särskild uppmärksamhet på fästpunkter, kontaktzoner mellan trumma och talja samt områden som är benägna att samla stående fukt. Även om dessa visuella metoder är snabba och inte kräver särskild utrustning kan de inte pålitligt upptäcka interna trådbrott eller kärnförslitning. För mer ingående bedömning används icke-destruktiv provning (NDT) – särskilt elektromagnetisk inspektion – som klassificerar defekter i två kategorier: förlust av metalliskt tvärsnitt (LMA) och lokala fel (LF). ISO 4309 kopplar inspektionsintervall till serviceklass, lastspektrum och miljöpåverkan. I praktiken följer många jurisdiktioner OSHAs krav på månatliga kontroller och ASME B30.2:s riktlinjer för dagliga visuella kontroller; vid hög belastning eller i korrosiva miljöer kan veckovisa – eller till och med dagliga – NDT-stickprov vara nödvändiga. En kvalificerad inspektör bör dokumentera grunddiameter, vajerlängd (lay length) och mönster i avvikelser för att identifiera progressiv försämring, inte bara isolerade fel.
Kritiska defektnivåer: brutna kablar, korrosionsdjup och deformationgränser
ISO 4309 definierar obligatoriska kassationsgränser för alla hissråd i drift. Bruten tråd bedöms per lindningslängd eller per liten tråd: en vanlig synlig gräns är sex slumpmässigt fördelade brutna trådar inom en lindningslängd – eller tre inom en liten tråd – även om exakta värden beror på rådens konstruktion och driftklass. Korrosion blir kritisk när gropning eller ytskalning minskar nominell diameter med ≥7 %, eftersom inre kärngradning ofta överstiger yttre tecken. Deformationsgränser inkluderar knutar, fågelbursskador, plattning och lokal diameterminskning som överstiger 5–10 % av den nominella diametern. Skärsprickor, värmdiskolorering eller skador från elektrisk båge kräver omedelbar borttagning från drift. Varje defekt måste utvärderas i förhållande till ursprunglig diameter och dokumenterad trend. Viktigt att notera: flera undergränsdefekter i samma sektion – t.ex. två brutna trådar kombinerat med måttlig korrosion – kan tillsammans accelerera utmattning och utlösa kassationskriterier. Operatörer får aldrig förlänga drifttiden utöver ISO 4309-gränserna för att uppfylla produktionskrav.
Använd exakt smörjning för att maximera livslängden på elektriska vajerhissars rep
Genomträngande eller beläggningsbaserade smörjmedel: Välj rätt formel för lastcykler och miljö
Precisionsfettring börjar med att välja rätt fetttyp utifrån driftförhållandena. Genomträngande fetter använder bärmedier med låg viskositet för att tränga in i repets kärna och de interna strängarna, vilket minskar slitage mellan trådarna vid böjning över skivor och trummor. Beläggningsfetter bildar en ytskikt av högre viskositet som avskärmar fukt, smuts och kemiska stänk – och därmed skyddar yttre metallytorna. Vid drift med hög cykelbelastning och frekvent böjning dominerar det interna slitage, vilket gör genomträngande fetter nödvändiga. I miljöer med låg cykelbelastning men hög korrosiv påverkan ger ett robustt beläggningslager bättre skydd. För lyft med hög belastning och hög cykelbelastning applicerar underhållslag ofta först en genomträngande fett för att återfylla kärnan, och sedan ett beläggningslager för miljöskydd – en tvåstegsmetod som visat sig särskilt effektiv i dammiga, fuktiga eller utomhusmiljöer. Att använda endast ett yttre beläggningsskikt på rep med lång resa riskerar att de interna strängarna blir underfettrade och att utmattning accelererar. Slutlig val av fett bör ta hänsyn till temperaturområdet, miljöns aggressivitet och hisstillverkarens specifikationer för fett.
Verklig påverkan: EP-kvalitets syntetisk fett förlänger livslängden för rep med 42 % i högbelastade applikationer
Fältdatan från 2023 visar att övergången till ett EP-fett (extreme-pressure) av syntetisk typ förlänger livslängden för ståltrådsrep med upp till 42 % i högbelastade lyftoperationer. Denna förbättring beror på stabil viskositet vid temperatursvängningar, lägre friktion mellan repens strängar samt bättre motstånd mot utspolning och oxidation. EP-tillsatsmedel bildar en beständig kemisk barriär under tung belastning, vilket minskar metall-till-metall-kontakt och förhindrar mikro-pitting – den tidiga fasen innan repbrister uppstår. Vid upprepad belastning innebär detta längre intervall mellan inspektioner och färre utbyten. Underhållsloggar från elektriska ståltrådsreplyftare med hög cykelhastighet rapporterar också mindre fettavkastning och renare arbetsområden, vilket stödjer konsekvent filmretention mellan schemalagda smörjningar. Dessa fördelar är mest framträdande i stålverk, hamnar och tillverkningsverk där lyftare används flera skift per dag.
Välj den optimala ståltrådsdriftens konstruktion för din eldrivna lyftanordnings användningsprofil
Anpassa vridriktning, antal trådsträngar (t.ex. 6×19 jämfört med 6×36) och kärntyp till lastspektrum och cykelfrekvens
Repgeometrin måste matcha din elektriska repvinsches faktiska driftprofil – inte ett generiskt katalognummer. Ett 6×19-rep har färre, större yttre trådar och ger hög slitstyrka och tryckmotstånd – idealiskt för lyft med få cykler men tunga laster och begränsad böjning runt trumman. Ett 6×36-rep har fler, mindre trådar och större flexibilitet, vilket gör det bättre lämpat för upprepad böjning över taljor och trummor i applikationer med många cykler. Kärntypen förfinar ytterligare prestandan: fibrakärnor ökar flexibiliteten men minskar tryckmotståndet; oberoende ståltrådsrepkärnor (IWRC) bibehåller tvärsnittsstabilitet under högt lagertyck och förbättrar utmattningsslivslängden. Regelbunden vridning stödjer förutsägbar lindning i enfaldiga vinschar; lang-vridning passar styrd, anti-vridningsutrustning. Till exempel kräver en vinsch som utför tusentals korta, upprepade lyft per skift ett mycket flexibelt 6×36-rep med IWRC-kärna – inte ett styvt 6×19-rep med stålkärna. Använd ISO 4309:2017 för att justera antal strängar, vridning och kärntyp efter den verkliga lastspektrumet och cykelfrekvensen.
Säkerställ kompatibilitet mellan motor och repsystem för att förhindra för tidig slitage
Vridmoment, bromssvar och trumgrovgeometri: Undvik repvridning och förstärkt utmattning
Kompatibilitet mellan motor och rep är grundläggande för replets livslängd. Att anpassa motorns vridmoment till repet belastningsklass stabiliserar acceleration och retardation, vilket minimerar stödlaster som förskortar utmattningstiden. Vid elektriska vinschar med rep kan plötsliga eller dåligt justerade bromssvar orsaka repvridning och lokal spänningspåverkan på repsträngarna. På samma sätt leder felaktig trumgrovgeometri – om den inte matchar repet diameter eller liggning – till felaktig upprullning, ökad sidoförslitning och överföring av vridmoment längs repet. När dessa faktorer är inkompatibla förstärks utmattningsslitaget och risken för brutna trådar genom cyklisk böjning och vridning. Kontrollera vridmomentsinställningar, bromsrampprofiler och grovdimensioner vid igångsättning – samt efter utbyte av motor, broms eller trumma – för att skydda repet livslängd.
Frågor som ofta ställs (FAQ)
Varför är regelbundna inspektioner av vajerrep viktiga?
Regelbundna inspektioner hjälper till att upptäcka defekter som interna trådbrott, korrosion och deformation tidigt, vilket minskar risken för utrustningsfel och säkerställer säkerheten under drift.
Vad är skillnaden mellan visuella kontroller och icke-destruktiva provningsmetoder?
Visuella kontroller är snabba, verktygsfria inspektioner som utförs dagligen och fokuserar på synliga defekter, medan icke-destruktiv provning (NDT) använder avancerade verktyg, t.ex. elektromagnetisk inspektion, för att identifiera inre slitage och skada.
Vad är ISO 4309:s kassationskriterier för ståltrådslingor?
Viktiga kassationskriterier inkluderar sex slumpmässigt fördelade brutna trådar inom en lingslängd eller tre inom en enda tråd, diameterminskning på grund av korrosion med ≥7 % samt deformationer som knutar eller fågelburar som överskrider 5–10 % av den nominella diametern.
Vilken typ av smörjmedel ska jag använda för en ståltrådslinghiss?
Använd genomsängande smörjmedel för högcykliska driftförhållanden för att skydda de inre trådarna, och beläggningsbaserade smörjmedel för lågcykliska men starkt korrosiva miljöer för att spärra ut yttre påverkan.
Hur kan jag anpassa repkonstruktionen till min lyftkran:s krav?
Välj repgeometri baserat på driftprofilen. För lågcykliska tunga laster med begränsad böjning är 6×19-rep att föredra. För högcykliska applikationer med frekvent böjning är 6×36-rep med IWRC bättre lämpade.
Varför är kompatibilitet mellan motor och rep avgörande?
Rätt motormoment, bromssvar och trumgrovgeometri säkerställer smidig repdrift, förhindrar vridning, minskar utmattning och förlänger repet:s livslängd.
Innehållsförteckning
- Utför rigorösa, standardbaserade inspektioner av wire rope
- Använd exakt smörjning för att maximera livslängden på elektriska vajerhissars rep
- Välj den optimala ståltrådsdriftens konstruktion för din eldrivna lyftanordnings användningsprofil
- Säkerställ kompatibilitet mellan motor och repsystem för att förhindra för tidig slitage
-
Frågor som ofta ställs (FAQ)
- Varför är regelbundna inspektioner av vajerrep viktiga?
- Vad är skillnaden mellan visuella kontroller och icke-destruktiva provningsmetoder?
- Vad är ISO 4309:s kassationskriterier för ståltrådslingor?
- Vilken typ av smörjmedel ska jag använda för en ståltrådslinghiss?
- Hur kan jag anpassa repkonstruktionen till min lyftkran:s krav?
- Varför är kompatibilitet mellan motor och rep avgörande?