
 EN
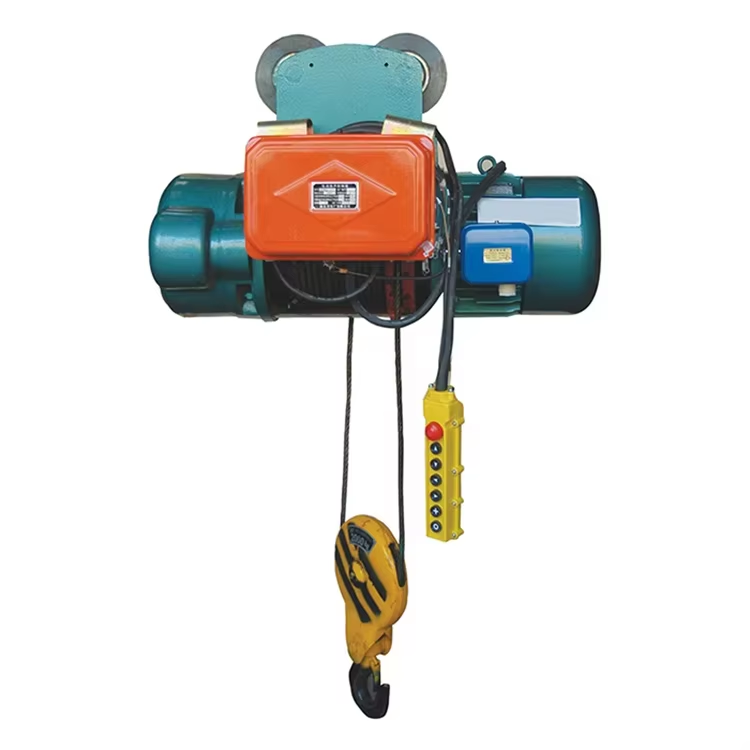
Wire rope-förslitning: Slitage, korrosion och utmattningsskador
På en elektrisk wire rope-hiss sker vanligen förslitning av repet genom tre samverkande mekanismer: slitage, korrosion och utmattning. Varje mekanism lämnar distinkta spår vid inspektion och kräver en annorlunda underhållsåtgärd.
Slitage från feljusterade taljor, felaktig reevning eller smutsiga trumytor
Slitage uppstår när repet gnider mot feljusterade skivor, smala spår eller slipande föroreningar – till exempel sand, metallpartiklar eller förhårdnad fett – på trummytor. Feljustering och felaktig uppräckning ökar fläktvinkeln, vilket får repet att slita mot kantkanten eller intilliggande varv. Synliga tecken inkluderar platta, polerade slitageytor på yttre trådar eller brutna ändar som slits till knivskarps tjocklek. Detta slitage minskar repet diameter och bristhållfasthet samtidigt som det skapar spänningskoncentrationer som snabbar upp sprickbildning. Se till att skivorna är korrekt justerade, kontrollera att spårens storlek stämmer överens med repet diameter och rengör kontaktytorna enligt schema. Byt ut repet när synligt slitage på yttre trådar når kassationsgränserna enligt ISO 4309 eller den tillämpliga standarden i ditt jurisdiktionsområde.
Korrosion som accelereras av fukt, salt eller kemisk exposition i kustnära eller industriella miljöer
Korrosion börjar som ytpåverkan i form av gropbildning när fukt, saltstänk eller kemiska ångor bryter igenom smörjfilmslaget – särskilt i kustnära områden eller vid kemisk bearbetning där klorider, syror eller alkaliska ämnen förstärker angreppet. Gropbildning minskar den effektiva trådarean, koncentrerar spänningen vid groparnas botten och skapar utgångspunkter för utmattningssprickor. Inre korrosion är särskilt farlig eftersom den förblir dold mellan trådarna medan ytan ser frisk ut. Inspektörer bör leta efter rödbruna fläckar, avskalning eller oförklarlig minskning av diameter – och får inte lita enbart på visuell granskning i aggressiva miljöer. Rätt smörjning, schemalagd rengöring och lagring i torr miljö minskar korrosionsrisken. Vid allvarlig exponering bör galvaniserad eller rostfritt stål anges för linan, och det måste verifieras att lyftens miljöklassificering stämmer överens med driftsförhållandena.
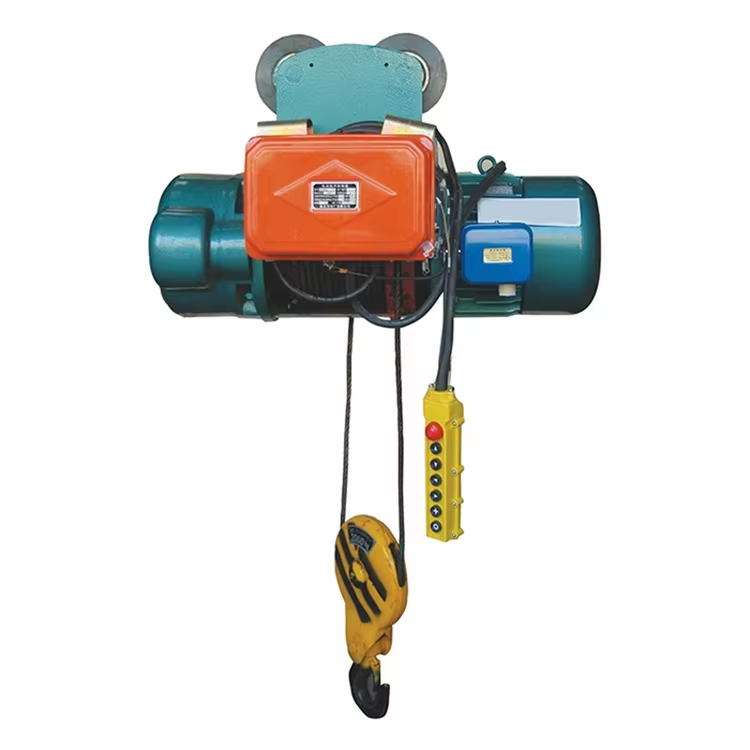
Utmattningsskada orsakad av cyklisk böjning; riktlinjer för icke-destruktiv provning enligt ISO 4309
Trötthet är den vanligaste orsaken till repbrott i elektriska vajerrepvinsch, vilket orsakas av upprepad böjning över hjul och trumma under varje lyfcykel. Sprickor uppstår i enskilda trådar och växer vinkelrätt mot trådaxeln. Trötthetsbrott visar ofta kvadratiska eller platta ändar och samlas i områden med hög spänning – särskilt där repet kontakterar hjulen eller går in i spåret på trumman. Mindre förhållanden mellan hjuldiameter och repetdiameter, omvänt böjda sektioner samt vibration ökar cyklisk spänning. ISO 4309 anger internationellt erkända kassationskriterier för synliga brutna trådar, diameterminskning och lokal skada. Icke-destruktiva provningsmetoder (NDT), såsom magnetisk flödesläckning, kan upptäcka inre trådbrott innan de blir synliga. Registrera repet tjänstehistorik, undersök områden med hög cykelfrekvens regelbundet och ta ut repet ur drift innan ackumulerade trötthetsbrott når ISO 4309:s kassationsgräns.
Drivlinjefel i den elektriska vajerrepvinschen
Drivlinsfel i en elektrisk tråddrumslyftmaskin uppstår vanligtvis i motorn, växellådan eller bromsanordningen.
Motorfel: spänningsobalans, lagerförsämring och isoleringsbrott (mätning med megger)
Spänningsobalans är en ledande orsak till överhettning av statorn. NEMA MG 1 begränsar motorer för kontinuerlig drift till 1 % spänningsobalans; en obalans på 5 % kan öka lindningens temperaturstegring med cirka 50 %. Undersök spänningsvärdena mellan faserna vid hissens avbrytare. Lagerslitning orsakas av otillräcklig smörjning, felaktig justering eller förorenad fettsmörjning. Vibrationen ökar när lagerutrymmet växer; ISO 10816-3 anger allvarlighetsgränser, och en stigande trend nära 4,5 mm/s RMS kräver undersökning. Byt ut lagren när radialspel överstiger 0,05 mm eller metalliskt avfall upptäcks i fettet. Isolationsbrott beror på fukt, kolstoft eller termisk åldring. Megger-testning utförs med en likspänningsisolationsmotståndstestare på 500 V eller 1 000 V. IEEE 43-2013 rekommenderar ett minimum på 1 MΩ per kV plus 1 MΩ vid driftstemperatur. Värden under 2 MΩ på en 460 V hiss indikerar behov av rengöring eller återlackering. Spåra Megger-mätvärden över tid – en minskning med 50 % mellan två tester signalerar ett pågående fel.
Växellådsproblem: oljeläckage, tandpitting och smörjfel enligt DIN 3990
Oljeläckage uppstår ofta från slitna tätningsringar eller blockerade andningsfilter. Kontrollera om det finns oljepölar under lyften och verifiera oljenivån via inspektionsrutan. Tandpitting framträder som små krater på tandens sidoytor. Enligt DIN 3990 tillåts mikropitting endast om inget makropitting uppstår; progressivt pitting som överstiger 5 % av tandytan kräver utbyte av tandhjul. Smörjfel – inklusive fel viskositet, överfyllning och sällan genomförd oljebyte – förvärrar slitage. Använd ISO VG 220- eller 320-växellådsolja om inte lyftens bruksanvisning anger annat. Oljeanalys som visar järnhalter över 150 ppm eller vattenhalter över 0,1 % indikerar ovanligt slitage eller vätskeinträngning. Byt olja efter 500–1 000 drifttimmar eller årligen. Håll andningsfilter rena för att förhindra tryckuppbyggnad och tätningsbortblåsning.
Bromssystemfel: slitna bromsbelägg, för stor luftspalt (>0,3 mm) eller bränd spole
Slitage på bromsbelägg minskar bromsmomentet och försämrar säkerheten vid lasthållning. Mät tjockleken på beläggen; byt ut dem när de är slitna till 50 % av ursprunglig tjocklek eller när nitaras huvuden blir synliga. Luftgapet mellan armatur och bromsskiva måste förbli under 0,3 mm. Större luftgap ökar spolströmmen, försenar bromsningen och orsakar lastdrift. Justera luftgapet enligt hisshandboken med hjälp av ett känslomått. Spolbrännning orsakas av överspänning, dammackumulering på armaturen eller långvarig hållning av bromsen öppen via motorstyrkretsen. Kontrollera spolens resistans med en multimeter; ett värde som avviker mer än ±10 % från det angivna märkvärdet indikerar skada. Håll bromsens hölje rent och verifiera likriktarens utgångsspänning. En broms som glider och inte kan stoppa den angivna lasten – även efter justering – signalerar mekanisk felaktighet, inte ett styrproblem.
Elektriska styr- och strömforsörjningsfel i elektriska wire rope-hissar
Elektriska styr- och strömförsörjningsfel orsakar ofta att en elektrisk vinsch med tråddriven lyftanordning slutar fungera innan mekaniska komponenter går sönder. Avsnitten nedan skiljer åt orsaker till att anordningen inte går i gång från fel på strömförsörjningssidan.
Orsaker till att anordningen inte går i gång: fel på kontrollstationen, svepade kontaktorer eller fel i nödstoppkretsen
När vinschen inte startar bör du börja felsöka vid kontrollstationen. Slitna knappar, skadade hängdon eller felaktiga radiomottagare kan blockera körkommandot. Svepade kontaktorer kan hålla kontakterna stängda – eller förhindra att de öppnas – vilket leder till antingen ingen rörelse eller okontrollerad rörelse. Testa kontaktornas kontinuitet och byt ut fördärvade kontakter. Nödstoppkretsar går sönder på grund av brutna kablar, lösa terminaler eller ett aktiverat nödstoppknapp. Bekräfta att nödstoppsloopen är sluten innan du återställer den. En enkel diagnostisk sekvens isolerar dessa fel: kontrollera utgången från styrspartransformatorn, mät spänningen över kontaktorspolen och testa resistansen i nödstoppskretsen. Dessa steg hjälper till att undvika osäkra återställningar och upprepad driftstopp.
Strömförsörjningsavvikelser: för lågt spänningsnivå (<90 %), fasbortfall och jordfel som utlöser termiska reläer
För lågt spänningsnivå under 90 % av märkspänningen orsakar kontaktorn att släppa och motorn att överhettas. En löst ansluten terminal kan ge upphov till en falsk undervoltage-indikation genom att öka resistansen; dra därför åt alla anslutningar innan vidare felsökning utförs. Fasbortfall leder till enfasdrift, snabb strömförhöjning och utlösning av termiska reläer. Jordfel leder till strömläckage och kan utlösa skyddsanordningar innan allvarlig skada uppstår. Kontrollera spänningsnivån vid hissens huvudbrytare under belastning, undersök fasriktning och säkringar samt mät isolationsmotståndet hos motorn och matarkablarna med en megger. Ställ in det termiska reläet på motorns märkström och verifiera att dess utlösningsklass stämmer överens med applikationskraven. Regelmässig övervakning av strömförsörjningens kvalitet förhindrar att dessa elektriska fel skadar hissen.
Av operatören orsakade fel och felaktig användning av elektriska vinschhisar
De flesta fel på elektriska vajerlyftdon beror inte på plötsliga tillverkningsfel – de uppstår snarare genom operatörens vanor, felaktig rigging eller utelämnade inspektioner. Sidodrag är ett av de mest skadliga misstagen: ett drag som avviker mer än 3 grader från lodrätt tvingar vajern ur trumgrovorna, vilket innebär risk för hopstackning, klämning eller krossning.
| Operatörsfel | Omedelbar risk | Korrektiv åtgärd |
|---|---|---|
| Sidodrag >3° från lodrätt | Vajern hoppar ur trumgrovorna, kläms eller krossas | Sänk lasten, återställ vajern på trumman och inspektera innan lyftning |
| Överskridande av nominell kapacitet | Överbelastar vajern, bromsen och växellådan | Verifiera lastens vikt och håll dig inom den angivna gränsen |
| Stötbelastning eller plötslig omvändning | Kinkar, fågelburseffekt och vajeröverlappning | Lyft och stanna smidigt; undvik snabba riktningsskifter |
| Lyft med slapp lin eller obalanserad rigging | Linvikningar, trumöverlappning och lastsvängning | Ta bort slapphet, balansera lasten och lyft rakt uppåt |
| Draga eller dra laster åt sidan | Sidokraft på trumma, taljor och lin | Placera vinschen direkt ovanför lasten |
Utbildning är den starkaste säkerhetsåtgärden mot operatörsbetingade fel. Operatörer måste förstå lastgränser, funktioner för kontrollstationen, nödstoppdrift och tidiga varningstecken – till exempel linfeljustering, bromsdrag eller ovanlig ljudnivå. Om en stållin hoppar ur sin spår, är det otillräckligt att sänka och återplacera den om trådbrist eller deformation redan föreligger; i sådana fall måste linan omedelbart tas ur drift. Konsekvent observation, dokumenterade inspektioner och strikt efterlevnad av vertikalt lyft säkerställer säker drift av den elektriska stållinvinschen.
Vanliga frågor
Varför är slitage farligt för stållinar?
Slitage minskar repets diameter och brotthållfasthet. Det skapar också spänningskoncentrationer, vilket accelererar sprickbildning och ökar risken för rephaveri under drift.
Hur påverkar korrosion ståltrådsrepar?
Korrosion minskar den effektiva tvärsnittsarean hos trådarna, orsakar gropbildning och fungerar som utgångspunkter för utmattningssprickor. Detta kan kompromissa repets hållfasthet och säkerhet, särskilt i kustnära eller industriella miljöer.
Vad är utmattningsskada i ståltrådsrepar?
Utmattningsskada uppstår på grund av cyklisk böjning av repet över taljor och trummor under upprepad lyftrörelse. Sprickor bildas och växer i enskilda trådar, särskilt i områden med hög spänning, vilket potentiellt kan leda till rephaveri.
Vilka är vanliga problem med motorn i elektriska ståltrådslyftdon?
Vanliga motorproblem inkluderar spänningsobalans, lagerdrift och isoleringsbrott, vilka alla kan leda till överhettning, förkortad livslängd och potentiella fel i lyftdonet.
Hur kan operatörsfel orsaka fel på elektriska vinschlyftdon med stålkabel?
Operatörsfel såsom sidovridning, överskridande av lastgränser, plötsliga riktningsskift eller lyftning med slapp kabel kan skada kabeln, bromssystemet och andra komponenter. Rätt utbildning och efterlevnad av säkerhetsprotokoll kan minska dessa risker.