
 EN
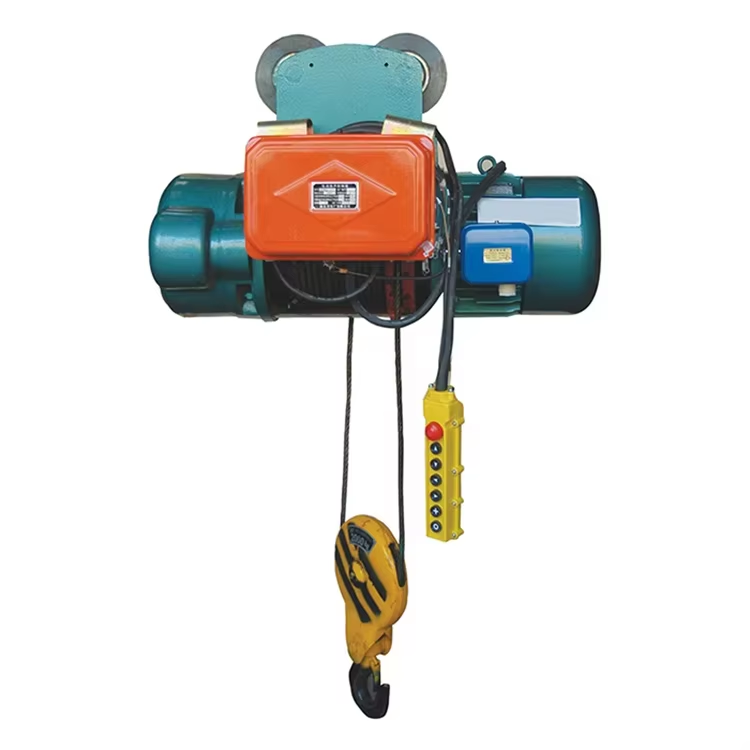
Tel Halat Bozulması: Aşınma, Korozyon ve Yorulma Arızaları
Bir elektrikli tel halat vinçte, halat bozulması genellikle üç birbiriyle etkileşen mekanizma üzerinden ilerler: aşınma, korozyon ve yorulma. Her biri, ayrıntılı muayene ipuçları bırakır ve farklı bakım yanıtları gerektirir.
Hatalı hizalanmış makaralardan, yanlış geçişten veya kirlenmiş tambur yüzeylerinden kaynaklanan aşınma
Aşınma, halatın hizalanmamış makaralara, dar oluklara veya tambur yüzeylerindeki aşındırıcı kirleticilere—örneğin kum, metal tozları veya sertleşmiş yağ—sürtünmesiyle meydana gelir. Hizalama hatası ve yanlış geçiş düzeni, halatın flanş kenarlarına veya komşu sarımlara sürtünmesine neden olan filo açısını artırır. Görsel belirtiler arasında dış tellerde düzleştirilmiş, parlatılmış aşınma yüzeyleri ya da bıçak ucu kalınlığına kadar aşınmış kırık uçlar bulunur. Bu aşınma, halatın çapını ve kopma mukavemetini azaltırken çatlak oluşumunu hızlandıran gerilim yığılma noktaları oluşturur. Makara hizalamasını koruyun, oluk boyutunun halat çapıyla uyumlu olduğunu doğrulayın ve temas yüzeylerini belirlenen aralıklarla temizleyin. Dış tellerdeki görünür aşınma, ISO 4309 standardında veya yetkili yönetmelikte belirtilen atma sınırlarına ulaştığında halatı değiştirin.
Kıyı bölgeleri veya endüstriyel ortamlarda nem, tuz veya kimyasallara maruz kalma nedeniyle hızlandırılan korozyon
Korozyon, nem, tuz sisleri veya kimyasal buharlar yağlama filmi üzerinden geçtiğinde yüzeyde çukurlaşma olarak başlar—özellikle klorürler, asitler veya alkali maddelerin saldırıyı hızlandırdığı kıyı bölgeleri veya kimyasal işleme ortamlarında. Çukurlaşma, telin etkili kesit alanını azaltır, çukur tabanlarında gerilimi yoğunlaştırır ve yorulma çatlağı oluşumuna neden olur. İç korozyon özellikle tehlikelidir çünkü dış görünüm sağlam olsa bile teller arasında gizlenir. Denetçiler kırmızımsı-kahverengi lekelenme, kabuklanma veya açıklanamayan çap azalması gibi belirtilere dikkat etmelidir; agresif koşullarda yalnızca görsel denetimlere güvenmemelidir. Doğru yağlama, zamanında temizlik ve kuru depolama korozyon riskini azaltır. Şiddetli maruziyet durumlarında galvanizli veya paslanmaz çelik halat sınıfları belirtilmeli ve vinçin çevresel sınıfının çalışma koşullarıyla uyumlu olduğundan emin olunmalıdır.
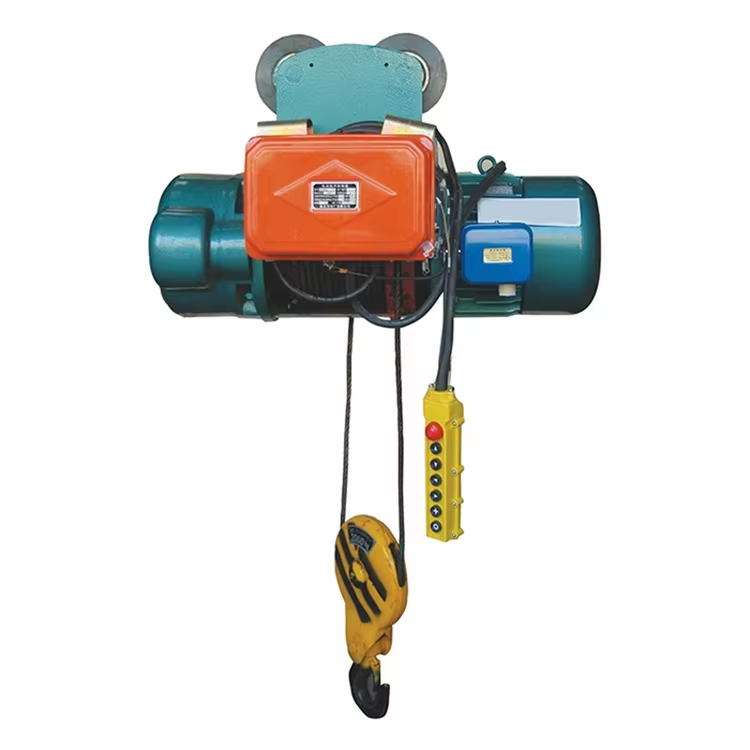
Döngüsel eğilmeden kaynaklanan yorulma hasarı; ISO 4309’e göre YK denetim yönergeleri
Yorgunluk, elektrikli tel halat vinçlerinde en yaygın halat arızası türüdür ve her kaldırma döngüsünde makaralar ve tamburlar üzerinden tekrarlanan bükülme ile oluşur. Çatlaklar tek tek tellerde başlar ve tel eksenine dik olarak büyür. Yorgunluk kırılmaları genellikle kare veya düz uçlu görünür ve yüksek gerilim bölgelerinde — özellikle halatın makaralara temas ettiği ya da tambur oluklarına girdiği noktalarda — kümelendirir. Makara–halat çap oranı ne kadar küçükse, ters bükülmeler ne kadar fazlaysa ve titreşim ne kadar şiddetliyse, çevrimsel gerilim o kadar artar. ISO 4309 standardı, görünür kırık teller, çap kaybı ve yerel hasar için uluslararası olarak kabul edilen atma kriterlerini belirler. Manyetik akı sızıntısı gibi Tahribatsız Muayene (TAM) yöntemleri, iç tellerdeki kırılmaların görünür hâle gelmesinden önce tespit edilmesini sağlar. Halatın kullanım geçmişini kaydedin, yüksek çevrim sayısı olan bölgeleri düzenli olarak denetleyin ve birikmiş yorgunluk kırılmaları ISO 4309’un atma sınırına ulaşmadan halatı emekli edin.
Elektrikli Tel Halat Vinçlerinde Güç Aktarım Sistemi Arızaları
Elektrikli tel halat vinçlerinde tahrik sistemi arızaları genellikle motor, dişli kutusu veya fren montajından kaynaklanır.
Motor arızaları: gerilim dengesizliği, yatak aşınması ve yalıtım bozulması (megger ile test edilmiştir)
Gerilim dengesizliği, statorun aşırı ısınmasının başlıca nedenidir. NEMA MG 1, sürekli çalışma motorları için maksimum %1 gerilim dengesizliği sınırı belirler; %5’lik bir dengesizlik, sargı sıcaklık artışını yaklaşık %50 oranında artırabilir. Vinç kesici anahtarındaki fazlar arası gerilimleri kontrol edin. Yatak aşınması, yetersiz yağlama, hizalama hatası veya kirlenmiş gres nedeniyle meydana gelir. Yatak boşluğu arttıkça titreşim de artar; ISO 10816-3 ciddiyet eşik değerlerini tanımlar ve 4,5 mm/s RMS civarında yükselen bir trend inceleme gerektirir. Radyal oyun 0,05 mm’yi aştığında veya gres içinde metal parçacıkları tespit edildiğinde yatakları değiştirin. İzolasyon arızası, nem, karbon tozu veya termal yaşlanma kaynaklıdır. Megger testi, 500 V veya 1.000 V DC izolasyon direnci ölçer kullanılarak yapılır. IEEE 43-2013, işletme sıcaklığında her kV için en az 1 MΩ artı 1 MΩ değerini önerir. 460 V’luk bir vinçte 2 MΩ’nin altındaki değerler temizlik veya yeniden vernikleme gerekliliğini gösterir. Megger okumalarını zaman içinde takip edin; iki test arasında %50’lik bir düşüş gelişmekte olan bir arızayı işaret eder.
Şanzıman sorunları: yağ sızıntısı, dişlilerde çukurlaşma ve DIN 3990’e göre yağlama hataları
Yağ sızıntısı genellikle aşınmış conta veya tıkanmış nefes alma deliklerinden kaynaklanır. Vinç altındaki birikintileri kontrol edin ve gözlem camından yağ seviyesini doğrulayın. Dişlilerde çukurlaşma, diş yanal yüzeylerinde küçük kraterler şeklinde görünür. DIN 3990, makro çukurlaşma gelişmediği sürece mikro çukurlaşmaya izin verir; diş alanının %5’inden fazla ilerleyen çukurlaşma dişlinin değiştirilmesini gerektirir. Yanlış viskozite, aşırı yağ doldurulması ve nadir yağ değişimi gibi yağlama hataları aşınmayı hızlandırır. Vinç kılavuzunda aksi belirtilmedikçe ISO VG 220 veya 320 şanzıman yağı kullanın. Demir içeriği 150 ppm’yi, su içeriği %0,1’i aşan yağ analizi anormal aşınmayı veya dış ortamdan girişi gösterir. Yağı 500–1.000 işletme saati sonra veya yılda bir kez değiştirin. Basınç birikimini ve conta patlamasını önlemek için nefes alma filtrelerini temiz tutun.
Fren sistemi arızası: aşınmış balatalar, fazla hava aralığı (>0,3 mm) veya bobin yanması
Fren balatası aşınması, durma torkunu azaltır ve yükü tutma güvenliğini tehlikeye atar. Balata kalınlığını ölçün; orijinal kalınlığının %50’sine kadar aşındığında veya perçin başları görünür hâle geldiğinde değiştirin. Manyetik kutup yüzeyi ile fren diskı arasındaki hava aralığı 0,3 mm’den az olmalıdır. Daha geniş aralıklar, bobin akımını artırır, frenleme süresini geciktirir ve yük kaymasına neden olur. Hava aralığını, vinç kılavuzuna uygun olarak bir kalınlık ölçerle ayarlayın. Bobin yanması, aşırı gerilim, manyetik kutup yüzeyinde toz birikimi veya motor devresi üzerinden frenin uzun süre açık tutulması sonucu meydana gelir. Bobin direncini bir multimetreyle kontrol edin; isim plakasında belirtilen değerin ±%10 dışındaki bir okuma hasarı gösterir. Fren muhafazasını temiz tutun ve doğrultucu çıkışını doğrulayın. Ayarlama yapıldıktan sonra bile nominal yükü durduramayan kayan bir fren, kontrol sorunu değil, mekanik arıza işaretidir.
Elektrikli halat vinçlerinde elektriksel kontrol ve güç kaynağı arızaları
Elektrikli tel halat vinçlerinde, mekanik bileşenlerin arızalanmasından önce genellikle elektriksel kontrol ve güç kaynağı arızaları vinçin çalışmasını durdurur. Aşağıdaki bölümler, çalışmama nedenlerini güç kaynağı tarafındaki anormallıklardan ayırır.
Çalışmama nedenleri: kontrol istasyonu arızası, kaynaklı kontaktörler veya acil durdurma devresi arızaları
Vinç başlatılamıyorsa, sorun gidermeye kontrol istasyonunda başlayın. Aşınmış butonlar, hasar görmüş asılı kumanda cihazları veya arızalı radyo alıcıları, çalıştırma komutunu engelleyebilir. Kaynaklı kontaktörler kontakları kapalı tutabilir ya da açılmasını önleyebilir; bu durum ya hareketsizlik ya da kontrolsüz hareketliliğe neden olabilir. Kontaktörün sürekliliğini test edin ve aşınmış kontakları değiştirin. Acil durdurma devreleri kopmuş kablolar, gevşek uç bağlantıları veya basılı tutulan acil durdurma düğmesi nedeniyle arızalanabilir. Sıfırlamadan önce acil durdurma döngüsünün kapalı olduğunu doğrulayın. Bu arızaları izole etmek için basit bir tanısal sıra uygulanabilir: kontrol transformatörünün çıkışını kontrol edin, kontaktör bobin gerilimini ölçün ve acil durdurma devresinin direncini test edin. Bu adımlar, güvenli olmayan sıfırlamaları ve tekrarlayan duruş sürelerini önlemeye yardımcı olur.
Güç kaynağı anomalileri: düşük gerilim (< %90), faz kaybı ve topraklama arızaları nedeniyle termal rölelerin devreye girmesi
Anma geriliminin %90’ının altındaki düşük gerilim, kontaktörün açılmasına ve motorun aşırı ısınmasına neden olur. Gevşek bir bağlantı ucunun direnç eklemesiyle düşük gerilim belirtisi verebilir; bu nedenle daha fazla test yapmadan önce bağlantıları sıkılmalıdır. Faz kaybı tek fazlı çalışma durumuna yol açar, akım hızla yükselir ve termal röle devreye girer. Topraklama arızaları akım sızıntısı yaratır ve ciddi hasar oluşmadan önce koruma cihazlarının devreye girmesine neden olabilir. Vinçin kesici anahtarında yüklü durumda besleme gerilimini kontrol edin, faz sırasını ve sigortaları inceleyin ve motor ile besleme kablosunun izolasyonunu megger ile ölçün. Termal röleyi motorun tam yük akımına ayarlayın ve trip sınıfının uygulama gereksinimleriyle uyumlu olduğunu doğrulayın. Düzenli besleme kalitesi izlemesi, bu elektriksel arızaların vinç üzerinde hasara neden olmasını önler.
Operatör Kaynaklı Arızalar ve Elektrikli Halat Vinçlerinin Yanlış Kullanımı
Çoğu elektrikli tel halat vinç arızası ani üretim kusurlarından kaynaklanmaz; bunlar, operatör alışkanlıklarından, yanlış bağlama uygulamalarından veya ihmal edilen denetimlerden gelişir. Yan çekme, en zarar verici hatalardan biridir: Dikeyden 3 dereceden fazla olan bir çekme, halatı makara oluklarından dışarı iter ve yığılma, sıkışma veya ezilme riski oluşturur.
| Operatör Hatası | Anında risk | Düzeltici Eylem |
|---|---|---|
| Dikeyden >3° yan çekme | Halat makara oluklarından çıkar, sıkışır veya ezilir | Yükü indirin, halatı yeniden yerleştirin ve kaldırma işleminden önce denetleyin |
| Belirtilen kapasitenin aşılması | Halat, fren ve dişli kutusu aşırı yükleme altına alınır | Yük ağırlığını doğrulayın ve belirtilen sınırlar içinde kalın |
| Şok yüklemesi veya aniden ters yönlendirme | Bükülmeler, kuş kafesi oluşumu ve halat üst üste binişi | Yavaşça kaldırın ve durun; ani yön değişimlerinden kaçının |
| Gevşek halatla veya dengesiz askı sistemiyle kaldırma | Halattaki buruşmalar, makarada çapraz sarma ve yükün sallanması | Gevşemeyi giderin, yükü dengeleyin ve doğrudan yukarı kaldırın |
| Yükleri yana doğru sürüklemek veya çekmek | Makara, makaralar ve halata uygulanan yanal kuvvet | Vinç sistemini yükün tam olarak üstüne yerleştirin |
Eğitim, operatör kaynaklı arızalara karşı en güçlü koruma yöntemidir. Operatörler, yük sınırlarını, kontrol istasyonu işlevlerini, acil durdurma işlemini ve erken uyarı işaretlerini—örneğin halat hizasının bozulması, frenin tutması veya anormal sesler—bilmelidir. Bir tel halat oluktan çıkarsa, tellerde kopma veya şekil değişimi zaten meydana gelmişse, halatı aşağı indirip tekrar oturtmak yeterli değildir; bu durumlarda halat hemen hizmet dışı bırakılmalıdır. Sürekli gözlem, belgelendirilmiş denetimler ve dikey kaldırma uygulamalarına sıkı şekilde bağlı kalınması, elektrikli tel halat vinçlerinin güvenli çalışmasını sağlar.
SSS
Neden aşınma tel halatlar için tehlikelidir?
Aşınma, halatın çapını ve kopma mukavemetini azaltır. Ayrıca gerilim yığılma noktaları oluşturur; bu da çatlak oluşumunu hızlandırır ve operasyon sırasında halatın başarısız olma riskini artırır.
Korozyon, tel halatlara nasıl etki eder?
Korozyon, halatın etkili tel kesit alanını azaltır, yüzeyde çukurlar (pitting) oluşturur ve yorulma çatlaklarının başlangıç noktaları olarak işlev görür. Bu durum, özellikle kıyı bölgelerinde veya endüstriyel ortamlarda halatın mukavemetini ve güvenliğini tehlikeye atabilir.
Tel halatlarda yorulma kaynaklı başarısızlık nedir?
Yorulma kaynaklı başarısızlık, tekrarlayan kaldırma döngüleri sırasında halatların makaralar ve tamburlar üzerinden çevrilmesiyle oluşan periyodik eğilme sonucu meydana gelir. Çatlaklar, özellikle yüksek gerilim bölgelerinde bireysel tellerde oluşur ve yayılır; bu da halatın başarısız olmasına yol açabilir.
Elektrikli tel halat vinçlerinde motorla ilgili yaygın sorunlar nelerdir?
Yaygın motor sorunları arasında gerilim dengesizliği, rulman aşınması ve yalıtım bozulması yer alır; hepsi vinçte aşırı ısınmaya, ömrün kısalmasına ve potansiyel arızalara neden olabilir.
İşletmeci hataları, elektrikli tel halat vinç arızalarına nasıl neden olabilir?
Yan çekme, yük sınırlarını aşma, ani yön değişiklikleri veya gevşek halatla kaldırma gibi işletmeci hataları, halatı, fren sistemini ve diğer bileşenleri hasara uğratabilir. Uygun eğitim ve güvenlik protokollerine uyulması bu riskleri azaltabilir.
İçindekiler Tablosu
-
Tel Halat Bozulması: Aşınma, Korozyon ve Yorulma Arızaları
- Hatalı hizalanmış makaralardan, yanlış geçişten veya kirlenmiş tambur yüzeylerinden kaynaklanan aşınma
- Kıyı bölgeleri veya endüstriyel ortamlarda nem, tuz veya kimyasallara maruz kalma nedeniyle hızlandırılan korozyon
- Döngüsel eğilmeden kaynaklanan yorulma hasarı; ISO 4309’e göre YK denetim yönergeleri
- Elektrikli Tel Halat Vinçlerinde Güç Aktarım Sistemi Arızaları
- Elektrikli halat vinçlerinde elektriksel kontrol ve güç kaynağı arızaları
- Operatör Kaynaklı Arızalar ve Elektrikli Halat Vinçlerinin Yanlış Kullanımı
- SSS