
 EN
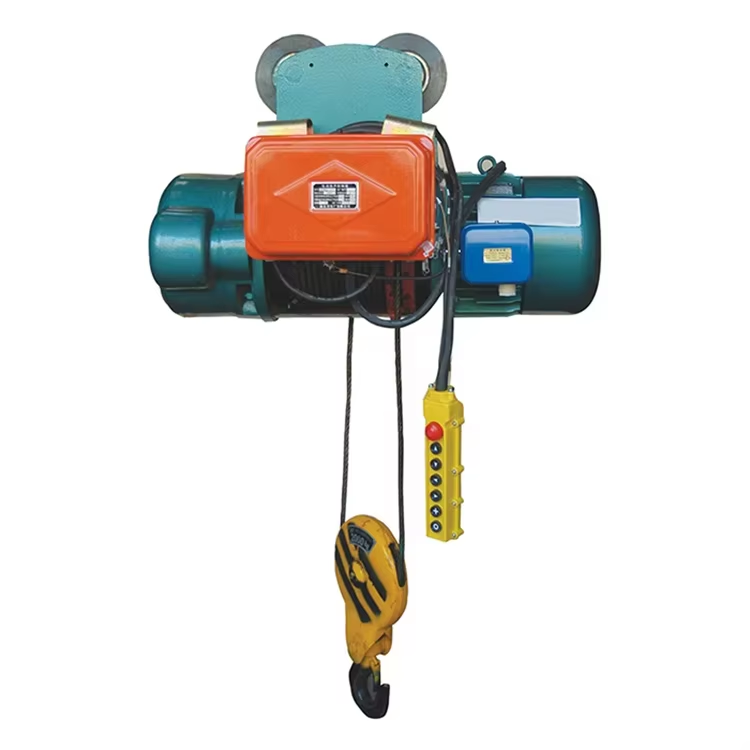
ワイヤロープの劣化:摩耗、腐食、疲労破損
電動ワイヤロープホイストでは、ロープの劣化が通常、摩耗、腐食、疲労という3つの相互に関連するメカニズムを通じて進行します。それぞれに特有の点検上の兆候があり、対応する保守措置も異なります。
滑車の取付け位置のずれ、不適切な巻き付け、または汚染されたドラム表面による摩耗
ロープが、ずれたシェーブ、狭い溝、またはドラム表面に付着した研磨性の異物(砂、金属粉、硬化したグリースなど)と擦れ合うことで摩耗が生じます。シェーブのずれや不適切な巻き付けは、フリート角を増大させ、ロープがフランジ端部や隣接する巻き付き部分をこすりながら移動する原因となります。目視による兆候としては、外層ワイヤーに平滑で光沢のある摩耗面が現れたり、切断されたワイヤー端部が刃先のように鋭く薄くなったりすることがあります。このような摩耗は、ロープの直径および破断強度を低下させるだけでなく、応力集中部(ストレステンション)を生じ、亀裂の発生を促進します。シェーブの整列状態を維持し、溝のサイズがロープの直径と適合していることを確認するとともに、接触面は定期的に清掃してください。外層ワイヤーの摩耗が、ISO 4309または当該管轄区域で適用される関連規格に定められた廃棄基準に達した場合は、ロープを交換してください。
沿岸部や工業地帯など、湿気、塩分、あるいは化学物質への暴露によって促進される腐食
腐食は、湿気、塩害、または化学薬品の蒸気によって潤滑膜が破られると、表面に点状腐食(ピッティング)として始まります。特に沿岸地域や化学プラントなど、塩化物、酸、アルカリ剤が存在する環境では、腐食が加速します。ピッティングはワイヤーの有効断面積を減少させ、ピット底部に応力集中を引き起こし、疲労亀裂の発生源となります。内部腐食は、外観上は健全に見える一方で、ストランド間で進行するため、特に危険です。点検者は、赤褐色の染み、剥離、あるいは説明のつかない径の減少などを確認すべきであり、厳しい環境下では目視のみに頼ってはなりません。適切な潤滑、定期的な清掃、乾燥した保管により、腐食リスクを低減できます。過酷な使用環境では、亜鉛めっき鋼製またはステンレス鋼製のワイヤーロープを指定し、ホイストの環境対応等級が実際の使用条件と適合していることを確認してください。
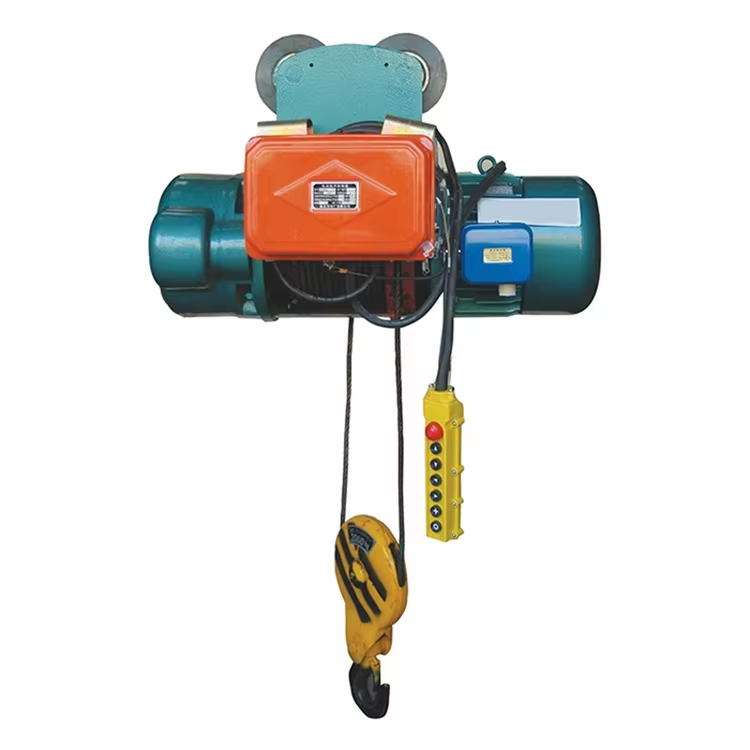
繰り返し曲げによる疲労破壊;ISO 4309に基づく非破壊検査(NDT)ガイドライン
疲労破断は、電動ワイヤロープ式ホイストにおける最も一般的なロープの損傷モードであり、各リフトサイクルでシェーブやドラム上でロープが繰り返し曲げられることによって引き起こされます。亀裂は個々のワイヤに発生し、ワイヤ軸に対して直角方向に成長します。疲労破断の断面は、しばしば正方形または平らな形状を呈し、特にシェーブとの接触部やドラム溝への進入部など、応力が集中する箇所に多く見られます。シェーブ直径とロープ直径の比が小さいこと、逆方向の曲げ(リバースベンド)、振動などは、すべて繰り返し応力を高めます。国際規格ISO 4309では、目視で確認できる断線本数、直径の減少、局所的な損傷などについて、ロープの廃棄基準が定められています。非破壊検査(NDT)手法の一つである磁束漏れ検査(MFL)を用いれば、断線が目視できるようになる前に内部のワイヤ破断を検出できます。ロープの使用履歴を記録し、高サイクル領域を定期的に点検するとともに、ISO 4309で定められた廃棄限度に達する前にロープを交換・廃棄することが重要です。
電動ワイヤロープ式ホイストのドライブトレイン故障
電動ワイヤロープホイストの駆動系の故障は、通常、モーター、ギアボックス、またはブレーキアセンブリに起因します。
モーターの故障:電圧不平衡、ベアリングの摩耗、絶縁劣化(メガー測定済み)
電圧不平衡は、ステータの過熱を引き起こす主な原因です。NEMA MG 1規格では、連続運転用モーターの許容電圧不平衡率を1%以内としています。5%の不平衡が生じると、巻線の温度上昇が約50%増加します。ホイストの遮断器端子で相間電圧を点検してください。ベアリングの摩耗は、潤滑不足、取付誤り(アライメント不良)、またはグリースの汚染によって生じます。ベアリングのガタ(クリアランス)が大きくなると振動が増加し、ISO 10816-3では振動の許容値(重症度基準)が定められています。実効値(RMS)で4.5 mm/sに近づく傾向が見られる場合は、点検が必要です。径方向のガタが0.05 mmを超える場合、あるいはグリース中に金属粉が混入した場合は、ベアリングを交換してください。絶縁劣化は、湿気、カーボンダスト、または熱劣化によって引き起こされます。メガー測定には500 Vまたは1,000 Vの直流絶縁抵抗計を使用します。IEEE 43-2013では、定格温度における最小絶縁抵抗値を「定格電圧(kV)×1 MΩ+1 MΩ」としています。460 V仕様のホイストにおいて測定値が2 MΩを下回る場合は、清掃または絶縁塗料の再塗装が必要です。経時的なメガー測定値の推移を確認し、前回測定値から50%以上低下している場合は、故障の進行が疑われます。
ギアボックスの不具合:オイル漏れ、歯面ピッティング、潤滑不良(DIN 3990準拠)
オイル漏れは、多くがシールの摩耗やベントフィルターの詰まりに起因します。巻上機の下方に油たまりがないか確認し、覗き窓からオイル量を点検してください。歯面ピッティングは、歯面に小さなくぼみ(クレーター状)として現れます。DIN 3990では、マクロピッティングが発生しない限り、マイクロピッティングは許容されますが、歯面積の5%を超えて進行したピッティングが認められた場合は、ギアの交換が必要です。潤滑不良には、粘度の不適切なオイル使用、過充填、交換間隔の延長などが含まれ、これらは摩耗を加速させます。巻上機の取扱説明書に別途指定がない限り、ISO VG 220またはVG 320のギアオイルをご使用ください。オイル分析結果で鉄分濃度が150 ppmを超える、または水分が0.1%を超える場合、異常摩耗または外部からの水分侵入が疑われます。オイル交換は、運転時間500~1,000時間ごと、または年1回のいずれか早い方で実施してください。ベントフィルターは清掃を定期的に行い、内部圧力の上昇およびシールの吹き出しを防いでください。
ブレーキシステムの故障:ライニングの摩耗、エアギャップの過大化(0.3 mm超)、コイルの焼損
ブレーキライニングの摩耗により、制動トルクが低下し、荷重保持時の安全性が損なわれます。ライニングの厚さを測定し、新品時から50%まで摩耗した場合、またはリベット頭部が目視できるようになった場合は交換してください。アーマチュアとブレーキディスク間のエアギャップは0.3 mm未満に保つ必要があります。ギャップが広すぎるとコイル電流が増加し、制動応答が遅れ、荷重がずれる(ドリフト)原因となります。ホイストの取扱説明書に従い、フィーラゲージを用いてギャップを調整してください。コイル焼損は、過電圧、アーマチュアへの粉塵付着、またはモータ回路によるブレーキ開放状態の長時間維持によって引き起こされます。マルチメーターでコイル抵抗値を測定し、銘板値からの偏差が±10%を超える場合は、コイルに損傷がある可能性があります。ブレーキ外装カバー内を清掃し、整流器出力も確認してください。定格荷重を停止できないブレーキ(調整後も同様)は、制御系の不具合ではなく、機械的な故障を示しています。
電動巻上機における電気制御および電源系の故障
電気制御および電源系の故障は、機械部品が損傷する前に電動ワイヤロープホイストの動作を停止させることがよくあります。以下では、動作不能の原因と電源側の異常をそれぞれ分けて説明します。
動作不能の原因:操作盤の故障、接触子の溶着、非常停止回路の異常
ホイストが起動しない場合、まず操作盤からトラブルシューティングを始めます。摩耗したボタン、破損したハンディターミナル、または不具合のある無線受信機により、運転指令が遮断されることがあります。接触子が溶着すると、接点が閉じたままになるか、あるいは開くことができなくなり、結果として全く動かない状態になったり、制御不能な動きをしたりします。接触子の導通を確認し、焼けた接点は交換してください。非常停止回路の異常は、断線、端子の緩み、または非常停止ボタンの押圧などによって発生します。リセット前に、非常停止回路が確実に閉じていることを確認してください。簡単な診断手順でこれらの異常を特定できます:制御用トランスの出力電圧を確認し、接触子コイルへの印加電圧を測定し、非常停止回路の抵抗値を測定します。こうした手順を踏むことで、危険なリセットや再発するダウンタイムを防ぐことができます。
電源異常:低電圧(定格電圧の90%未満)、相欠損、接地故障によるサーマルリレーのトリップ
定格電圧の90%未満の低電圧では、接触器が開放し、モーターが過熱します。端子が緩んでいると、抵抗が増加して低電圧と同様の現象を引き起こすため、詳細な点検を行う前に接続部を確実に締め直してください。相欠損は単相運転を招き、電流が急激に上昇してサーマルリレーが作動します。接地故障では漏れ電流が発生し、重大な損傷が起きる前に保護装置が作動する場合があります。巻上機の遮断器端子で負荷をかけた状態での電源電圧を確認し、位相順序およびヒューズを点検したうえで、モーターおよびフィーダーの絶縁抵抗をメガー測定してください。サーマルリレーの設定値はモーターの定格全負荷電流に合わせ、またそのトリップクラスが使用条件に適合しているかを確認してください。日常的な電源品質の監視により、こうした電気的異常による巻上機の損傷を未然に防ぐことができます。
オペレーターによる誤操作および電動ワイヤロープ巻上機の不適切な使用
電動ワイヤロープホイストの故障の多くは、突然の製造不良ではなく、オペレーターの操作習慣、不適切なリギング、または点検の省略などから徐々に発生します。その中でも特に破壊的な誤りが「横引き」です。垂直方向から3度以上ずれた方向に引くと、ロープがドラムの溝から外れやすくなり、ロープの重なり、挟み込み、あるいは圧潰のリスクが高まります。
| オペレーターのミス | 直ちに危険 | 是正措置 |
|---|---|---|
| 垂直方向から3度を超える横引き | ロープがドラムの溝から外れ、挟み込まれる、あるいは圧潰される | 荷を一旦降ろし、ロープを正しく再装着したうえで点検を行い、その後に吊上げ作業を再開してください |
| 定格荷重の超過 | ロープ・ブレーキ・ギアボックスに過大な負荷がかかる | 荷重を事前に確認し、定格荷重以内で使用してください |
| 衝撃荷重や急激な方向転換 | ロープのねじれ(キンク)、鳥かご状変形(バードケージ)、およびロープの重なり | スムーズに持ち上げ、停止する。急な方向転換は避ける。 |
| たるんだワイヤロープやバランスの取れていないリギングによる持ち上げ | ワイヤロープのねじれ、ドラム上の重なり(クロスオーバー)、荷物の揺れ | たるみを取り除き、荷物のバランスを整えて真上に持ち上げる |
| 荷物を横方向に引きずったり引いたりする | ドラム、シェーブ、ワイヤロープにかかる横方向の力 | ホイストを荷物の真上に正確に配置する |
作業者による誤操作を防ぐ最も確実な対策は教育訓練です。作業者は、荷重制限、コントロールステーションの機能、非常停止装置の操作方法、およびロープの位置ずれ、ブレーキの引きずり、異音などの初期異常兆候を正しく理解しておく必要があります。ワイヤロープがグローブから外れて跳ね上がった場合、素早く降下させて再装着するだけでは不十分です。すでに素線の切断や変形が生じている場合は、直ちに使用を中止しなければなりません。継続的な観察、記録に残された点検、そして垂直吊り上げ作業の厳格な遵守によって、電動ワイヤロープホイストは安全に運用されます。
よくある質問
なぜワイヤロープの摩耗は危険なのですか?
摩耗によりワイヤロープの直径および破断強度が低下します。また、応力集中部(ストレステンション)が生じ、亀裂の発生が促進され、作業中のロープ破断リスクが高まります。
腐食はワイヤロープにどのような影響を及ぼしますか?
腐食により、ワイヤの有効断面積が減少し、ピッティングが生じ、疲労亀裂の発生源となります。これにより、特に沿岸部や工業地帯などの環境下で、ワイヤロープの強度および安全性が損なわれる可能性があります。
ワイヤロープにおける疲労破壊とは何ですか?
疲労破壊は、繰り返しの荷揚げサイクルにおいて、シェーブやドラム上でロープが周期的に曲げられることによって生じます。個々のワイヤに亀裂が発生・成長し、特に高応力領域で進行して、最終的にロープの破断につながる場合があります。
電動ワイヤロープホイストのモーターによく見られる問題にはどのようなものがありますか?
モーターの代表的な問題には、電圧不平衡、ベアリングの摩耗、絶縁劣化などがあり、これらはすべて過熱や寿命短縮、さらにはホイストの故障を引き起こす可能性があります。
オペレーターの誤操作が電動ワイヤロープホイストの故障を引き起こす原因にはどのようなものがありますか?
横引きや定格荷重を超える荷役、急な方向転換、たるんだ状態での荷揚げなどのオペレーターの誤操作は、ワイヤロープやブレーキ装置、その他の部品に損傷を与える可能性があります。適切な教育訓練と安全手順の遵守により、こうしたリスクを低減できます。