
 EN
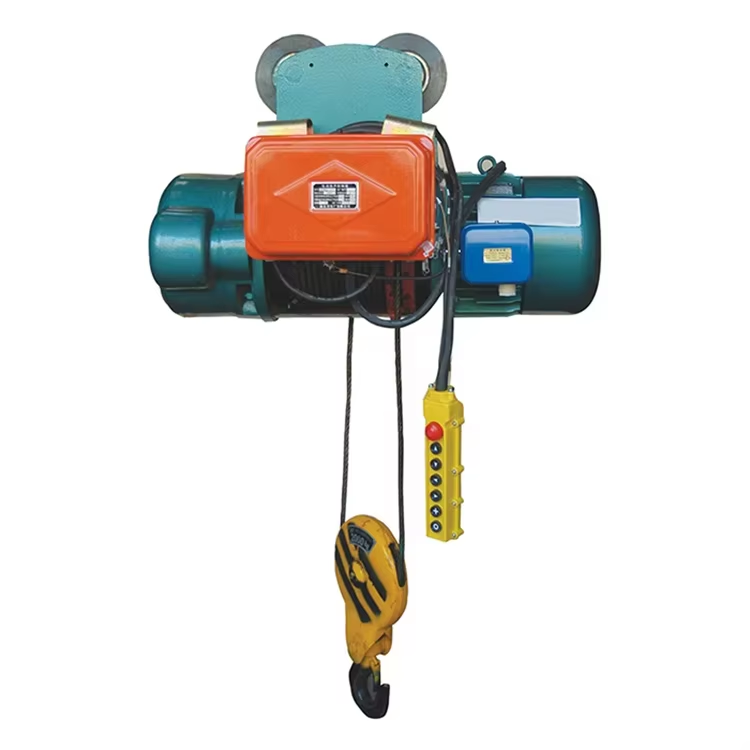
Լարի վատացում. Մաշվածություն, կոռոզիա և մետաղական հոգնածության առաջացած խափանումներ
Էլեկտրական լարային բարձրացնող մեքենաներում լարի վատացումը սովորաբար զարգանում է երեք փոխկապակցված մեխանիզմներով՝ մաշվածություն, կոռոզիա և մետաղական հոգնածություն: Յուրաքանչյուրը թողնում է յուրահատուկ զննման նշաններ և պահանջում է տարբեր սպասարկման մոտեցում:
Մաշվածություն անճիշտ դասավորված շարժաբերաններից, սխալ լարի ամրացման եղանակից կամ աղտոտված թմբուկի մակերեսներից
Աբրազիան առաջանում է, երբ լարը շփվում է սխալ դասավորված շեյվերի հետ, սեղմված գալվանային ակոսների հետ կամ աբրազիվ աղտոտիչների հետ՝ օրինակ՝ ավազի, մետաղական մասնիկների կամ կարծրացած յուղի հետ թմբուկի մակերևույթների վրա: Սխալ դասավորումը և սխալ ամրացումը մեծացնում են լարի ճյուղավորման անկյունը, ինչը հանգեցնում է լարի մեկնարկային եզրերի կամ հարակից պտույտների մաշվելուն: Տեսանելի նշաններն են արտաքին լարերի վրա հարթ, փայլուն մաշվածության մակերեսները կամ կոտրված ծայրերը, որոնք մաշվել են մինչև դանակի եզրի հաստություն: Այս մաշվածությունը նվազեցնում է լարի տրամագիծը և կոտրման ուժը, միաժամանակ ստեղծելով լարվածության կենտրոններ, որոնք արագացնում են ճաքերի առաջացումը: Պահպանեք շեյվերի ճիշտ դասավորումը, ստուգեք, որ գալվանային ակոսների չափը համապատասխանի լարի տրամագծին, և պարբերաբար մաքրեք շփման մակերեսները: Փոխարինեք լարը, երբ արտաքին լարերի տեսանելի մաշվածությունը հասնի ISO 4309-ում կամ ձեր երկրի գործող ստանդարտներում նշված հեռացման սահմաններին:
Կոռոզիան, որը արագացվում է խոնավությամբ, աղով կամ քիմիական ազդեցությամբ ծովային կամ արդյունաբերական պայմաններում
Կոռոզիան սկսվում է մակերեսային փոսիկների ձևավորմամբ, երբ խոնավությունը, աղի սպրեյը կամ քիմիական գոլորշիները խախտում են հումիդիֆիկացիոն շերտը՝ հատկապես ափամերձ կամ քիմիական մշակման միջավայրերում, որտեղ քլորիդները, թթուները կամ հիմնային միացությունները արագացնում են կոռոզիայի ազդեցությունը: Փոսիկները նվազեցնում են լարի արդյունավետ հատվածային մակերեսը, կենտրոնացնում են լարման փոսիկների հիմքում և ստեղծում են ճաքերի առաջացման սկզբնական կետեր: Ներքին կոռոզիան հատկապես վտանգավոր է, քանի որ այն թաքնված է լարի մեջ գտնվող մետաղալարերի միջև, մինչդեռ արտաքին մակերեսը թվում է անվնաս: Ստուգողները պետք է ուշադրություն դարձնեն կարմիր-շագանակագույն բծերին, թաղանթի բաժանմանը կամ անհայտ պատճառով տրամագծի նվազմանը՝ և չպետք է հիմնվեն միայն տեսողական ստուգումների վրա ագրեսիվ պայմաններում: Ճիշտ հումիդիֆիկացիան, պլանավորված մաքրումը և չոր պահեստավորումը նվազեցնում են կոռոզիայի ռիսկը: Ծայրաստիճան ազդեցության դեպքում նշեք ցինկապատված կամ չժանգոտվող պողպատե լարերի տեսակները և համոզվեք, որ բարձրացնող սարքի միջավայրային վարկանիշը համապատասխանում է շահագործման պայմաններին:
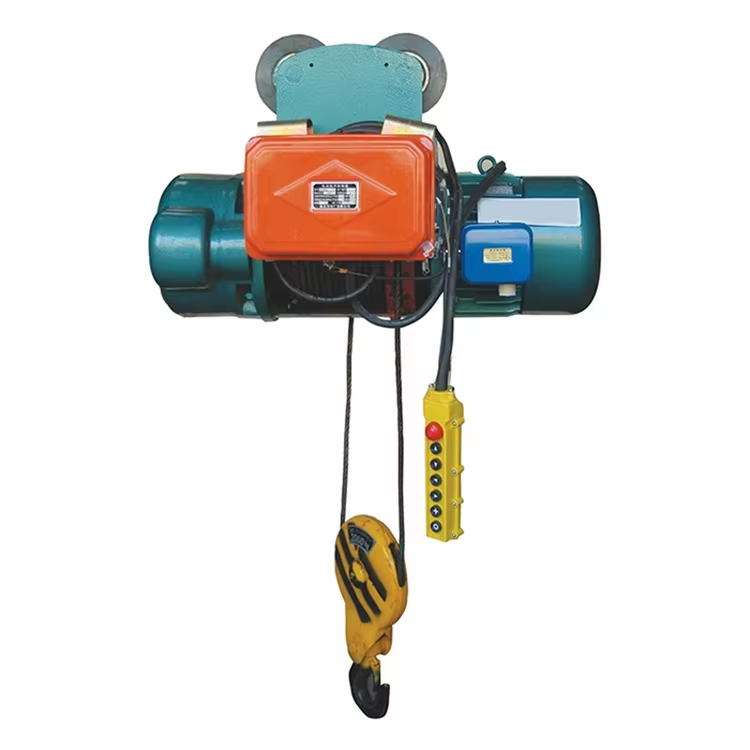
Բազմակի ծալման պատճառով մաշվածության առաջացած ավարտական վնասվածք; Անվնաս ստուգման (NDT) ուղեցույցները՝ համաձայն ISO 4309 ստանդարտի
Մեխանիկական հոգնածությունը էլեկտրական լարային բարձրացման մեքենաների լարերի ամենատարածված ավարիայի տեսակն է, որը պայմանավորված է յուրաքանչյուր բարձրացման ցիկլի ընթացքում շրջանակների և թմբուկների վրայով կրկնվող ծռման ազդեցությամբ: ճեղքումներ առաջանում են առանձին լարերում և աճում են լարի առանցքին ուղղահայաց: Հոգնածության պատճառով կոտրված լարերը հաճախ ունենում են քառակուսի կամ հարթ վերջավորություն և կենտրոնանում են բարձր լարվածության գոտիներում՝ հատկապես այնտեղ, որտեղ լարը շփվում է շրջանակների հետ կամ մտնում է թմբուկի ակոսի մեջ: Փոքր շրջանակի տրամագծի հարաբերությունը լարի տրամագծին, հակառակ ծռումները և թրթռումը բոլորը մեծացնում են ցիկլային լարվածությունը: ISO 4309 ստանդարտը սահմանում է միջազգային ճանաչված մերժման չափանիշներ տեսանելի կոտրված լարերի, տրամագծի կորստի և տեղային վնասման համար: Ոչ վնասված փորձարկման (NDT) մեթոդները, ինչպես օրինակ՝ մագնիսական հոսանքի արտահոսքի մեթոդը, կարող են հայտնաբերել ներքին լարերի կոտրվածքները մինչև դրանք տեսանելի դառնան: Շարունակաբար վարեք լարի շահագործման պատմությունը, կատարեք պարբերական ստուգումներ բարձր ցիկլերի գոտիներում և դուրս բերեք լարը շահագործումից, եթե կոտրված լարերի ընդհանուր քանակը հասնի ISO 4309-ի մերժման սահմանին:
Էլեկտրական լարային բարձրացման մեքենայի շարժաբանական համակարգի ավարիաներ
Էլեկտրական լարային բարձրացնող մեքենայի շարժավաრավորման համակարգի խափանումները սովորաբար առաջանում են շարժիչում, փոխանցման տուփում կամ արգելակման համակարգում։
Շարժիչի խափանումներ՝ լարման անհավասարակշռություն, սայլակների մաշվածություն և մեկուսացման վնասվածք (մեգեր-փորձարկված)
Լարման անհավասարակշռությունը ստատորի գերտաքացման հիմնական պատճառն է: NEMA MG 1-ը սահմանափակում է շարունակական շահագործման շարժիչների լարման անհավասարակշռությունը 1 %-ով. 5 %-անոց անհավասարակշռությունը կարող է մոտավորապես 50 %-ով բարձրացնել փաթաթման ջերմաստիճանի բարձրացումը: Ստուգեք փուլ-փուլ լարումները բարձրացնող սարքի անջատիչում: Շարժաբանակների մաշվածությունը պայմանավորված է անբավարար քսայուղմով, սխալ դասավորությամբ կամ աղտոտված քսայուղով: Շարժաբանակների ճեղքի մեծացման հետ մեկտեղ աճում է թարթումը. ISO 10816-3-ը սահմանում է ծայրահեղության սահմանները, իսկ 4,5 մմ/վ ԱԱՀ-ի մոտ աճող միտումը պահանջում է ստուգում: Փոխարինեք շարժաբանակները, երբ շառավիղային խաղը գերազանցում է 0,05 մմ-ը կամ քսայուղում հայտնաբերվում են մետաղական մասնիկներ: Իզոլյացիայի վնասվածքը պայմանավորված է խոնավությամբ, ածխածնի փոշով կամ ջերմային ավարտանքով: Megger-ի ստուգումը կատարվում է 500 Վ կամ 1000 Վ մեկուսացման դիմադրության մետրով հաստատուն հոսանքով: IEEE 43-2013-ը առաջարկում է շահագործման ջերմաստիճանում առնվազն 1 ՄՕմ յուրաքանչյուր կՎ-ի համար և լրացուցիչ 1 ՄՕմ: 460 Վ բարձրացնող սարքի դեպքում 2 ՄՕմ-ից ցածր արժեքները ցույց են տալիս, որ անհրաժեշտ է մաքրում կամ վերապատում: Հետևեք megger-ի ցուցմունքների ժամանակային միտումներին. երկու ստուգումների միջև 50 %-անոց նվազումը ցույց է տալիս սկսվող խանգարում:
Փոխանցման տուփի խնդիրներ՝ յուղի հատակային արտահոսում, ատամների մակերեսի փոքր բեկորներ (պիթինգ) և յուղավորման սխալներ՝ համաձայն DIN 3990
Յուղի հատակային արտահոսումը սովորաբար առաջանում է մաշված սեալներից կամ խցանված շնչառակներից։ Ստուգեք բարձրացնող սարքի տակ առաջացած յուղի բծերը և ստուգեք յուղի մակարդակը դիտարկման ապակու միջոցով։ Ատամների մակերեսի փոքր բեկորները (պիթինգ) երևում են որպես ատամների կողային մակերեսի փոքր խառնարաններ։ DIN 3990-ը թույլատրում է միկրոպիթինգ միայն այն դեպքում, երբ չի առաջանում մակրոպիթինգ. ատամի մակերեսի 5 %-ից ավելի տարածված պիթինգը պահանջում է ատամնավոր արգելակի փոխարինում։ Յուղավորման սխալները՝ սխալ վիսկոզությամբ յուղի օգտագործում, չափից շատ յուղավորում և հազվադեպ յուղի փոխարինում՝ արագացնում են մաշումը։ Օգտագործեք ISO VG 220 կամ 320 ատամնավոր յուղ, եթե բարձրացնող սարքի ձեռնարկը այլ բան չի նախատեսում։ Յուղի վերլուծության արդյունքներում երկաթի պարունակությունը 150 ppm-ից ավելի կամ ջրի պարունակությունը 0,1 %-ից ավելի ցույց է տալիս անսովոր մաշում կամ ջրի ներթափանցում։ Յուղը փոխեք 500–1000 ժամ շահագործման կամ տարեկան մեկ անգամ։ Պահեք շնչառակի ֆիլտրերը մաքուր, որպեսզի կանխվի ճնշման բարձրացումը և սեալների վնասվելը։
Արգելակման համակարգի անհաջողություն՝ մաշված արգելակման ներդիրներ, օդային բացվածքի չափազանց մեծ միջակայք (>0,3 մմ) կամ սալիկի վնասվելը
Բրեյքի շառավիղների մաշվածությունը նվազեցնում է կանգնեցման մոմենտը և վտանգի տակ է դնում բեռնի պահման անվտանգությունը: Չափեք շառավիղների հաստությունը. փոխարինեք դրանք, երբ մաշվեն սկզբնական հաստության 50 %-ի չափով կամ երբ սեղմանակների գլխիկները դառնան տեսանելի: Արմատուրի և բրեյքի սկավառակի միջև օդային բացվածքը պետք է մնա 0,3 մմ-ից պակաս: Ավելի մեծ բացվածքները մեծացնում են սալիկի հոսանքը, արգելակման ժամանակաշրջանը երկարացնում և բեռնի շեղում առաջացնում: Կարգավորեք բացվածքը համաձայն բարձրացնող սարքի ձեռնարկի՝ օգտագործելով հարմարավետ չափիչ սարք: Սալիկի վնասվածքը կարող է առաջանալ գերլարման, արմատուրի վրա փոշու կուտակման կամ բրեյքի մոտորային շղթայի միջոցով երկարատև բաց պահելու արդյունքում: Ստուգեք սալիկի դիմադրությունը մուլտիմետրով. անվանական արժեքից ±10 %-ից շեղված ցուցմունքը վկայում է վնասվածքի մասին: Պահեք բրեյքի կապսուլը մաքուր և ստուգեք ռեկտիֆիկատորի ելքը: Եթե բրեյքը սահում է և չի կարողանում կանգնեցնել նախատեսված բեռնը՝ նույնիսկ կարգավորումից հետո, դա վկայում է մեխանիկական վնասվածքի մասին, ոչ թե կառավարման խնդրի մասին:
Էլեկտրական կառավարման և սնման աղբյուրի խափանումները էլեկտրական լարային բարձրացնող սարքերում
Էլեկտրական կառավարման և սնուցման խափանումները հաճախ կանգնեցնում են էլեկտրական լարային բարձրացնող սարքը՝ մեխանիկական բաղադրիչների վնասվելուց առաջ: Ստորև ներկայացված բաժինները առանձնացնում են աշխատանքի բացակայության պատճառները սնուցման կողմի անոմալիաներից:
Աշխատանքի բացակայության պատճառներ՝ կառավարման կետի խափանում, կապված կոնտակտորներ, կամ ավտոմատ կանգնեցման շղթայի խափանում
Երբ բարձրացնող սարքը չի միանում, սկսեք խափանումների որոնումը կառավարման կետում: Մաշված կոճակները, վնասված կախված վահանակները կամ սխալ աշխատող ռադիոընդունիչները կարող են արգելափակել աշխատանքի հրահանգը: Կապված կոնտակտորները կարող են պահել կոնտակտները փակ վիճակում կամ կանգնեցնել դրանց բացումը՝ առաջացնելով կամ շարժման բացակայություն, կամ անվերահսկելի շարժում: Ստուգեք կոնտակտորի շարունակականությունը և փոխարինեք վնասված կոնտակտները: Ավտոմատ կանգնեցման շղթաները խափանվում են կտրված լարերի, թեթև միացումների կամ սեղմված կանգնեցման կոճակի պատճառով: Նախքան վերագործարկումը՝ համոզվեք, որ ավտոմատ կանգնեցման շղթան փակ է: Պարզ ախտորոշման հաջորդականությունը թույլ է տալիս առանձնացնել այս խափանումները՝ ստուգելով կառավարման տրանսֆորմատորի ելքը, չափելով կոնտակտորի սարքի լարումը և ստուգելով ավտոմատ կանգնեցման շղթայի դիմադրությունը: Այս քայլերը օգնում են խուսափել անվտանգ վերագործարկումից և կրկնվող անաշխատունակությունից:
Էլեկտրամատակարարման անոմալիաներ՝ լարման իջեցում (<90%), փուլի կորուստ և հողավորման սխալներ, որոնք առաջացնում են ջերմային ռելեների աշխատանքի ընդհատում
Լարման իջեցումը անվանական լարման 90%-ից ցածր է բերում կոնտակտորի անջատման և շարժիչի տաքացման: Անվավեր միացման կետը կարող է նմանակել լարման իջեցում՝ դիմադրություն ավելացնելով, այդ պատճառով հետագա ստուգումներից առաջ պետք է ստուգել միացման կետերի ամրացումը: Փուլի կորուստը հանգեցնում է մեկ փուլի աշխատանքի, հոսանքի արագ աճի և ջերմային ռելեների աշխատանքի ընդհատման: Հողավորման սխալները հանգեցնում են հոսանքի արտահոսքի և կարող են առաջացնել պաշտպանական սարքերի աշխատանքի ընդհատում մեծ վնասի առաջացումից առաջ: Ստուգել բարձրաբարձրիչի անջատիչի մոտ լարումը բեռնված վիճակում, ստուգել փուլերի պտտման ուղղությունը և ֆյուզերները, ինչպես նաև չափել շարժիչի և մատակարարման գծի մեկուսացման դիմադրությունը: Ջերմային ռելեն պետք է կարգավորվի շարժիչի լրիվ բեռնվածքի հոսանքի արժեքի համապատասխան: Նաև ստուգել, որ ռելեի աշխատանքի դասը համապատասխանի կիրառման պահանջներին: Շարունակական մատակարարման որակի մոնիտորինգը կանխում է այս էլեկտրական սխալների առաջացումը և բարձրաբարձրիչի վնասումը:
Օպերատորի կողմից առաջացված սխալներ և էլեկտրական լարային բարձրաբարձրիչների սխալ օգտագործում
Շատ էլեկտրական լարային բարձրացման մեքենաների ավարիաները չեն առաջանում հանկացած արտադրական սխալներից՝ դրանք զարգանում են օպերատորների սովորույթներից, սխալ բեռնափոխադրման մեթոդներից կամ բաց թողնված ստուգումներից: Կողային բեռնաթափումը ամենավտանգավոր սխալներից մեկն է. եթե ձգումը ուղղահայացից շեղված է 3 աստիճանից ավելի, ապա լարը դուրս է գալիս թմբուկի ակոսներից, ինչը վտանգի է ենթարկում այն կուտակման, սեղմման կամ ճեղքման:
| Օպերատորի սխալ | Անմիջական վտանգ | Ուղղիչ գործողություն |
|---|---|---|
| Կողային ձգումը ուղղահայացից շեղված է 3°-ից ավելի | Լարը դուրս է գալիս թմբուկի ակոսներից, սեղմվում կամ ճեղքվում | Բեռը իջեցրեք, վերատեղադրեք լարը և ստուգեք մեքենան բարձրացնելուց առաջ |
| Նշված բեռնատարողականության գերազանցում | Լարի, արգելակի և փոխանցման տուփի վրա չափից ավելի լարվածություն | Ստուգեք բեռի քաշը և մնացեք նշված սահմաններում |
| Հանկացած բեռնաթափում կամ հանկացած ուղղության փոխարկում | Լարի թեքումներ, «թռչնավանդակ» ձևավորում և լարի մասերի միմյանց վրա ծածկվելը | Հարթ բարձրացրեք և կանգնեցրեք. խուսափեք արագ ուղղության փոփոխությունից |
| Բարձրացում թելի թեքված վիճակում կամ անհավասարակշռված կապմամբ | Թելի թեքվածություն, թելի անցումը բարձրացման սարքի գլանի վրայով և բեռի տատանում | Վերացրեք թելի թեքվածությունը, հավասարակշռեք բեռը և բարձրացրեք ուղղահայաց |
| Բեռի քաշում կամ ձգում կողային ուղղությամբ | Կողային ուժ գլանի, շարժաբերների և թելի վրա | Տեղադրեք բարձրացման սարքը բեռի ճիշտ վերևում |
Ուսուցումը ամենաուժեղ պաշտպանությունն է օպերատորի կողմից առաջացած սխալների դեմ: Օպերատորները պետք է հասկանան բեռի սահմանաչափերը, կառավարման կետի գործառույթները, ավտոմատ կանգնեցման սարքի օգտագործումը և վաղահաս զգուշացման նշանները՝ օրինակ՝ թելի անհամապատասխան դիրք, արգելակի միջանկյալ աշխատանք կամ անսովոր ձայն: Եթե լարային թելը դուրս է եկել իր գալարից, ապա բեռը իջեցնելը և թելը կրկին ճիշտ դիրքի բերելը բավարար չէ, եթե արդեն առկա են թելի մեկ կամ մի քանի մասերի կոտրվածք կամ ձևափոխում. այդ դեպքում թելը անմիջապես պետք է հանվի շահագործումից: Անընդհատ դիտարկում, փաստաթղթավորված ստուգումներ և ուղղահայաց բարձրացման գործողությունների խիստ կատարումը ապահովում են էլեկտրական լարային բարձրացման սարքի անվտանգ շահագործումը:
Հաճախակի տրվող հարցեր
Ինչու՞ է մաշումը վտանգավոր լարային թելերի համար
Աբրազիան նվազեցնում է լարի տրամագիծը և կոտրման ուժը: Այն նաև ստեղծում է լարվածության կենտրոնացման տեղեր, որոնք արագացնում են ճեղքերի առաջացումը և մեծացնում շահագործման ընթացքում լարի ձախողման վտանգը:
Ինչպես է կոռոզիան ազդում լարային լարերի վրա:
Կոռոզիան նվազեցնում է լարի արդյունավետ լարային հատվածը, ստեղծում է փոսիկներ և ծառայում է որպես վարակված ճեղքերի առաջացման սկզբնակետ: Սա կարող է վտանգի ենթարկել լարային լարի ուժը և անվտանգությունը, հատկապես ափամերձ կամ արդյունաբերական միջավայրերում:
Ինչ է լարային լարերի վարակված ձախողումը:
Վարակված ձախողումը տեղի է ունենում լարերի շրջանային ծռման հետևանքով՝ բազմակի բարձրացման ցիկլերի ընթացքում շեյվերների և թմբուկների վրա: Ճեղքեր առաջանում են և աճում են առանձին լարերում, հատկապես բարձր լարվածության գոտիներում, ինչը հնարավոր է հանգեցնի լարի ձախողման:
Էլեկտրական լարային լարի բարձրացնողների շարժիչների հետ կապված տարածված խնդիրները ինչ են:
Շարժիչների հետ կապված տարածված խնդիրներն են լարման անհավասարակշռությունը, սայլակների մաշվածությունը և մեկուսացման վարակումը, որոնք բոլորն էլ կարող են հանգեցնել տաքացման, աշխատանքային ժամանակի կրճատման և բարձրացնողի հնարավոր խափանումների:
Ինչպե՞ս կարող է օպերատորի սխալը բերել էլեկտրական լարային վերելքավորի աշխատանքի վարագույրի:
Օպերատորի սխալերը, ինչպես օրինակ՝ կողային քաշումը, բեռնավորման սահմանափակումների գերազանցումը, ուղղության հանկարծակի փոփոխությունը կամ թելի թեքությամբ բարձրացումը, կարող են վնասել լարը, արգելակման համակարգը և այլ բաղադրիչներ: Ճիշտ վերապատրաստումը և անվտանգության սահմանադրությունների պահպանումը կարող են նվազեցնել այս ռիսկերը:
Բովանդակության աղյուսակ
-
Լարի վատացում. Մաշվածություն, կոռոզիա և մետաղական հոգնածության առաջացած խափանումներ
- Մաշվածություն անճիշտ դասավորված շարժաբերաններից, սխալ լարի ամրացման եղանակից կամ աղտոտված թմբուկի մակերեսներից
- Կոռոզիան, որը արագացվում է խոնավությամբ, աղով կամ քիմիական ազդեցությամբ ծովային կամ արդյունաբերական պայմաններում
- Բազմակի ծալման պատճառով մաշվածության առաջացած ավարտական վնասվածք; Անվնաս ստուգման (NDT) ուղեցույցները՝ համաձայն ISO 4309 ստանդարտի
-
Էլեկտրական լարային բարձրացման մեքենայի շարժաբանական համակարգի ավարիաներ
- Շարժիչի խափանումներ՝ լարման անհավասարակշռություն, սայլակների մաշվածություն և մեկուսացման վնասվածք (մեգեր-փորձարկված)
- Փոխանցման տուփի խնդիրներ՝ յուղի հատակային արտահոսում, ատամների մակերեսի փոքր բեկորներ (պիթինգ) և յուղավորման սխալներ՝ համաձայն DIN 3990
- Արգելակման համակարգի անհաջողություն՝ մաշված արգելակման ներդիրներ, օդային բացվածքի չափազանց մեծ միջակայք (>0,3 մմ) կամ սալիկի վնասվելը
- Էլեկտրական կառավարման և սնման աղբյուրի խափանումները էլեկտրական լարային բարձրացնող սարքերում
- Օպերատորի կողմից առաջացված սխալներ և էլեկտրական լարային բարձրաբարձրիչների սխալ օգտագործում
-
Հաճախակի տրվող հարցեր
- Ինչու՞ է մաշումը վտանգավոր լարային թելերի համար
- Ինչպես է կոռոզիան ազդում լարային լարերի վրա:
- Ինչ է լարային լարերի վարակված ձախողումը:
- Էլեկտրական լարային լարի բարձրացնողների շարժիչների հետ կապված տարածված խնդիրները ինչ են:
- Ինչպե՞ս կարող է օպերատորի սխալը բերել էլեկտրական լարային վերելքավորի աշխատանքի վարագույրի: