
 EN
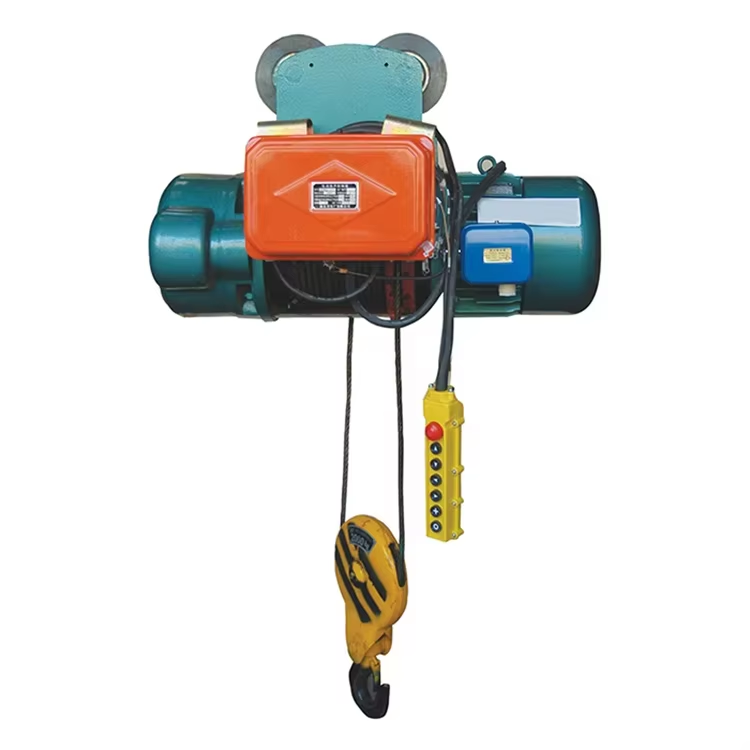
Sløjfedegradation: Slid, korrosion og udmattelsesfejl
På en elektrisk vindesløjfe skrider sløjfedegradation typisk frem gennem tre indbyrdes forbundne mekanismer: slid, korrosion og udmattelse. Hver efterlader tydelige inspektionskriterier og kræver en anden vedligeholdelsesreaktion.
Slid fra forkert justerede taljer, forkert tilrettelagt taljering eller forurenet tromleoverflade
Slidning opstår, når rebet gnider mod skiver, der ikke er justeret korrekt, for smalle riller eller abrasive forureninger – såsom sand, metalpartikler eller hærdet smørelse – på tromleoverflader. Forkert justering og ukorrekt opvinding øger flådevinklen, hvilket får rebet til at skrabe mod flangekanterne eller nabovindinger. Synlige tegn inkluderer flade, polerede slidflader på ydre tråde eller brudte ender, der er slidt ned til knivskarpe tykkelsesforhold. Denne slidning reducerer rebets diameter og brudstyrke samt skaber spændingskoncentrationer, der accelererer revnedannelse. Vedligehold korrekt justering af skiver, kontroller, at rillens størrelse svarer til rebets diameter, og rengør kontaktfladerne efter en fast tidsplan. Udskift rebet, når synlig slid på ydre tråde når de kassationsgrænser, der er specificeret i ISO 4309 eller den gældende standard i dit område.
Korrosion, der accelereres af fugt, salt eller kemisk eksponering i kystnære eller industrielle omgivelser
Korrosion starter som overfladeudskælvning, når fugt, saltstøv eller kemiske dampe gennembryder smørefilmen – især i kystnære områder eller kemiske produktionsmiljøer, hvor chlorider, syrer eller alkaliske stoffer accelererer angrebet. Udskælvning reducerer den effektive tråds tværsnitsareal, koncentrerer spænding ved udskælvningens bund og skaber startsteder for udmattelsesrevner. Intern korrosion er særligt farlig, fordi den forbliver skjult mellem trådene, mens ydersiden ser hel ud. Inspektører skal lede efter rødbrune pletter, flaking eller uforklarlig reduktion af diameter – og må ikke udelukkende stole på visuel inspektion i aggressive forhold. Korrekt smøring, planlagt rengøring og tør opbevaring reducerer risikoen for korrosion. Ved alvorlig udsættelse skal der specificeres galvaniseret eller rustfrit stål, og det skal bekræftes, at hejsens miljøklassificering svarer til de faktiske driftsforhold.
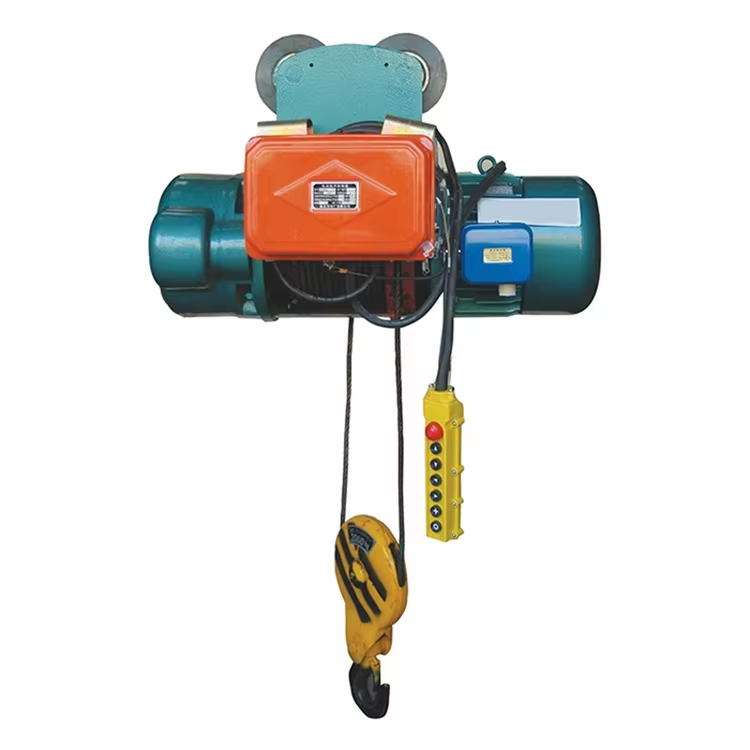
Udmattelsesfejl som følge af cyklisk bøjning; retningslinjer for ikke-destruktiv inspektion ifølge ISO 4309
Udmattelse er den mest almindelige årsag til rebfejl i elektriske wire rope-hæveanlæg og skyldes gentagne bøjninger over taljer og tromler under hver løftecyklus. Revner opstår i enkelte tråde og udvikler sig vinkelret på trådens akse. Udmattelsesbrud viser ofte firkantede eller flade ender og koncentrerer sig i områder med højt spændingsniveau – især der, hvor rebet berører taljerne eller træder ind i tromlens rille. Mindre forhold mellem taljens og rebets diameter, omvendte bøjninger og vibration øger alle cyklisk spænding. ISO 4309 fastsætter internationalt anerkendte kassationskriterier for synlige brudte tråde, diameterreduktion og lokal skade. Ikke-destruktive testmetoder (NDT) som magnetisk flux-lækage kan registrere interne trådbrud, før de bliver synlige. Registrer rebnets brugshistorik, inspicer områder med høj cyklustal regelmæssigt, og udfas rebet, inden den akkumulerede antal udmattelsesbrud når ISO 4309’s kassationsgrænse.
Drivlinjefejl i det elektriske wire rope-hæveanlæg
Drivetrain-fejl i en elektrisk wire rope-hæveanlæg opstår generelt i motoren, gearkassen eller bremsesystemet.
Motorfejl: spændingsubalance, lejerslid og isolationsnedbrud (målt med megger)
Spændingsubalance er en af de primære årsager til overopvarmning af statoren. NEMA MG 1 fastsætter grænsen for spændingsubalance ved kontinuerlig drift til 1 %; en ubalance på 5 % kan øge vindingens temperaturstigning med ca. 50 %. Kontroller fase-fase-spændingerne ved hejsens afbryder. Lejerslidsage skyldes utilstrækkelig smøring, forkert justering eller forurenet smøremiddel. Svingninger stiger, når lejerspillet vokser; ISO 10816-3 angiver alvorlighedsgrænser, og en stigende tendens nær 4,5 mm/s RMS kræver inspektion. Udskift lejerne, når det radiale spil overstiger 0,05 mm, eller der opdages metalpartikler i smøremidlet. Isolationsnedbrydning skyldes fugt, kulstofstøv eller termisk aldring. Megger-testning udføres med en isolationsmodstandstester på 500 V eller 1.000 V jævnspænding. IEEE 43-2013 anbefaler et minimum på 1 MΩ pr. kV plus 1 MΩ ved driftstemperatur. Værdier under 2 MΩ på en 460 V-hejs indikerer behov for rengøring eller ny lakering. Overvåg Megger-målinger over tid – et fald på 50 % mellem to tests signalerer en udviklende fejl.
Gearkasseproblemer: olieudtrædning, tandpitting og smøringfejl i henhold til DIN 3990
Olieudtrædning skyldes ofte slidte tætninger eller tilstoppede ventilationsåbninger. Tjek for pletter under heisen og kontroller oliestanden via synsvinduet. Tandpitting viser sig som små krater på tandflankerne. Ifølge DIN 3990 er mikropitting tilladt, så længe der ikke opstår makropitting; progressivt pitting ud over 5 % af tandarealet kræver udskiftning af tandhjulene. Smøringfejl – herunder forkert viskositet, overfyldning og utilstrækkelig udskiftningshyppighed – forøger slid. Brug ISO VG 220- eller 320-tandsmørelse, medmindre hejsemanualen angiver andet. Ved olieanalyse indikerer jernkoncentrationer over 150 ppm eller vandindhold over 0,1 % unormalt slid eller vandindtrængen. Udskift olie efter 500–1.000 driftstimer eller én gang årligt. Hold ventilationsfiltrene rene for at undgå trykopbygning og tætningsbrud.
Bremsefejl: slidte belægninger, for stor luftspalte (>0,3 mm) eller spolesvigt
Slidning af bremsebelægning reducerer bremsedrejningsmomentet og kompromitterer sikkerheden ved lastholdning. Mål tykkelsen af belægningen; udskift den, når den er slidt til 50 % af den oprindelige tykkelse, eller når nogle af remmehovederne bliver synlige. Luftspændet mellem armatur og bremsskive skal forblive under 0,3 mm. Større spænd giver øget spolestrøm, forsinket bremsning og lastdrift. Justér spændet i henhold til hejsens brugsanvisning ved hjælp af en følermåler. Spolebrændt skyldes overvolt, støvansamling på armaturet eller længerevarende åbning af bremsen via motorcirkuiten. Kontrollér spolens modstand med en multimeter; en værdi uden for ±10 % af navneskiltværdien indikerer skade. Hold bremsehuset rent, og verificér likestrømsomformerenes output. En bremse, der glider og ikke kan standse den angivne last – selv efter justering – signalerer mekanisk fejl, ikke en styrefejl.
Elektriske styrings- og strømforsyningsfejl i elektriske wire rope-hejse
Elektriske styre- og strømforsyningsfejl får ofte en elektrisk wire rope-hæve til at standse, inden mekaniske komponenter svigter. Nedenstående afsnit adskiller årsager til manglende drift fra fejl på strømforsyningsiden.
Årsager til manglende drift: styrestationssvigt, svejste kontaktorer eller fejl i nødstopkredsen
Når hæven ikke starter, skal fejlfinding begynde ved styrestationen. Slidte knapper, beskadigede pendants eller defekte radio-modtagere kan blokere kørekommmandoen. Svejste kontaktorer kan holde kontakterne lukkede – eller forhindre deres åbning – hvilket fører til enten ingen bevægelse eller ukontrolleret bevægelse. Test kontaktorernes kontinuitet, og udskift ridsebelagte kontakter. Nødstopkredse svigter på grund af brudte ledninger, løse terminaler eller en aktiveret stopknapp. Bekræft, at nødstopkredsen er lukket, inden den nulstilles. En simpel diagnostisk sekvens isolerer disse fejl: tjek output fra styretransformeren, mål spændingen over kontaktorspolen og test modstanden i nødstopkredsen. Disse trin hjælper med at undgå usikre nulstillinger og gentagne nedtider.
Strømforsyningsanomali: Underspænding (<90 %), faseudfald og jordfejl, der udløser termiske relæer
Underspænding under 90 % af den angivne spænding medfører, at kontaktorerne frakobles, og motoren overophedes. En løs terminal kan efterligne underspænding ved at tilføre modstand, så stram forbindelserne, inden der udføres yderligere tests. Faseudfald fører til enfasdrift, hurtig stigning i strømmen og udløsning af termiske relæer. Jordfejl medfører strømtab og kan udløse beskyttelsesenheder, inden alvorlig skade opstår. Kontroller spændingen ved hejsens afbryder under belastning, inspicer fasefølgen og sikringerne samt mål isolationsmodstanden på motoren og tilførselsledningen med en megger. Indstil det termiske relæ til motorens fuldlaststrøm, og kontroller, at dets udløseklasse svarer til anvendelseskravene. Regelmæssig overvågning af strømforsyningskvaliteten forhindrer disse elektriske fejl i at beskadige hejset.
Fejl forårsaget af operatører og ukorrekt brug af elektriske wire rope-hejse
De fleste fejl ved elektriske wire rope-hoists skyldes ikke pludselige fremstillingsfejl – de opstår gradvist som følge af operatørvaner, forkert rigging eller udeladte inspektioner. Sidepull er en af de mest skadelige fejl: En trækretning på mere end 3 grader fra lodret presser kablet ud af tromlekanalerne og medfører risiko for sammenstakning, knibning eller knusning.
| Operatørfejl | Øjeblikkelig risiko | Korrektiv handling |
|---|---|---|
| Sidepull på mere end 3° fra lodret | Kablet springer ud af tromlekanalerne, knibes eller knuses | Lav lasten ned, genplacer kablet korrekt og inspicer inden hejsning |
| Overbelastning over den angivne kapacitet | Overbelastning af kabel, bremse og gearkasse | Bekræft lastens vægt og overhold den angivne maksimale kapacitet |
| Stødlast eller pludselig retningsskift | Kabler med knæk, fuglebur-formning og kabeloverlæg | Løft og standse jævnt; undgå hurtige retningsskift |
| Løft med slak kableline eller ubalanceret rigging | Kablelinens krumninger, tromleoverlæbning og lastens svingning | Fjern slak, balancer lasten og løft lodret op |
| Træk eller skub lasten sidelæns | Sidestyrke på tromlen, taljerne og kablelinen | Placer hejsen direkte over lasten |
Uddannelse er den stærkeste beskyttelse mod fejl forårsaget af operatøren. Operatører skal forstå lastgrænserne, funktionerne på kontrolstationen, betjeningen af nødstoppet samt tidlige advarselstegn – såsom kablelinens forkerte position, bremsefriktion eller ualmindelige lyde. Hvis en wire rope hopper ud af sin rille, er det utilstrækkeligt blot at sænke og genplacere den, hvis der allerede er trådbrud eller deformation; i sådanne tilfælde skal kablelinen straks trækkes ud af drift. Konsekvent overvågning, dokumenterede inspektioner og streng overholdelse af lodret hejsning sikrer en sikker drift af den elektriske wire rope-hejs.
Ofte stillede spørgsmål
Hvorfor er slitage farlig for wire ropes?
Slidage reducer snorens diameter og brudstyrke. Den skaber også spændingskoncentrationer, hvilket accelererer revnedannelse og øger risikoen for snorbrydning under drift.
Hvordan påvirker korrosion wire ropes?
Korrosion reducerer den effektive tværsnitsareal af trådene, skaber pitter og fungerer som udgangspunkter for udmattelsesrevner. Dette kan kompromittere styrken og sikkerheden af wire rope, især i kystnære eller industrielle miljøer.
Hvad er udmattelsesbrydning i wire ropes?
Udmattelsesbrydning opstår på grund af cyklisk bøjning af snores over taljer og tromler under gentagne hejsecykler. Revner dannes og udvikler sig i enkelte tråde, især i højt spændte zoner, hvilket potentielt kan føre til snorbrydning.
Hvad er almindelige problemer med motoren i elektriske wire rope-hoists?
Almindelige motorproblemer omfatter spændingsubalance, lejerslitage og isolationsnedbrydning, hvilket alle kan føre til overophedning, forkortet levetid og potentielle fejl i hoisten.
Hvordan kan operatørfejl forårsage fejl i elektriske wire rope-hoiste?
Operatørfejl såsom side-træk, overskridelse af lastgrænser, pludselige retningsskift eller løft med slapt reb kan beskadige rebet, bremsesystemet og andre komponenter. Korrekt uddannelse og overholdelse af sikkerhedsprotokoller kan mindske disse risici.
Indholdsfortegnelse
-
Sløjfedegradation: Slid, korrosion og udmattelsesfejl
- Slid fra forkert justerede taljer, forkert tilrettelagt taljering eller forurenet tromleoverflade
- Korrosion, der accelereres af fugt, salt eller kemisk eksponering i kystnære eller industrielle omgivelser
- Udmattelsesfejl som følge af cyklisk bøjning; retningslinjer for ikke-destruktiv inspektion ifølge ISO 4309
- Drivlinjefejl i det elektriske wire rope-hæveanlæg
- Elektriske styrings- og strømforsyningsfejl i elektriske wire rope-hejse
- Fejl forårsaget af operatører og ukorrekt brug af elektriske wire rope-hejse
- Ofte stillede spørgsmål