
 EN
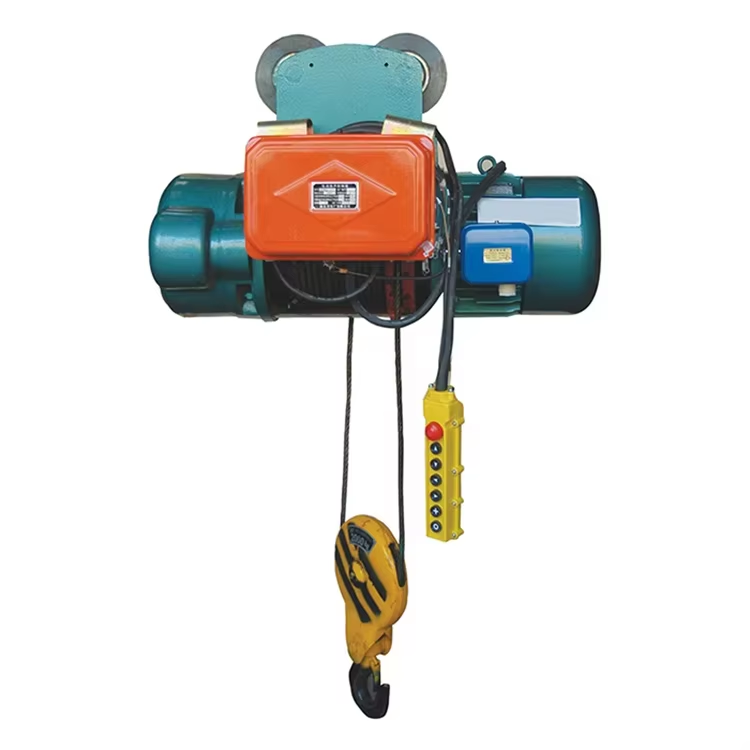
Degrado della fune d'acciaio: usura, corrosione e rotture per fatica
Negli argani elettrici a fune d'acciaio, il degrado della fune procede tipicamente attraverso tre meccanismi interconnessi: usura, corrosione e fatica. Ciascuno lascia indizi distintivi durante l'ispezione e richiede un intervento manutentivo specifico.
Usura causata da pulegge non allineate, passaggio errato della fune o superfici del tamburo contaminate
L'abrasione si verifica quando la fune sfrega contro pulegge non allineate, scanalature troppo strette o contaminanti abrasivi — come sabbia, particelle metalliche o grasso indurito — sulle superfici del tamburo. Il disallineamento e l'errata passata della fune aumentano l'angolo di deviazione, provocando lo strisciamento della fune sui bordi dei flangi o sugli avvolgimenti adiacenti. I segni visivi comprendono facce di usura piatte e lucide sui fili esterni oppure estremità spezzate ridotte a spessore affilato come un coltello. Questo tipo di usura riduce il diametro della fune e la sua resistenza a rottura, generando concentrazioni di tensione che accelerano l'inizio delle fessurazioni. Mantenere l'allineamento delle pulegge, verificare che la dimensione delle scanalature corrisponda al diametro della fune e pulire regolarmente le superfici di contatto. Sostituire la fune quando l'usura visibile dei fili esterni raggiunge i limiti di scarto indicati nella norma ISO 4309 o nello standard applicabile nel proprio paese.
Corrosione accelerata da umidità, sale o esposizione a sostanze chimiche in ambienti costieri o industriali
La corrosione inizia come pitting superficiale quando umidità, nebbia salina o vapori chimici penetrano il film lubrificante—soprattutto in ambienti costieri o di lavorazione chimica, dove cloruri, acidi o agenti alcalini accelerano l’attacco. Il pitting riduce la sezione efficace del filo, concentra lo sforzo alla base delle cavità e crea siti di innesco per crepe da fatica. La corrosione interna è particolarmente pericolosa perché rimane nascosta tra i trefoli, mentre l’esterno appare integro. Gli ispettori devono ricercare macchie bruno-rossastre, sfaldamenti o una riduzione non spiegabile del diametro—e non devono affidarsi esclusivamente a controlli visivi in condizioni aggressive. Una corretta lubrificazione, pulizie programmate e immagazzinaggio in ambiente asciutto riducono il rischio di corrosione. In caso di esposizione severa, specificare funi in acciaio zincato o inossidabile e verificare che la classe di protezione ambientale del paranco sia compatibile con le condizioni operative.
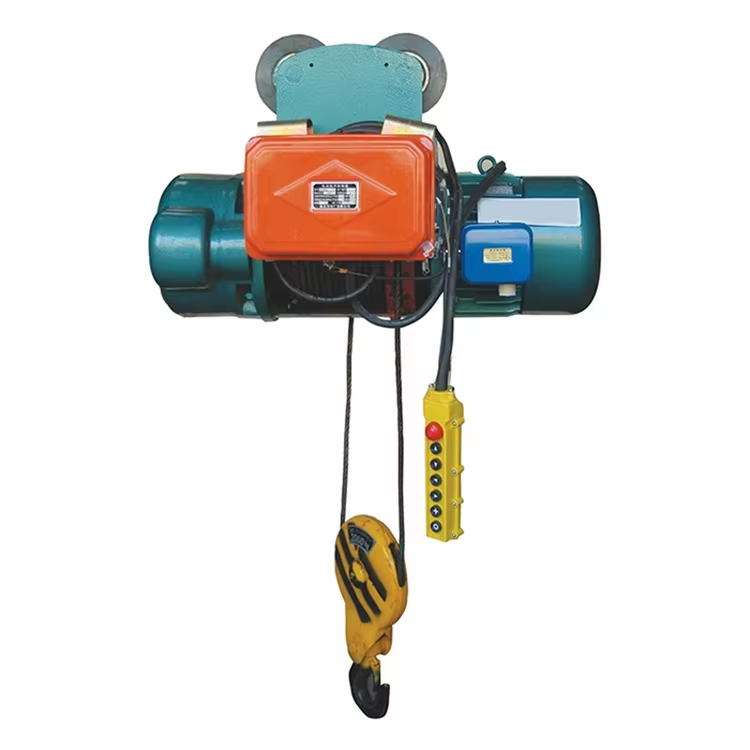
Rottura da fatica dovuta a flessione ciclica; linee guida per ispezioni NDT secondo ISO 4309
L’affaticamento è la modalità di rottura più comune delle funi negli argani elettrici a fune, causata da flessioni ripetute sulle pulegge e sui tamburi durante ogni ciclo di sollevamento. Le crepe si originano nei singoli fili e si propagano perpendicolarmente all’asse del filo. Le rotture per affaticamento presentano spesso estremità quadrate o piatte e tendono a concentrarsi nelle zone ad alta sollecitazione, in particolare dove la fune entra in contatto con le pulegge o con la scanalatura del tamburo. Rapporti diametro puleggia/diametro fune più piccoli, flessioni inverse e vibrazioni aumentano tutte la sollecitazione ciclica. La norma ISO 4309 stabilisce criteri internazionalmente riconosciuti per la messa fuori servizio della fune, basati su fili spezzati visibili, riduzione del diametro e danni localizzati. Metodi di prova non distruttiva (NDT), come la perdita di flusso magnetico, consentono di rilevare rotture interne dei fili prima che diventino visibili. Registrare la storia di servizio della fune, ispezionare regolarmente le zone ad alto numero di cicli e sostituire la fune prima che il numero cumulato di rotture per affaticamento raggiunga il limite di scarto previsto dalla ISO 4309.
Guasti del gruppo motopropulsore nell’argano elettrico a fune
I guasti del gruppo motopropulsore in un argano elettrico a fune si verificano generalmente nel motore, nel riduttore o nell’impianto frenante.
Guasti del motore: squilibrio di tensione, usura dei cuscinetti e rottura dell’isolamento (verificato con megohmmetro)
Lo squilibrio di tensione è una delle principali cause di surriscaldamento dello statore. NEMA MG 1 limita i motori per servizio continuo a uno squilibrio di tensione massimo dell'1%; uno squilibrio del 5% può aumentare l'innalzamento della temperatura degli avvolgimenti di circa il 50%. Ispezionare le tensioni di fase-fase al distaccabile dell'argano. L'usura dei cuscinetti deriva da lubrificazione insufficiente, disallineamento o grasso contaminato. Le vibrazioni aumentano con l'incremento del gioco nei cuscinetti; ISO 10816-3 fornisce soglie di gravità e un andamento crescente vicino a 4,5 mm/s RMS richiede ispezione. Sostituire i cuscinetti quando il gioco radiale supera 0,05 mm o compaiono residui metallici nel grasso. Il degrado dell'isolamento è causato da umidità, polvere di carbone o invecchiamento termico. La prova con megohmmetro utilizza un tester di resistenza d'isolamento in corrente continua da 500 V o 1.000 V. IEEE 43-2013 raccomanda un valore minimo di 1 MΩ per kV più 1 MΩ alla temperatura di esercizio. Valori inferiori a 2 MΩ su un argano da 460 V indicano la necessità di pulizia o riverniciatura. Monitorare nel tempo i valori del megohmmetro: una diminuzione del 50% tra due prove segnala un guasto in via di sviluppo.
Problemi al cambio: perdite d'olio, pitting degli ingranaggi ed errori di lubrificazione secondo DIN 3990
Le perdite d'olio derivano comunemente da guarnizioni usurate o da respiratori ostruiti. Controllare la presenza di pozze sotto il paranco e verificare il livello dell'olio tramite il vetro di ispezione. Il pitting degli ingranaggi si manifesta come piccole cavità sui fianchi dei denti. Secondo DIN 3990 è ammesso il micro-pitting solo se non si sviluppa pitting macroscopico; un pitting progressivo che superi il 5% della superficie del dente richiede la sostituzione dell'ingranaggio. Gli errori di lubrificazione — tra cui viscosità errata, sovraripieno e cambi troppo rari — accelerano l'usura. Utilizzare olio per ingranaggi ISO VG 220 o 320, salvo diversa indicazione nel manuale del paranco. Un'analisi dell'olio che riveli ferro oltre 150 ppm o acqua oltre lo 0,1% indica usura anomala o infiltrazione. Sostituire l'olio dopo 500–1.000 ore di funzionamento oppure annualmente. Mantenere puliti i filtri dei respiratori per evitare accumuli di pressione e fuoriuscite delle guarnizioni.
Guasto del sistema frenante: guarnizioni usurate, gioco d'aria eccessivo (>0,3 mm) o bruciatura della bobina
L'usura delle ganasce del freno riduce la coppia di arresto e compromette la sicurezza nel mantenimento del carico. Misurare lo spessore delle ganasce; sostituirle quando l'usura raggiunge il 50% dello spessore originale oppure quando diventano visibili le teste dei rivetti. Il gioco tra l'armatura e il disco del freno deve rimanere inferiore a 0,3 mm. Gioco eccessivo aumenta la corrente della bobina, ritarda l'azione di frenatura e provoca deriva del carico. Regolare il gioco seguendo le istruzioni riportate nel manuale del paranco, utilizzando una lamiera di misura. La bruciatura della bobina è causata da sovratensione, accumulo di polvere sull'armatura o mantenimento prolungato del freno aperto tramite il circuito del motore. Verificare la resistenza della bobina con un multimetro; un valore che si discosti di oltre ±10% rispetto al valore indicato sulla targhetta segnala un danno. Mantenere pulita l'involucro del freno e verificare l'uscita del raddrizzatore. Un freno che slitta e non riesce ad arrestare il carico nominale — anche dopo regolazione — indica un guasto meccanico, non un problema di controllo.
Guasti nel controllo elettrico e nell'alimentazione elettrica dei paranchi elettrici a fune
I guasti del sistema di controllo elettrico e dell’alimentazione spesso fermano un argano elettrico a fune prima che si verifichino guasti ai componenti meccanici. Le sezioni seguenti distinguono le cause di mancato funzionamento dalle anomalie lato alimentazione.
Cause di mancato funzionamento: guasto della stazione di comando, contattori saldati o guasti nel circuito di arresto di emergenza
Quando l’argano non parte, iniziare la procedura di diagnostica dalla stazione di comando. Pulsanti usurati, pendenti danneggiati o ricevitori radio difettosi possono bloccare il comando di avviamento. I contattori saldati possono mantenere i contatti chiusi — oppure impedirne l’apertura — causando o l’assenza di movimento o un movimento incontrollato. Verificare la continuità dei contattori e sostituire i contatti corrosi. I circuiti di arresto di emergenza presentano guasti dovuti a cavi interrotti, morsetti allentati o pulsante di arresto premuto. Accertarsi che il circuito di arresto di emergenza sia chiuso prima di eseguire il reset. Una semplice sequenza diagnostica consente di isolare tali guasti: controllare l’uscita del trasformatore di comando, misurare la tensione sulla bobina dei contattori e verificare la resistenza del circuito di arresto di emergenza. Questi passaggi aiutano a evitare reset non sicuri e fermi ripetuti.
Anomalie dell'alimentazione: sottotensione (<90%), perdita di fase e guasti di messa a terra che provocano l'intervento dei relè termici
La sottotensione al di sotto del 90% della tensione nominale causa il distacco del contattore e il surriscaldamento del motore. Un terminale allentato può simulare una sottotensione introducendo resistenza; pertanto, serrare i collegamenti prima di procedere con ulteriori prove. La perdita di fase provoca il funzionamento monofase, un rapido aumento della corrente e l'intervento del relè termico. I guasti di messa a terra causano dispersione di corrente e possono far intervenire i dispositivi di protezione prima che si verifichino danni gravi. Verificare la tensione di alimentazione al sezionatore dell'argano sotto carico, ispezionare il senso di rotazione delle fasi e i fusibili, e misurare con megger l'isolamento del motore e della linea di alimentazione. Impostare il relè termico sulla corrente a pieno carico del motore e verificare che la sua classe di intervento sia compatibile con i requisiti dell'applicazione. Il monitoraggio routinario della qualità dell'alimentazione evita che questi guasti elettrici danneggino l'argano.
Guasti causati dall'operatore e utilizzo improprio degli argani elettrici a fune
La maggior parte dei guasti degli argani elettrici a fune non è causata da difetti improvvisi di fabbricazione, ma si sviluppa a causa di abitudini dell’operatore, di ancoraggi impropri o di ispezioni saltate. Il traino laterale è uno degli errori più dannosi: un traino con un angolo superiore a 3 gradi rispetto alla verticale costringe la fune a uscire dalle scanalature del tamburo, con il rischio di accumuli, schiacciamenti o pizzicamenti.
| Errore dell'operatore | Rischio immediato | Azione correttiva |
|---|---|---|
| Traino laterale >3° rispetto alla verticale | La fune esce dalle scanalature del tamburo, si pizzica o si schiaccia | Abbassare il carico, riposizionare la fune e ispezionare prima di sollevare |
| Superamento della capacità nominale | Sovraccarico della fune, del freno e del riduttore | Verificare il peso del carico e rimanere entro il limite nominale |
| Carico d’urto o inversione improvvisa | Nodi, deformazioni a gabbia d’uccello e sovrapposizione della fune | Sollevare e fermare in modo fluido; evitare brusche inversioni di direzione |
| Sollevamento con fune allentata o con sistema di sollevamento sbilanciato | Nodi nella fune, sovrapposizione sulla bobina e oscillazione del carico | Eliminare il gioco, bilanciare il carico e sollevarlo verticalmente |
| Trascinare o spostare lateralmente i carichi | Forza laterale applicata sulla bobina, sulle pulegge e sulla fune | Posizionare l’argano esattamente sopra il carico |
La formazione è la misura più efficace contro i guasti causati dall’operatore. Gli operatori devono conoscere i limiti di carico, le funzioni della postazione di comando, il funzionamento dell’interruttore di emergenza e i primi segnali di anomalia—ad esempio disallineamento della fune, frenatura anomala o rumori insoliti. Se una fune metallica salta una scanalatura, abbassarla e reinserirla non è sufficiente qualora siano già presenti rotture di trefoli o deformazioni; in tali casi, la fune deve essere immediatamente ritirata dal servizio. L’osservazione costante, le ispezioni documentate e il rigoroso rispetto delle procedure di sollevamento verticale garantiscono il funzionamento sicuro dell’argano elettrico a fune metallica.
FAQ
Perché l’abrasione è pericolosa per le funi metalliche?
L'abrasione riduce il diametro e la resistenza a rottura della fune. Crea inoltre zone di concentrazione tensionale, accelerando l'inizio delle crepe e aumentando il rischio di rottura della fune durante il funzionamento.
In che modo la corrosione influisce sulle funi metalliche?
La corrosione riduce la sezione trasversale effettiva dei fili della fune, provoca pitting e costituisce siti di innesco per crepe da fatica. Ciò può compromettere la resistenza e la sicurezza della fune metallica, specialmente in ambienti costieri o industriali.
Che cos'è la rottura da fatica nelle funi metalliche?
La rottura da fatica si verifica a causa della flessione ciclica delle funi su pulegge e tamburi durante ripetuti cicli di sollevamento. Si formano e si propagano crepe nei singoli fili, soprattutto nelle zone ad alta sollecitazione, con potenziale rottura della fune.
Quali sono i problemi più comuni relativi al motore negli argani elettrici a fune metallica?
I problemi più comuni del motore includono squilibrio di tensione, usura dei cuscinetti e degrado dell'isolamento, tutti fattori che possono causare surriscaldamento, riduzione della durata utile e malfunzionamenti potenziali dell'argano.
In che modo l'errore dell'operatore può causare guasti agli argani elettrici a fune?
Gli errori dell'operatore, come il traino laterale, il superamento dei limiti di carico, le inversioni improvvise di direzione o il sollevamento con fune allentata, possono danneggiare la fune, il sistema di frenatura e altri componenti. Una formazione adeguata e il rispetto delle procedure di sicurezza possono ridurre questi rischi.
Indice dei Contenuti
-
Degrado della fune d'acciaio: usura, corrosione e rotture per fatica
- Usura causata da pulegge non allineate, passaggio errato della fune o superfici del tamburo contaminate
- Corrosione accelerata da umidità, sale o esposizione a sostanze chimiche in ambienti costieri o industriali
- Rottura da fatica dovuta a flessione ciclica; linee guida per ispezioni NDT secondo ISO 4309
-
Guasti del gruppo motopropulsore nell’argano elettrico a fune
- Guasti del motore: squilibrio di tensione, usura dei cuscinetti e rottura dell’isolamento (verificato con megohmmetro)
- Problemi al cambio: perdite d'olio, pitting degli ingranaggi ed errori di lubrificazione secondo DIN 3990
- Guasto del sistema frenante: guarnizioni usurate, gioco d'aria eccessivo (>0,3 mm) o bruciatura della bobina
- Guasti nel controllo elettrico e nell'alimentazione elettrica dei paranchi elettrici a fune
- Guasti causati dall'operatore e utilizzo improprio degli argani elettrici a fune
-
FAQ
- Perché l’abrasione è pericolosa per le funi metalliche?
- In che modo la corrosione influisce sulle funi metalliche?
- Che cos'è la rottura da fatica nelle funi metalliche?
- Quali sono i problemi più comuni relativi al motore negli argani elettrici a fune metallica?
- In che modo l'errore dell'operatore può causare guasti agli argani elettrici a fune?