
 EN
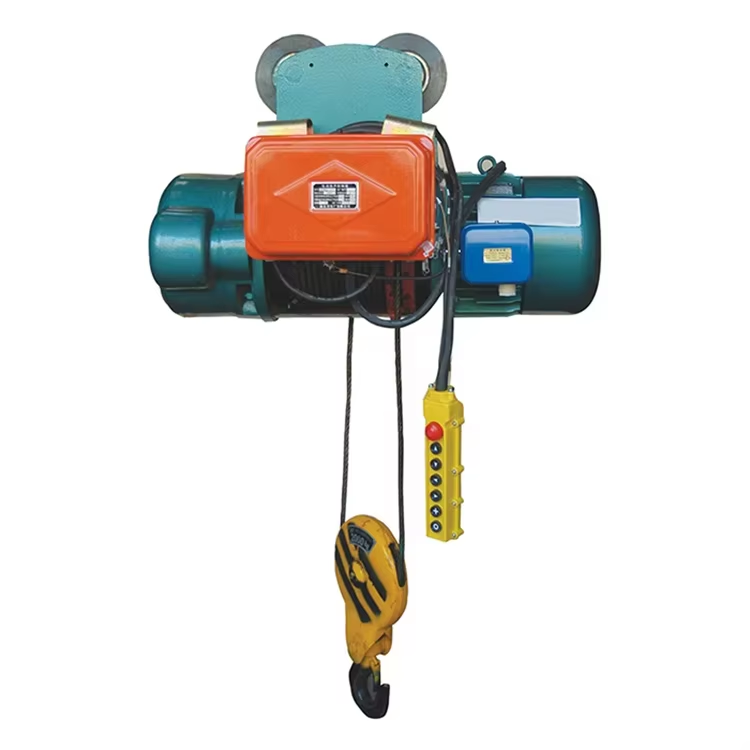
Wire rope-avslitasjon: Slitasje, korrosjon og utmattelsesfeil
På en elektrisk wire rope-heis skrider tauavslitasjon vanligvis frem gjennom tre samspillende mekanismer: slitasje, korrosjon og utmattelse. Hver av dem etterlater tydelige spor ved inspeksjon og krever ulike vedlikeholdsreaksjoner.
Slitasje fra feiljusterte sheaves, uriktig reeving eller forurensede trommeflater
Slitasje oppstår når tauet gnir mot skjeve taljer, smale riller eller abrasive forurensninger – som sand, metallpartikler eller herdet fett – på trommeflater. Skjevhet og feilaktig opprettelse av tauet øker flåtvinkelen, noe som får tauet til å skrape mot kantene på flensene eller mot nabovindinger. Visuelle tegn inkluderer flate, polerte slitasjeflater på ytre tråder eller brutte ender som er slitt ned til knivskarpe tykkelsesnivåer. Denne slitasjen reduserer tauets diameter og bruddstyrke, samtidig som den skaper spenningskonsentrasjoner som akselererer sprekkdannelse. Hold taljene rett justert, bekreft at rillenes størrelse samsvarer med tauets diameter, og rengjør kontaktflater i henhold til et fastsatt vedlikeholdsprogram. Bytt ut tauet når synlig slitasje på ytre tråder når forkastningsgrensene som er angitt i ISO 4309 eller i den gjeldende standarden i ditt land.
Korrosjon som akselereres av fuktighet, salt eller kjemikalier i kystnære eller industrielle omgivelser
Korrosjon starter som overflatepitting når fuktighet, saltstøv eller kjemiske damp gjennomtrenger smørefilmen – spesielt i kystnære områder eller i kjemisk prosessindustri der klorider, syrer eller alkaliske stoffer akselererer angrepet. Pitting reduserer den effektive tverrsnittsarealet til tråden, konsentrerer spenning ved bunnen av pittingene og skaper startsteder for utmattingsrevner. Intern korrosjon er spesielt farlig fordi den skjuler seg mellom trådene mens ytre overflaten ser hel ut. Inspektører bør lete etter rødbrune flekker, skallende overflate eller uforklarlig reduksjon i diameter – og må ikke kun stole på visuell inspeksjon i aggressive forhold. Riktig smøring, planlagt rengjøring og lagring i tørr miljø reduserer risikoen for korrosjon. I alvorlige eksponeringsforhold skal galvaniserte eller rustfrie stålkabler spesifiseres, og det må bekreftes at heisen har en miljøklassifisering som samsvarer med driftsforholdene.
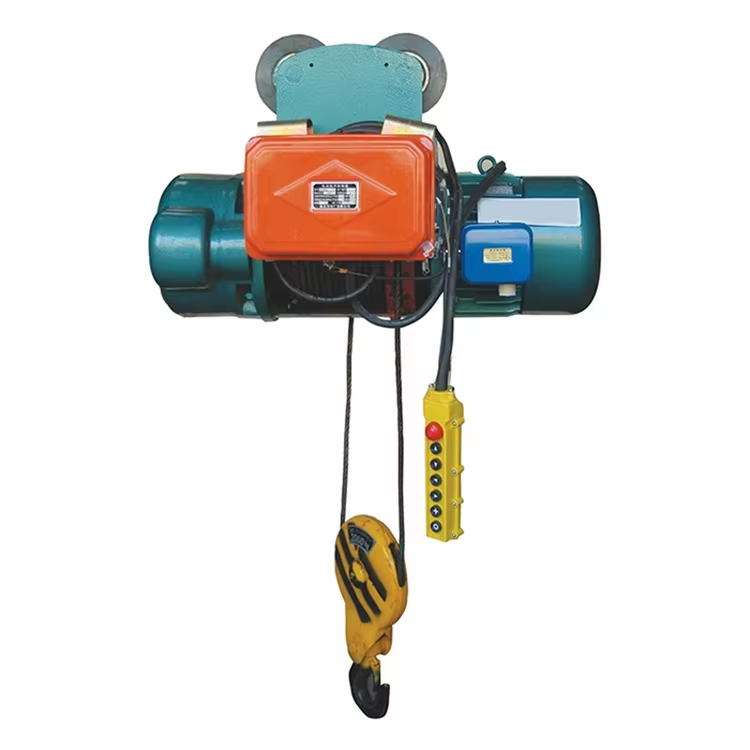
Utmattingsfeil forårsaket av syklisk bøyning; retningslinjer for NDT-inspeksjon i henhold til ISO 4309
Utmattelse er den vanligste årsaken til taubrudd i elektriske tauheiser, forårsaket av gjentatte bøyninger over hjul og tromler under hver heisesyklus. Sprakkdannelse starter i enkelte tråder og utvikler seg vinkelrett på trådaksen. Brudd forårsaket av utmattelse viser ofte firkantede eller flate ender og oppstår hyppigst i områder med høy spenning – spesielt der tauet berører hjulene eller går inn i sporet på tromla. Mindre forhold mellom hjuldiameter og taudiameter, omvendte bøyninger og vibrasjoner øker alle syklisk spenning. ISO 4309 fastsetter internasjonalt anerkjente kriterier for når tau skal kasseres, basert på synlige brutte tråder, diameterreduksjon og lokal skade. Ikke-destruktive testmetoder (NDT), som magnetisk feltlekkasje, kan oppdage indre trådbrudd før de blir synlige. Registrer tauets brukshistorikk, inspiser områder med høy syklusfrekvens regelmessig, og erstatt tauet før akkumulerte utmattelsesbrudd når kasseringgrensen i ISO 4309.
Drivlinjebrudd i elektriske tauheiser
Drivlinjefeil i en elektrisk tauvinsj oppstår vanligvis i motoren, girboksen eller bremseanordningen.
Motorfeil: spenningsubalanse, leieforurensning og isolasjonsbrudd (målt med megger)
Spenningsubalanse er en av de viktigste årsakene til overoppheting av statoren. NEMA MG 1 setter grenser for kontinuerlig drift av motorer til maksimalt 1 % spenningsubalanse; en ubalanse på 5 % kan øke vindingens temperaturstigning med omtrent 50 %. Kontroller spenningsverdiene mellom fasene ved heisens frakoblingspunkt. Lagerslitasje skyldes utilstrekkelig smøring, feil justering eller forurenet smøremiddel. Vibrasjonen øker når lekken i lageret blir større; ISO 10816-3 angir alvorlighetsgrenser, og en stigende trend nær 4,5 mm/s RMS krever inspeksjon. Bytt ut lagerne når radialspillet overstiger 0,05 mm eller metallisk søppel oppdages i smøremiddelet. Isolasjonsbrudd skyldes fuktighet, karbonstøv eller termisk aldrende. Megger-testing utføres med en likestrøms isolasjonsmotstandsmåler på 500 V eller 1 000 V. IEEE 43-2013 anbefaler et minimum på 1 MΩ per kV pluss 1 MΩ ved driftstemperatur. Verdier under 2 MΩ på en 460 V heis indikerer behov for rengjøring eller ny lakering. Følg Megger-målinger over tid – en nedgang på 50 % mellom to tester signaliserer en utviklende feil.
Gearboksproblemer: oljeløkkasje, tannpitting og smøringfeil i henhold til DIN 3990
Oljeløkkasje skyldes ofte slitt tetninger eller tilstoppede ventilasjonsåpninger. Sjekk for oljepøl under heisen og kontroller oljenivået via synsglasset. Tannpitting viser seg som små krater på tennerens sideflater. Ifølge DIN 3990 er mikropitting tillatt bare dersom makropitting ikke oppstår; pitting som utvider seg utover 5 % av tennearealet krever utskifting av tannhjul. Smøringfeil – inkludert feil viskositet, overfylling og sjeldne oljeskifter – akselererer slitasje. Bruk ISO VG 220- eller 320-gearolje med mindre heisens brukerhåndbok angir noe annet. Oljeanalyse som viser jerninnhold over 150 ppm eller vanninnhold over 0,1 % indikerer unormal slitasje eller vanninntrengning. Skift olje etter 500–1 000 driftstimer eller årlig. Hold ventilasjonsfilterrene rene for å unngå trykkoppbygging og tetningsbrudd.
Bremseanleggets svikt: slitt belægning, for stor luftspalt (>0,3 mm) eller spolebrudd
Slitasje på bremsebelægning reduserer bremsmomentet og kompromitterer sikkerheten ved lastholdning. Mål tykkelsen på belægningen; bytt den ut når den er slitt ned til 50 % av originaltykkelsen eller når skruhodene blir synlige. Luftgapet mellom armaturen og bremsskiven må forbli under 0,3 mm. Større gap øker spolestrømmen, forsinker bremsingen og fører til lastdrift. Juster gapet i henhold til heisens brukermanual ved hjelp av en følermåler. Spolebrann skyldes overvoltasje, støppelsamling på armaturen eller forlenget holdning av bremsen åpen via motorstyringen. Sjekk spolens motstand med en multimeter; en måling utenfor ±10 % av verdiangitt på typeskiltet indikerer skade. Hold bremsehuset rent og bekreft likestrømutgangen fra likestrømretteren. En glidende bremse som ikke klarer å stanse den nominelle lasten – selv etter justering – indikerer mekanisk svikt, ikke et kontrollproblem.
Elektriske kontroll- og strømforsyningsfeil i elektriske tauheiser
Elektriske kontroll- og strømforsyningsfeil stopper ofte en elektrisk wire rope-hiss før mekaniske komponenter svikter. Avsnittene nedenfor skiller ut årsaker til manglende drift fra feil på strømforsyningssiden.
Årsaker til manglende drift: feil i kontrollstasjonen, sveiste kontaktorer eller feil i nødstopp-kretsen
Når hissen ikke starter, begynn feilsøkingen ved kontrollstasjonen. Slitte knapper, skadede hengsler eller defekte radio-mottakere kan blokkere kjørekommandoen. Sveiste kontaktorer kan holde kontaktene lukket – eller hindre dem i å åpne – noe som fører til enten ingen bevegelse eller ukontrollert bevegelse. Test kontinuiteten til kontaktorene og erstatt slitasjeskadde kontakter. Nødstopp-kretser svikter på grunn av brutte kabler, løse terminaler eller en aktivert nødstopp-knapp. Bekreft at nødstopp-løkken er lukket før tilbakestilling. En enkel diagnostisk sekvens isolerer disse feilene: sjekk utgangsspenningen fra kontrolltransformeren, mål spenningsfallet over kontaktorspolen og test motstanden i nødstopp-kretsen. Disse trinnene hjelper til å unngå usikker tilbakestilling og gjentatt nedetid.
Strømforsyningsanomaliar: Underspenning (< 90 %), fasebortfall og jordfeil som utløser termiske releer
Underspenning under 90 % av nominell spenning fører til at kontaktoren slår ut og motoren overopphesar. Ein løs terminal kan simulere underspenning ved å leggje til motstand, så stram tilkoplingane før vidare testing. Fasebortfall fører til einfasdrift, rask stigande straum og utløysing av termisk rele. Jordfeil lekkar straum og kan utløysa vernemekanismar før alvorleg skade oppstår. Sjekk spenninga på heisavkoplinga under last, inspiser faserekkefølgja og sikringar, og mål isolasjonsmotstanden til motoren og tilførselskabelen med megger. Still inn det termiske releet til motorens fullaststraum og kontroller at utløysingsklassa er i samsvar med brukskrava. Rutinemessig overvaking av strømkvaliteten hindrar desse elektriske feila i å skade heisen.
Feil forårsaka av operatørar og urettbruk av elektriske wire rope-heisar
De fleste sviktene til elektriske wire rope heiser skyldes ikke plutselige produsertefeil—de utvikler seg fra operatørvaner, feil rigging eller utelatt inspeksjon. Sidetrekking er en av de mest skadelige feilene: en trekking på mer enn 3 grader fra vertikal retning presser tauet ut av trommelgrovene, med risiko for opphopning, kneiping eller knusing.
| Operatørfeil | Umiddelbar risiko | Korrektivt tiltak |
|---|---|---|
| Sidetrekking >3° fra vertikal | Tauet hopper ut av trommelgrovene, blir kneipt eller knust | Senk lasten, plasser tauet riktig igjen og inspiser før heising |
| Å overstige nominell kapasitet | Overbelaster tau, bremse og girboks | Bekreft lastvekten og hold deg innenfor den nominelle grensen |
| Støtlast eller plutselig omvending | Kink, birdcaging og tauoverlapp | Løft og stopp smidig; unngå rask rettningsendring |
| Løfting med slakk tau eller ubalansert rigging | Taukrøller, trommelkryssing og lastsving | Fjern slakken, balanser lasten og løft rett opp |
| Dra eller trekk laster sidelengs | Sidoverkrefter på trommel, taljer og tau | Plasser heisen rett over lasten |
Opplæring er den sterkeste sikkerhetsvakt mot feil forårsaket av operatører. Operatører må forstå lastgrenser, funksjoner på kontrollstasjonen, bruk av nødstopp og tidlige advarselstegn – som feiljustering av tau, bremsefriksjon eller uvanlig lyd. Hvis et wiretau hopper ut av sporet, er det utilstrekkelig å senke og sette det på plass igjen dersom det allerede finnes brudd på tråder eller deformasjoner; i slike tilfeller må tauet umiddelbart tas ut av drift. Konsekvent observasjon, dokumenterte inspeksjoner og streng overholdelse av vertikale løftepraksiser sikrer trygg drift av elektrisk wiretauheis.
Ofte stilte spørsmål
Hvorfor er slitasje farlig for wiretau?
Slitasje reduserer tauets diameter og bruddstyrke. Den skaper også spenningskonsentrasjoner, som akselererer sprekkdannelse og øker risikoen for taubrudd under drift.
Hvordan påvirker korrosjon wire rope?
Korrosjon reduserer tauets effektive tverrsnittareal, skaper pitting og fungerer som utgangspunkter for utmattelsessprekker. Dette kan kompromittere styrken og sikkerheten til wire rope, spesielt i kystnære eller industrielle miljøer.
Hva er utmattelsesbrudd i wire rope?
Utmattelsesbrudd oppstår på grunn av syklisk bøyning av tauer over sheaver og tromler under gjentatte hevelser. Sprekker dannes og vokser i enkelte tråder, spesielt i områder med høy spenning, og kan potensielt føre til taubrudd.
Hva er vanlige problemer med motoren i elektriske wire rope-hoister?
Vanlige motorproblemer inkluderer spenningsubalanse, leieerslitasje og isolasjonsbrudd, alle som kan føre til overoppheting, redusert levetid og potensielle feil i hoisten.
Hvordan kan operatørfell fører til svikt hos elektriske wire rope-hiss?
Operatørfell som sidelasting, overbelastning, plutselige rettningsendringer eller heising med slakk tau kan skade tauet, bremsesystemet og andre komponenter. Riktig opplæring og etterlevelse av sikkerhetsrutiner kan redusere disse risikoen.