
 EN
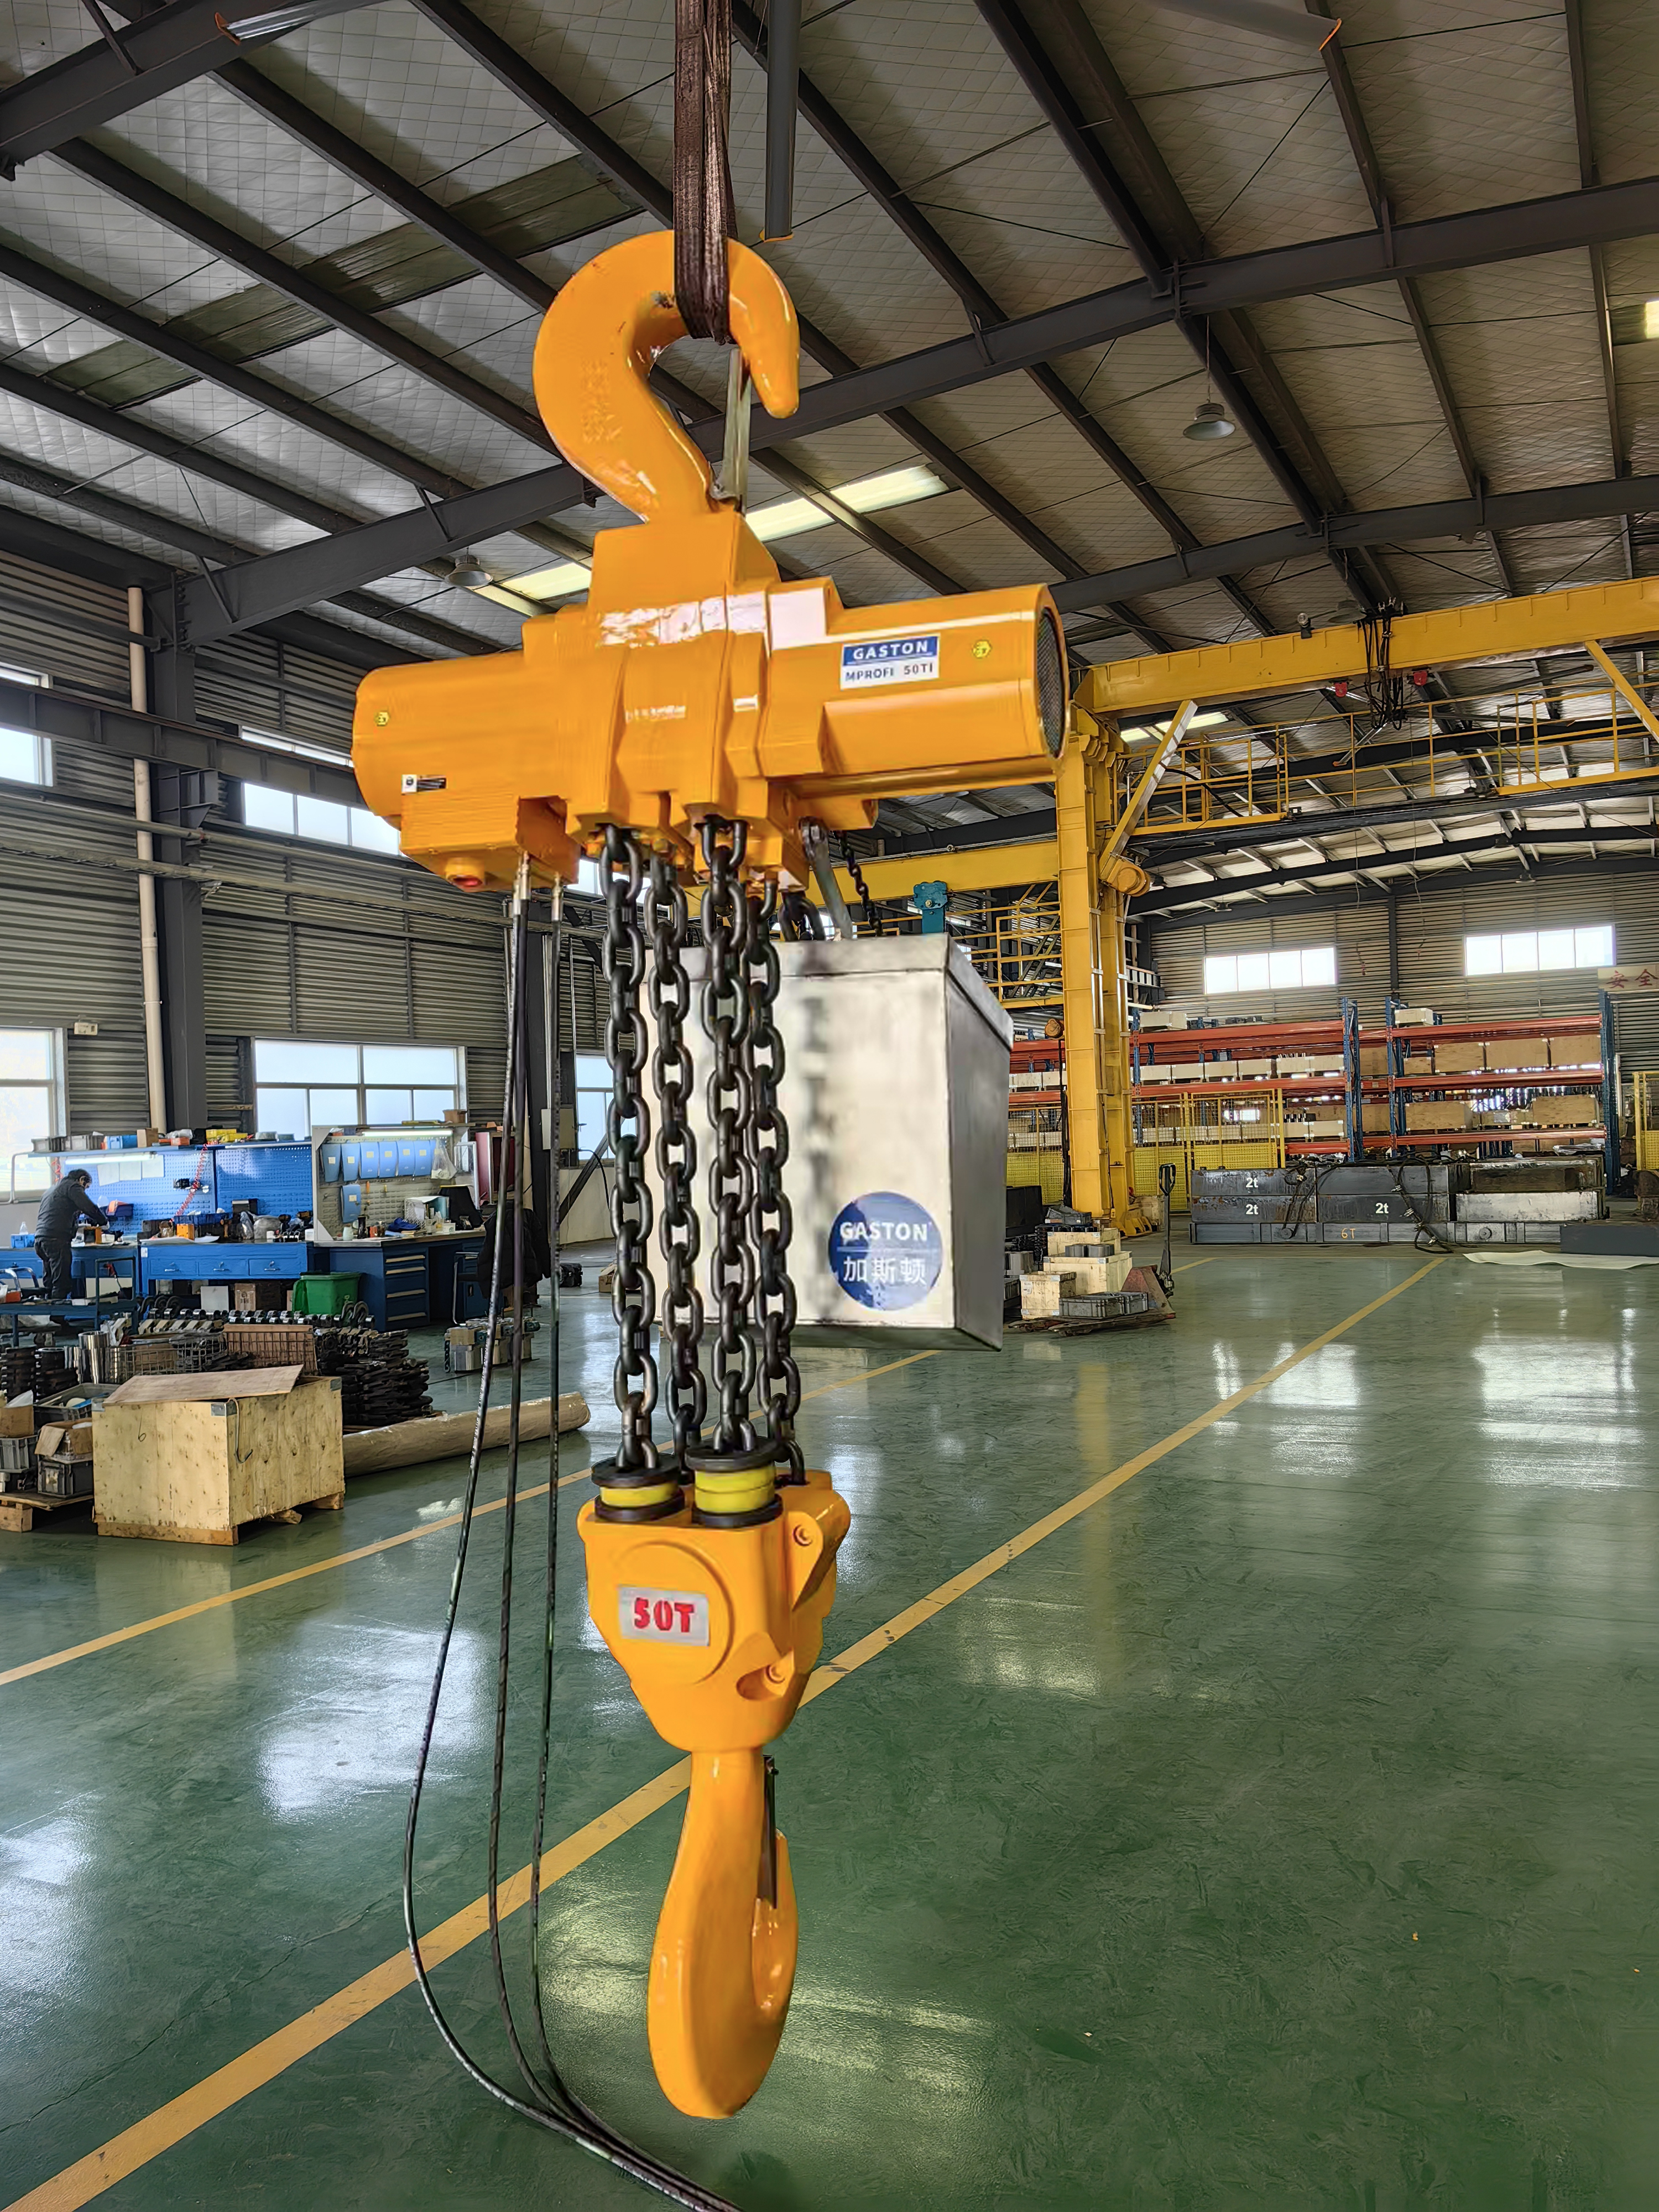
Utfør streng, standardbasert inspeksjon av wire rope
Inspeksjonsfrekvens og protokoll: visuelle sjekker versus NDT-metoder i henhold til ISO 4309
En elektrisk wire rope-hiss krever en trinnvis inspeksjonsprosedyre i samsvar med ISO 4309. Rutinemessige visuelle sjekker er første forsvarslinje: operatører må undersøke hele tauets lengde før hver skift under tilstrekkelig belysning, med fokus på festepunktene, kontaktområdene mellom trommel og talje samt områder som er utsatt for stående fuktighet. Selv om visuelle metoder er raskt gjennomførbare og ikke krever spesiell utstyr, kan de ikke pålitelig oppdage interne wirebrudd eller kjerneforfall. For grundigere vurdering brukes ikke-destruktiv testing (NDT) – spesielt elektromagnetisk inspeksjon – som klassifiserer feil i to kategorier: tap av metallisk areal (LMA) og lokale feil (LF). ISO 4309 knytter inspeksjonsintervaller til serviceklasse, lastspekter og miljøpåvirkning. I praksis følger mange jurisdiksjoner OSHAs krav om månedlige inspeksjoner og ASME B30.2s anbefaling om daglige visuelle sjekker; i høybelastede eller korrosive miljøer kan ukentlige – eller til og med daglige – NDT-stikkprøver være nødvendig. En kvalifisert inspektør bør dokumentere grunnleggende diameter, tauets lay-lengde og trender i avvik for å identifisere gradvis forringelse, ikke bare isolerte feil.
Kritiske feilgrenser: brutte kabler, korrosjonsdybde og deformasjonsbegrensninger
ISO 4309 definer obligatoriske forkastningstrusler for alle heislinor i bruk. Brukte tråder vurderes per linelengde eller per strånd: en vanlig synlig grense er seks tilfeldig fordelt brutte tråder på én linelengde – eller tre på én strånd – selv om nøyaktige verdier avhenger av linens konstruksjon og bruksklasse. Korrosjon blir kritisk når gropdannelse eller overflateavskalling reduserer nominell diameter med ≥7 %, siden degradering av den indre kjernen ofte er verre enn det som vises utvendig. Deformasjonsgrenser inkluderer knekk, fuglebur-forming, flattning og lokal diameterreduksjon som overstiger 5–10 % av nominell diameter. Skjærbrudd, varmedisfarging eller skade fra elektrisk bue krever umiddelbar fjerning fra drift. Hver feil må vurderes i forhold til originaldiameteren, og endringstrenden må dokumenteres. Viktigst av alt: flere under-grensefeil i samme område – for eksempel to brutte tråder i tillegg til moderat korrosjon – kan sammen øke utmattingsrisikoen og utløse forkastningskriterier. Operatører må aldri utvide driften utover ISO 4309-grensene for å oppfylle produksjonskrav.
Bruk nøyaktig smøring for å maksimere levetiden til tauet i elektriske wire rope-heiser
Gjennomtrengende versus beleggsmøler: Velg den rette formelen for lastsykluser og miljø
Nøyaktig smøring starter med å velge riktig smøretype basert på driftsforholdene. Trengende smører bruker bæremidler med lav viskositet for å trekke seg inn i taukjernen og de indre strengene, noe som reduserer slitasje fra gniding mellom trådene under bøyning over hjul og tromler. Beleggsmører danner et tykkere overflatefilm som sperrer ut fuktighet, støv og kjemikalier – og dermed beskytter ytre metallflater. I drift med mange sykluser og hyppig bøyning dominerer indre slitasje, noe som gjør trengende smører avgjørende. I drift med få sykluser, men sterkt korrosive forhold, gir et robust belegg bedre beskyttelse. Ved tunglast- og høytsyklus-heising bruker vedlikeholdsgrupper ofte først en trengende smøre for å gjenopprette smøringen i kjernen, og deretter et belegg for miljøbeskyttelse – en totrinnsmetode som har vist seg spesielt effektiv i støvete, fuktige eller utendørs omgivelser. Å bruke kun et overflatebelegg på tau med lang reiseavstand kan føre til at de indre strengene blir usmurt og øke utmattingen. Endelig valg bør ta hensyn til temperaturområdet, miljøets angrepskraft og heisprodusentens spesifikasjoner for smøring.
Virkelig innvirkning: EP-kvalitets syntetisk smøremiddel utvider livslengden til tau med 42 % i applikasjoner med høy belastning
Feltdata fra 2023 viser at bytte til et EP- (ekstremtrykk-) syntetisk smøremiddel utvider levetiden til wiretau med opptil 42 % i løfteoperasjoner med høy belastning. Denne forbedringen skyldes stabil viskositet ved temperatursvingninger, lavere friksjon mellom trådene og bedre motstand mot utvasking og oksidasjon. EP-additiver danner en holdbar kjemisk barriere under tung belastning, noe som reduserer metall-til-metall-kontakt og hindrer mikrospalling – den første fasen før tidlig brudd på trådene. Ved gjentatte belastningscykluser betyr dette lengre intervaller mellom inspeksjoner og færre utskiftninger. Vedlikeholdslogger fra elektriske wiretau-heiser med høy syklusfrekvens rapporterer også mindre smøremiddelforkasting og renere arbeidsområder, noe som støtter konsekvent filmretensjon mellom planlagte påføringer. Disse fordelene er mest tydelige i stålverk, havner og fabrikasjonsverk der heiser opererer flere skift daglig.
Velg den optimale wire rope-konstruksjonen for din elektriske wire rope-hiss’ bruksprofil
Tilpass snorretning, antall stråler (f.eks. 6×19 mot 6×36) og kjerne-type til belastningsspektret og syklusfrekvensen
Tverrsnittsformen på tauet må tilsvare den faktiske bruksprofilen til din elektriske tauvinsj – ikke et generisk katalognummer. Et 6×19-tau har færre, tykkere ytre tråder og gir dermed høy sliteståndighet og trykkfasthet – ideelt for heving med få sykler og tunge laster, samt begrenset bøyning rundt trommelen. Et 6×36-tau har flere, tynnere tråder og større fleksibilitet, noe som gjør det bedre egnet til gjentatt bøyning over ruller og tromler i applikasjoner med mange sykler. Kjernetype påvirker ytelsen ytterligere: fiberkjerner øker fleksibiliteten, men reduserer trykkfastheten; uavhengige ståltrådkjerner (IWRC) opprettholder tverrsnittsstabilitet under høyt kontaktrykk og forlenger utmattelseslevetiden. Vanlig vridning (regular lay) sikrer forutsigbar oppvikling i enkeltlagsvinsjer; lang-vridning (lang lay) passer bedre til styrede, anti-vrid-systemer. For eksempel krever en vinsj som utfører tusenvis av korte, gjentatte hevinger per skift et svært fleksibelt 6×36-tau med IWRC-kjerne – ikke et stivt 6×19-tau med stålkjerne. Bruk ISO 4309:2017 for å justere antall tråder, vridningsretning og kjernetype etter den reelle lastfordelingen og syklusfrekvensen.
Sørg for kompatibilitet mellom motor–tovsystem for å unngå tidlig slitasje
Dreiemoment, bremserespons og trommelgroovgeometri: Unngå tovvridd og økt utmattelse
Kompatibilitet mellom motor og tov er grunnleggende for tovets levetid. Å tilpasse motorens dreiemoment til tovets nominelle belastning stabiliserer akselerasjon og retardasjon og minimerer støtbelastninger som akselererer utmattelse. På elektriske wire rope-hiss, kan brå eller dårlig justert bremserespons føre til tovvridd og lokal strekkspenning i trådene. Tilsvarende kan feil trommelgroovgeometri – som ikke passer tovdiameteren eller liggingen – føre til skjev oppvikling, økt sidewaysslitasje og overføring av dreiemoment langs tovet. Når disse elementene er inkompatible, forsterkes sveivslitasje og brudd på tråder gjennom syklisk bøyning og vridd. Kontroller dreiemomentsinnstillinger, bremseramper og groovdimensjoner ved igangsetting – og etter enhver utskifting av motor, bremse eller trommel – for å beskytte tovets driftslevetid.
Vanlegaste spørsmål (FAQ)
Hvorfor er regelmessige inspeksjoner av wire rope viktige?
Regelmessige inspeksjoner hjelper med å oppdage feil som brudd på indre kabler, korrosjon og deformasjon tidlig, noe som reduserer risikoen for utstyrsfeil og sikrer sikkerheten under drift.
Hva er forskjellen mellom visuelle sjekker og metoder for ikke-destruktiv testing (NDT)?
Visuelle sjekker er raskt gjennomførte, verktøyfrie inspeksjoner som utføres daglig og fokuserer på synlige feil, mens ikke-destruktiv testing (NDT) bruker avanserte verktøy som elektromagnetisk inspeksjon for å identifisere indre slitasje og skade.
Hva er ISO 4309-kriteriene for kassering av wire ropes?
Nøkkelen kriterier for kassering inkluderer seks tilfeldig fordelt brutte tråder i én rope lay eller tre i én strand, diameterreduksjon på grunn av korrosjon med ≥7 %, samt deformasjoner som knirk eller «birdcages» som overstiger 5–10 % av den nominelle diameteren.
Hvilken type smøremiddel bør jeg bruke på en wire rope-hiss?
Bruk gjennomtrengende smøremidler ved høy syklusdrift for å beskytte indre kabler, og dekkende smøremidler ved lav syklusdrift men i sterkt korrosive miljøer for å sperre ut ytre påvirkninger.
Hvordan kan jeg tilpasse taukonstruksjonen til min heises krav?
Velg tauets geometri basert på bruksprofil. For lavsyklus-tungt last med begrenset bøyning er 6×19-tau foretrukket. For høysyklus-applikasjoner med hyppig bøyning er 6×36-tau med IWRC bedre egnet.
Hvorfor er kompatibilitet mellom motor og tau avgjørende?
Riktig motordreiemoment, bremserespons og trommelgroovgeometri sikrer jevn tauoperasjon, forhindrer vriving, reduserer utmattelse og forlenger tauets levetid.
Innholdsfortegnelse
- Utfør streng, standardbasert inspeksjon av wire rope
- Bruk nøyaktig smøring for å maksimere levetiden til tauet i elektriske wire rope-heiser
- Velg den optimale wire rope-konstruksjonen for din elektriske wire rope-hiss’ bruksprofil
- Sørg for kompatibilitet mellom motor–tovsystem for å unngå tidlig slitasje
-
Vanlegaste spørsmål (FAQ)
- Hvorfor er regelmessige inspeksjoner av wire rope viktige?
- Hva er forskjellen mellom visuelle sjekker og metoder for ikke-destruktiv testing (NDT)?
- Hva er ISO 4309-kriteriene for kassering av wire ropes?
- Hvilken type smøremiddel bør jeg bruke på en wire rope-hiss?
- Hvordan kan jeg tilpasse taukonstruksjonen til min heises krav?
- Hvorfor er kompatibilitet mellom motor og tau avgjørende?