
 EN
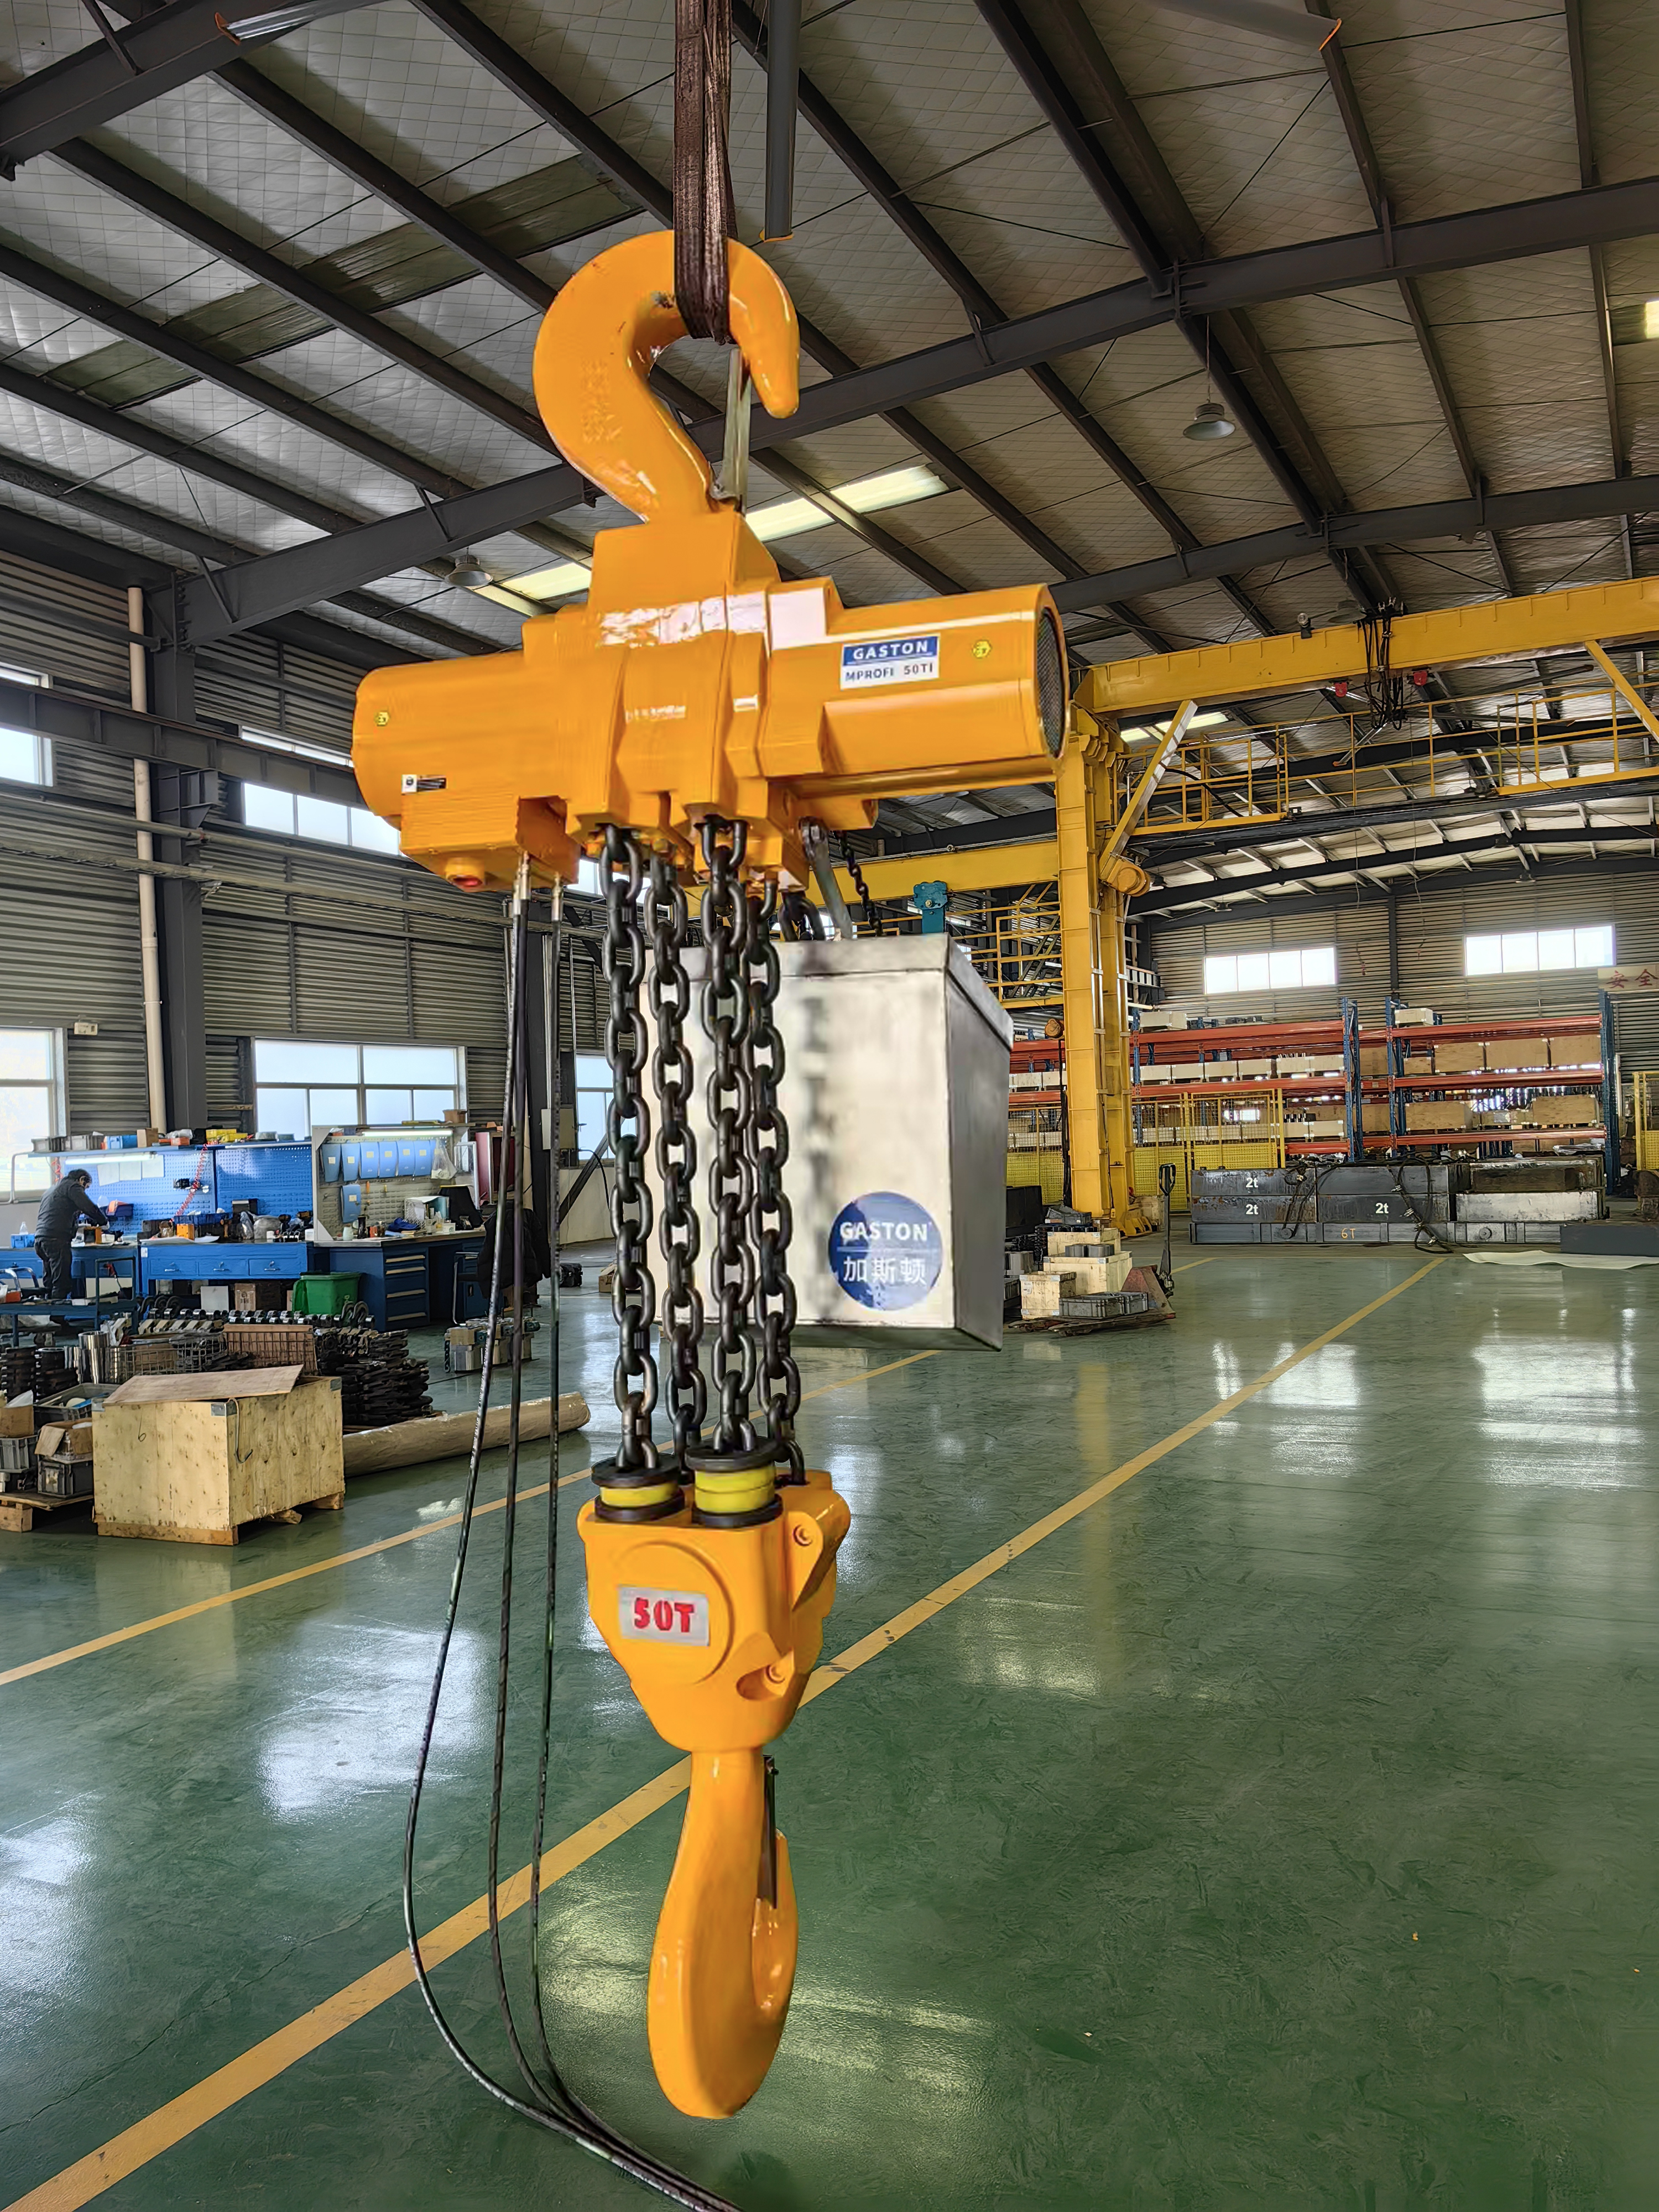
Standartlara əsaslanan qəti tel halqası yoxlamaları keçirin
Yoxlama tezliyi və protokolu: ISO 4309-a uyğun vizual yoxlamalar və QKT üsulları
Elektrikli naqil halqalı vinç üçün ISO 4309 standartlarına uyğun çoxmərhələli yoxlama protokolu tələb olunur. Tez-tez aparılan vizual yoxlamalar birinci müdafiə xəttidir: operatorlar hər növbədən əvvəl kifayət qədər işıqlandırılmış şəkildə tam halqa uzunluğunu, xüsusilə də bitiş nöqtələrini, baraban və blokla toxunma zonalarını və durğun nəm birikməsinə meylli sahələri yoxlamalıdır. Bu üsul sürətli və avadanlıqsız olmasına baxmayaraq, daxili tel qırılmalarını və mərkəzin parçalanmasını etibarlı şəkildə aşkar edə bilmir. Daha dərin qiymətləndirmə üçün qeyri-müharibəvi sınaq (QMS) — xüsusilə elektromaqnit yoxlaması — nasazlıqları metallik sahə itirilməsi (MSİ) və lokal nasazlıq (LN) kateqoriyalarına ayırır. ISO 4309 standartı yoxlama müddətlərini istismar sinifi, yük spektri və mühit təsirlərinə əsaslandırır. Praktikada bir çox hüquqi ərazilər OSHA-nın aylıq tələbini və ASME B30.2-nin gündəlik vizual tövsiyələrini izləyir; yüksək yüklənməli və ya korroziyaya meylli mühitlərdə isə həftəlik — hətta gündəlik — QMS nümunəvi yoxlamaları tələb oluna bilər. Sertifikatlı inspektor bazov diametr, halqanın burulma uzunluğu və anomaliya tendensiyalarını sənədləşdirməlidir ki, yalnız ayrı-ayrı nasazlıqlar deyil, irəliləyən keyfiyyət itirilməsi də müəyyən edilsin.
Tənqidi Qusurların Həddi Dəyərləri: Qırılmış Naqillər, Korroziya Dərinliyi və Deformasiya Hədləri
ISO 4309 standartı, istismarda olan bütün qaldırma halatlarının atılması üçün mütləq təyin edilmiş həddi müəyyən edir. Sındırılmış tellər halatın bir sarım uzunluğuna və ya bir sapına görə qiymətləndirilir: ümumi görünən limit bir sarım uzunluğunda altı ədəd təsadüfi sındırılmış tel və ya bir sapda üç ədəd sındırılmış tel kimi qəbul olunur; lakin dəqiq qiymətlər halatın konstruksiyasından və iş yükü sinifindən asılı olaraq dəyişir. Korroziya, pitting və ya səthdə miqyaslaşma nəticəsində nominal diametrin ≥7% azalması halında təhlükəli hala gəlir, çünki daxili mərkəzdə baş verən deqradasiya tez-tez xarici əlamətlərdən daha çox olur. Deformasiya həddləri arasında qırışlar, «quş kafesi» forması, yastılaşma və lokal diametrin nominal diametrin 5–10%-dən artıq azalması daxildir. Kesilmə zədələri, istiliklə bağlı rəng dəyişikliyi və ya elektrik arxası zədəsi halatın dərhal istismardan çıxarılmasını tələb edir. Hər bir nasazlıq orijinal diametrə əsaslanaraq qiymətləndirilməlidir və müşahidə olunan tendensiyalar sənədləşdirilməlidir. Əhəmiyyətli qeyd: eyni sahədə bir neçə alt-hədd nasazlığın birlikdə olması — məsələn, iki sındırılmış tel və orta dərəcəli korroziya — yorulmanı sürətləndirə bilər və atılma meyarlarını aktivləşdirə bilər. Operatorlar istehsal tələblərini ödəmək üçün ISO 4309 həddlərini heç vaxt keçməməlidirlər.
Elektrikli tel halat vinç halatının ömrünü maksimuma çatdırmaq üçün dəqiq yağlama tətbiq edin
Dərindən nüfuz edən və örtük yağlayıcılar: Yük dövrü və mühit üçün doğru formulun seçilməsi
Dəqiq yağlama, yağlayıcı növünün iş şəraitinə uyğunlaşdırılmasından başlayır. Dərindən nüfuz edən yağlayıcılar aşağı özlülüklü daşıyıcılardan istifadə edir ki, bu da onların kəndirin mərkəzinə və daxili tellərinə nüfuz etməsini təmin etsin; beləliklə, kəndirin bloklar və barabanlar üzərində əyilməsi zamanı tellər arasındakı sürtünmə aşınmasını azaldır. Örtük yağlayıcılar isə rütubəti, kir və kimyəvi sıçramaları xaric etmək üçün daha yüksək özlülüklü səth filmi yaradır — bu da xarici metal səthlərin qorunmasını təmin edir. Tez-tez əyilmə ilə müşayiət olunan yüksək dövrəli əməliyyatlarda daxili aşınma üstünlük təşkil edir; buna görə də dərindən nüfuz edən yağlayıcılar vacibdir. Az dövrəli, lakin yüksək korroziya təhlükəsi olan mühitlərdə isə möhkəm örtük təbəqəsi daha yaxşı qoruma təmin edir. Yüksək yük və yüksək dövrəli qaldırma əməliyyatlarında texniki xidmət komandaları tez-tez əvvəlcə daxili mərkəzi bərpa etmək üçün dərindən nüfuz edən yağlayıcı tətbiq edir, sonra isə mühitə qarşı müdafiə üçün örtük təbəqəsi ilə tamamlayır — bu iki addımlı üsul tozlu, nəmli və ya açıq havada işləyən şəraitdə xüsusi olaraq effektivdir. Uzun məsafəli kəndirlər üzərində yalnız səth örtüyü istifadə etmək daxili tellərin yağlanmamasına və sürətlənmiş yorulmaya səbəb ola bilər. Son seçim temperatur aralığına, mühitin təsir gücü və vinç istehsalçısının tövsiyə etdiyi yağlayıcı spesifikasiyasına əsaslanmalıdır.
Gerçek Dünyada Təsir: EP Sinifli Sintetik Yağ, Yüksək Yük Qoyulan Tətbiqlərdə Kabelin Ömrünü 42% Artırır
2023-cü il sahə verilənləri göstərir ki, EP (çox yüksək təzyiq) sintetik yağın istifadəsinə keçid, yüksək yük qoyulan qaldırma əməliyyatlarında kabelin xidmət müddətini 42% qədər artırır. Bu artım temperatur dalğalanmaları boyu sabit özlülüyə, liflər arasındakı sürtünmənin azalmasına və yuyulmaya və oksidləşməyə qarşı üstün müqavimətə əsaslanır. EP əlavələri ağır yüklər altında davamlı kimyəvi maneə yaradaraq metal-metal təmasını azaldır və mikro-pittingi — zamanından əvvəl kabel sındırılmasının əvvəlcədən işarəsini — qarşısını alır. Təkrarlanan yükləmə dövrlərində bu, daha uzun müayinə aralıqları və daha az dəfə əvəz etmə deməkdir. Çoxsaylı dövrlü elektrik kabelli vinçlərin texniki qeydləri həmçinin, yağın atılması prosesinin azalması və iş sahələrinin daha təmiz qalmasını qeyd edir; bu da planlaşdırılmış tətbiqlər arasında yağ filmi saxlanılmasının davamlılığını dəstəkləyir. Bu üstünlüklər ən çox dəmir və polad zavodlarında, limanlarda və emalatxanalarda müşahidə olunur, burada vinçlər gündə bir neçə smenada işləyir.
Elektrikli tel halqalı vinç üçün iş yükü profilinizə ən uyğun tel halqasının quruluşunu seçin
Yük spektri və dövr tezliyinə uyğun olaraq halqa istiqaməti, tellərin sayı (məs., 6×19 və ya 6×36) və nüvə tipini uyğunlaşdırın
Halqa forması elektrikli tel halqalı vinçin real iş rejiminə uyğun olmalıdır — ümumi kataloq nömrəsinə deyil. 6×19 halqa daha az, lakin daha böyük xarici tellərdən ibarətdir və yüksək aşınma və sıxılma müqaviməti təmin edir — bu, aşağı dövr saylı, ağır yüklərin qaldırılmasında və valda məhdud əyilmə ilə istifadə üçün idealdir. 6×36 halqada isə daha çox, lakin daha kiçik tellər var və onun elastikliyi daha yüksəkdir; bu, yüksək dövr saylı tətbiqlərdə şpul və bloklar üzərində təkrarlanan əyilməyə daha yaxşı müqavimət göstərir. Mərkəz növü performansı daha da dəqiqləşdirir: lif mərkəzləri elastikliyi artırır, lakin sıxılma müqavimətini azaldır; müstəqil tel halqalı mərkəzlər (IWRC) yüksək təzyiq altında eninə kəsik sabitliyini saxlayır və yorulma ömrünü artırır. Adi bükülmə tək qatlı vinclərdə proqnozlaşdırıla bilən sarılma təmin edir; lang bükülmə isə yön verilən, burulmaya qarşı sistemlər üçün uyğundur. Məsələn, bir növbə ərzində minlərlə qısa və təkrarlanan qaldırma əməliyyatı yerinə yetirən vinç üçün yüksək elastiklikli 6×36 IWRC halqası lazımdır — sərt 6×19 polad mərkəzli alternativ deyil. Real dünya yük spektri və dövr tezliyinə uyğun olaraq tellərin sayını, bükülmə növünü və mərkəzi seçmək üçün ISO 4309:2017 standartından istifadə edin.
Tel–motor sisteminin uyğunluğunu təmin edərək tez aşınmanı qarşısını almaq
Burulma momenti, fren reaksiyası və baraban yuvasının həndəsi forması: Telin burulması və yorulmanın güclənməsindən çəkinmək
Telin ömrü üçün ən vacib amil tel–motor uyğunluğudur. Motorun çıxış burulma momentini telin nominal yükü ilə uyğunlaşdırmaq sürətlənməni və yavaşlamani sabitləşdirir və yorulmanı sürətləndirən zərbə yüklərini minimuma endirir. Elektrikli tel halatlarında qəfil və ya düzgün ayarlanmamış fren reaksiyası telin burulmasına və lokal sımın gərginliyinə səbəb ola bilər. Eynilə, telin diametrinə və burulma istiqamətinə uyğun olmayan baraban yuvasının həndəsi forması telin düzgün sarılmamasına, yan sürtünmənin artmasına və tel boyu burulma momentinin ötürülməsinə gətirib çıxarır. Bu komponentlərin uyğun olmaması dövri əyilmə və burulmanı artıraraq sürtünməyə bağlı aşınma və kəsilmiş tellərə səbəb olur. Telin xidmət müddətini qorumaq üçün quraşdırma zamanı və hər hansı bir motor, fren və ya baraban dəyişdirildikdən sonra burulma momenti parametrləri, fren rampası profilləri və yuva ölçüləri yoxlanılmalıdır.
Tez-tez verilən suallar (TTVS)
Niyə tez-tez tel halat yoxlamaları vacibdir?
Müntəzəm yoxlamalar daxili naqil qırılmaları, korroziya və deformasiya kimi nasazlıqları erkən aşkar etməyə kömək edir və beləliklə, avadanlığın xətası ehtimalını azaldır və əməliyyatlarda təhlükəsizliyi təmin edir.
Görünən yoxlamalar ilə qeyri-müharibəvi sınaq (QMS) üsulları arasındakı fərq nədir?
Görünən yoxlamalar gündəlik aparılan, alət tələb etməyən sürətli yoxlamalardır və görünən nasazlıqlara yönəldilmişdir; buna qarşı qeyri-müharibəvi sınaq (QMS) üsulları daxili aşınma və zədələnməni müəyyən etmək üçün elektromaqnit yoxlama kimi irəli alətlərdən istifadə edir.
Naqil halqaları üçün ISO 4309 atma meyarları hansılardır?
Əsas atma meyarlarına bir halqa uzunluğunda təsadüfi paylanmış altı qırılmış naqil və ya bir lifdə üç qırılmış naqil, korroziya səbəbilə diametrin ≥7% azalması və nominal diametrin 5–10%-ni keçən qırışlar və ya quş qafesləri kimi deformasiyalar daxildir.
Naqil halqalı vinç üçün hansı növ yağlayıcıdan istifadə etməliyəm?
Yüksək dövr saylı əməliyyatlarda daxili lifləri qorumaq üçün dərindən nüfuz edən yağlayıcılardan, aşağı dövr saylı lakin yüksək korroziv mühitlərdə isə xarici amilləri maneə törədən örtük yağlayıcılarından istifadə edin.
Necə halqanın quruluşunu liftimin tələblərinə uyğunlaşdıra bilərəm?
İş rejiminə əsasən halqanın həndəsi formasını seçin. Məhdud əyilmə ilə az sayda, lakin ağır yüklər üçün 6×19 halqaları üstünlük təşkil edir. Tez-tez əyilən yüksək dövrəli tətbiqlər üçün IWRC ilə 6×36 halqaları daha uyğundur.
Niyə motor–halqa uyğunluğu çox vacibdir?
Doğru motor momenti, fren reaksiyası və barabanın yiv forması halqanın səlis işləməsini təmin edir, burulmayı maneə törədir, yorulmanı azaldır və halqanın xidmət müddətini uzadır.
Mündəricat
- Standartlara əsaslanan qəti tel halqası yoxlamaları keçirin
- Elektrikli tel halat vinç halatının ömrünü maksimuma çatdırmaq üçün dəqiq yağlama tətbiq edin
- Elektrikli tel halqalı vinç üçün iş yükü profilinizə ən uyğun tel halqasının quruluşunu seçin
- Tel–motor sisteminin uyğunluğunu təmin edərək tez aşınmanı qarşısını almaq
-
Tez-tez verilən suallar (TTVS)
- Niyə tez-tez tel halat yoxlamaları vacibdir?
- Görünən yoxlamalar ilə qeyri-müharibəvi sınaq (QMS) üsulları arasındakı fərq nədir?
- Naqil halqaları üçün ISO 4309 atma meyarları hansılardır?
- Naqil halqalı vinç üçün hansı növ yağlayıcıdan istifadə etməliyəm?
- Necə halqanın quruluşunu liftimin tələblərinə uyğunlaşdıra bilərəm?
- Niyə motor–halqa uyğunluğu çox vacibdir?