
 EN
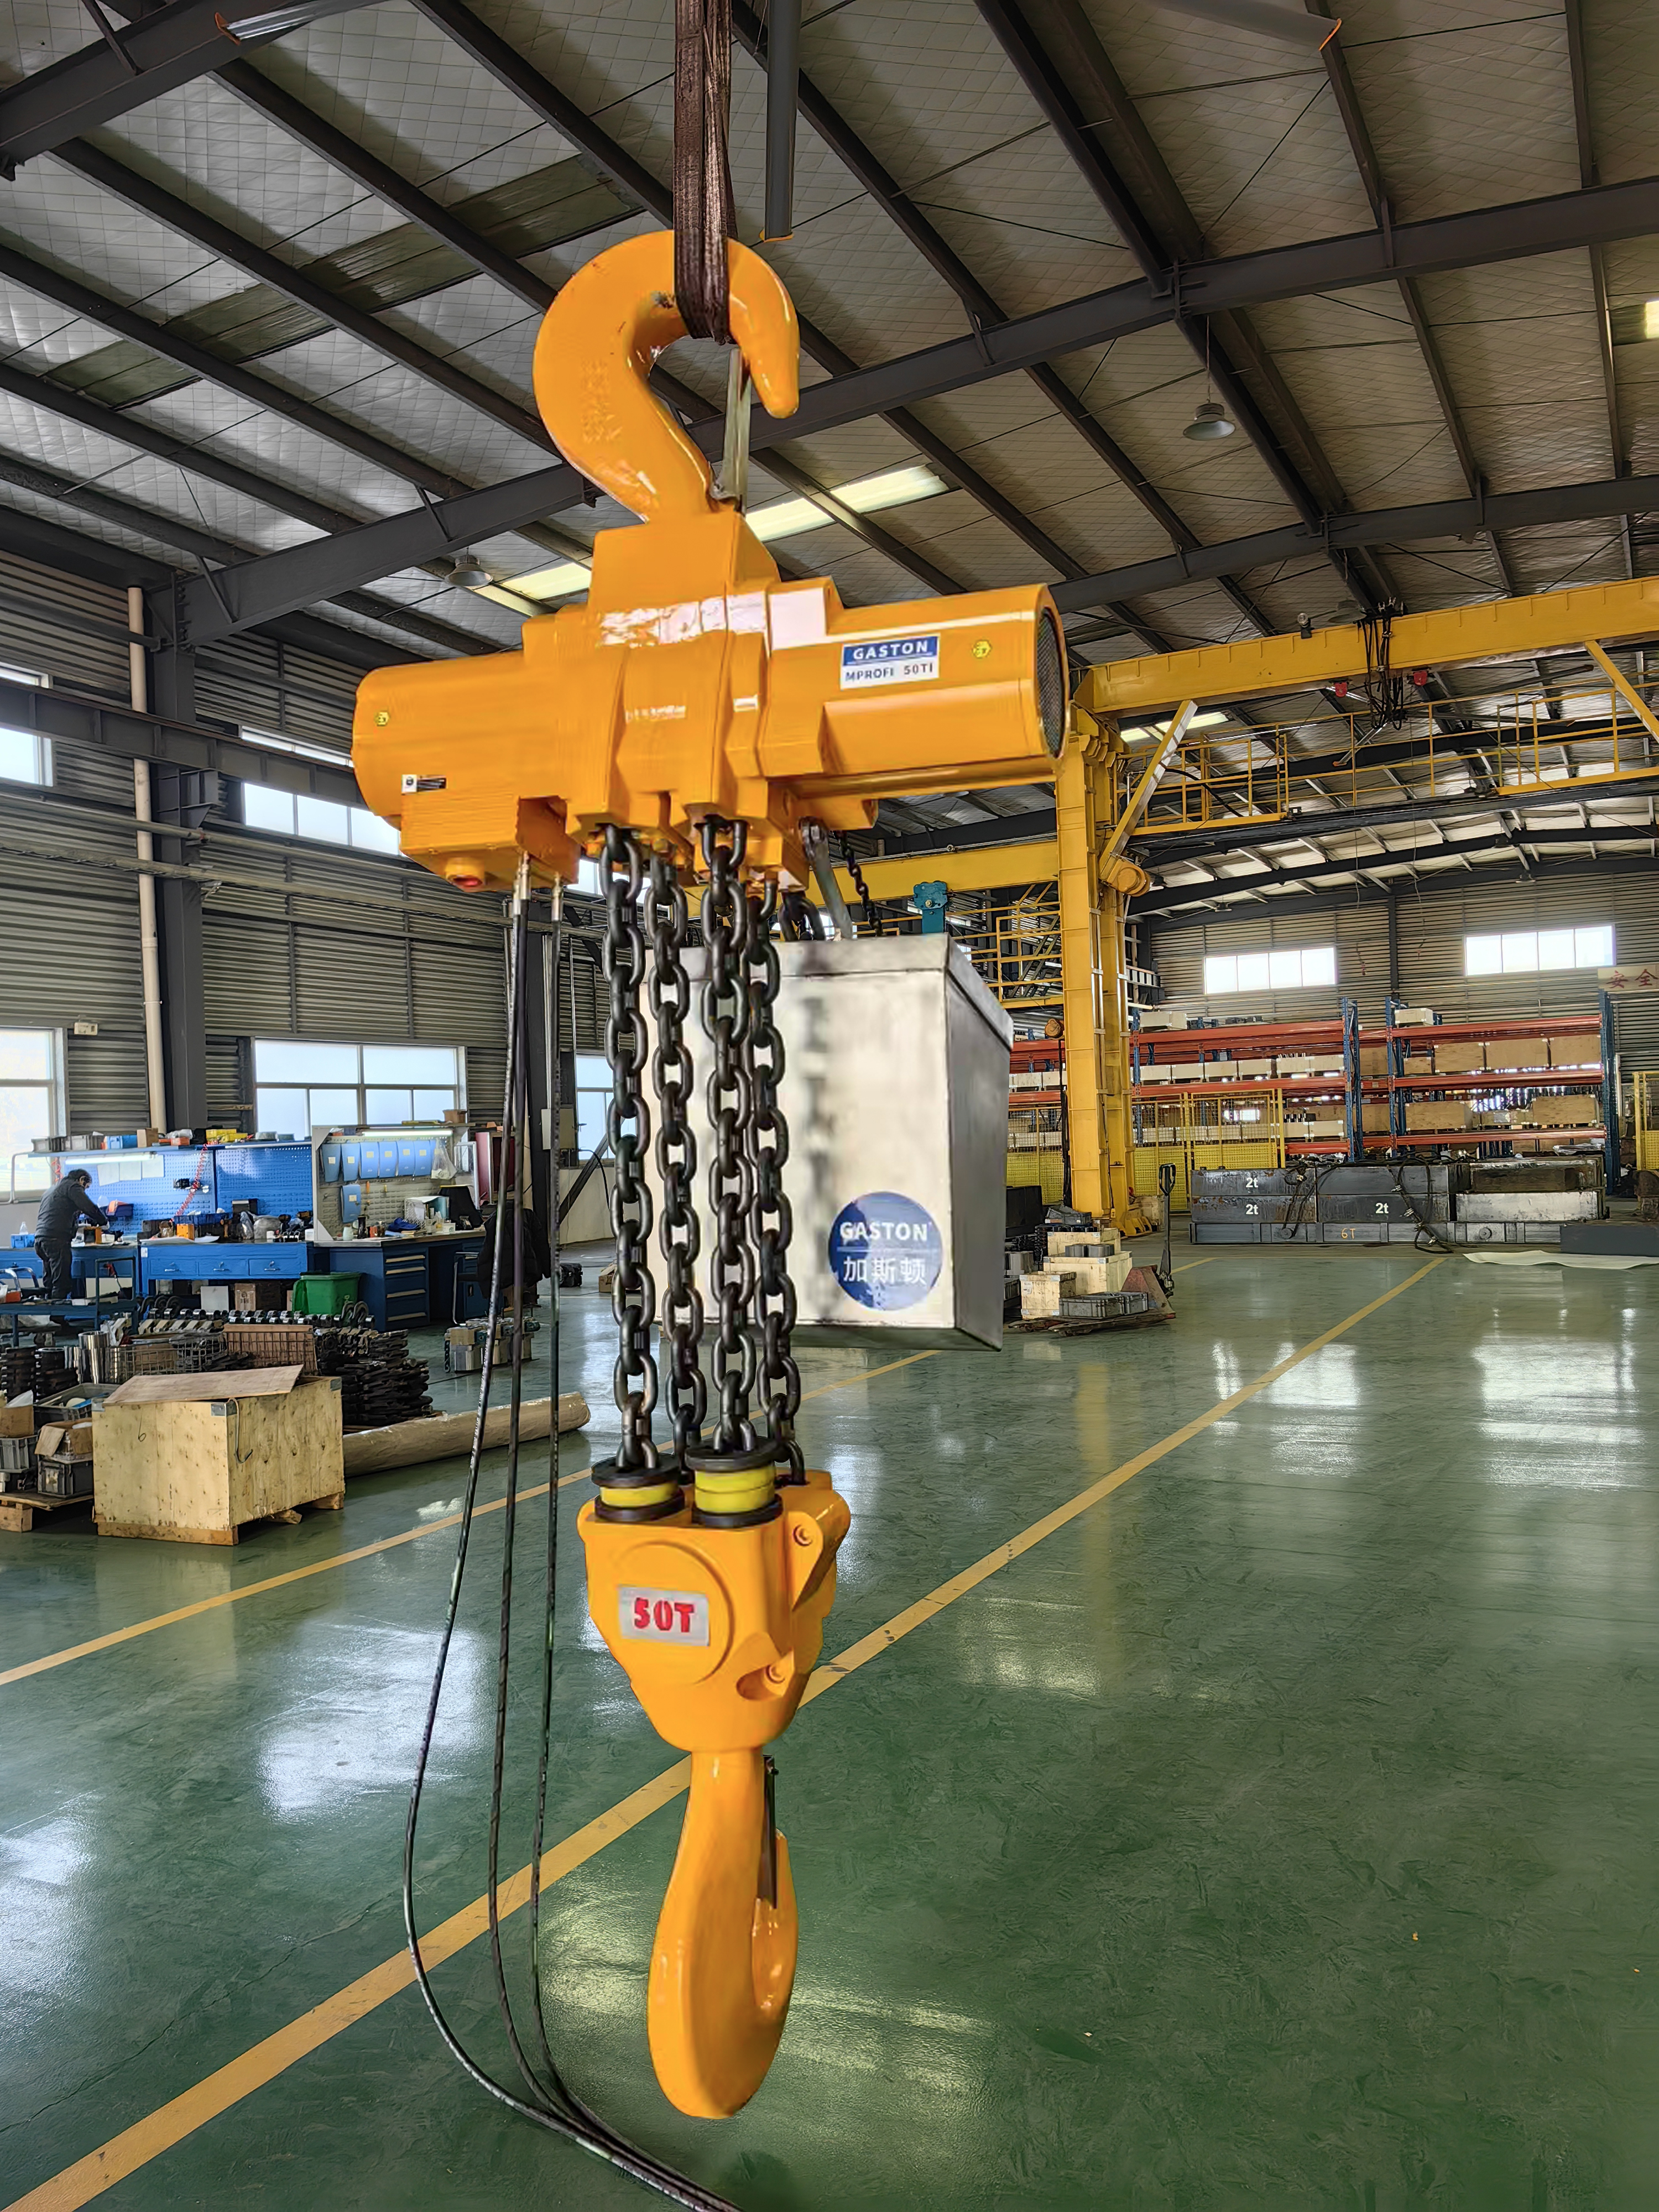
Przeprowadzaj rygorystyczne kontrole liny stalowej zgodnie ze standardami
Częstotliwość i protokół kontroli: wizualne przeglądy vs. metody nieniszczącej diagnostyki (NDT) zgodnie z normą ISO 4309
Elektryczny wciągarko-wciągar z liną stalową wymaga wielopoziomowego protokołu inspekcyjnego zgodnego z normą ISO 4309. Codzienne wizualne kontrole stanowią pierwszą linię obrony: operatorzy muszą sprawdzać całą długość liny przed każdą zmianą pracy w odpowiednim oświetleniu, skupiając się na punktach zamocowania, strefach kontaktu z bębnem i kołami linowymi oraz obszarach narażonych na gromadzenie się wilgoci. Choć metody wizualne są szybkie i nie wymagają dodatkowego sprzętu, nie pozwalają one wiarygodnie wykrywać przerw wewnętrznych przewodów ani rozkładu rdzenia. Do głębszej oceny stosuje się badania nieniszczące (NDT), w szczególności inspekcję elektromagnetyczną, która klasyfikuje wady jako utratę powierzchni metalowej (LMA) lub wady lokalne (LF). Norma ISO 4309 określa interwały inspekcyjne w zależności od klasy użytkowania, spektrum obciążeń oraz ekspozycji środowiskowej. W praktyce wiele jurysdykcji stosuje miesięczne wymagania OSHA oraz codzienne wskazówki wizualne zawarte w normie ASME B30.2; w warunkach intensywnego użytkowania lub korozji może być konieczne tygodniowe – a nawet codzienne – próbne badanie NDT. Kwalifikowany inspektor powinien udokumentować początkowy średnicę liny, długość skrętu liny oraz trendy występowania anomalii, aby identyfikować postępujące zużycie, a nie tylko izolowane wady.
Progi krytycznych wad: przerwane przewody, głębokość korozji i granice odkształcenia
ISO 4309 określa obowiązkowe progi odrzucania wszystkich lin w użytkowaniu. Przerwane żyłki ocenia się na długości jednego skrętu liny lub na pojedynczej żyłce: typowym widocznym limitem jest sześć przypadkowo rozłożonych przerwanych żyłek na długości jednego skrętu – lub trzy na jednej żyłce – choć dokładne wartości zależą od konstrukcji liny i klasy jej obciążenia. Korozyjne uszkodzenia stają się krytyczne, gdy wgłębienia lub osadzanie się warstwy powierzchniowej powodują zmniejszenie średnicy nominalnej o ≥7%, ponieważ degradacja rdzenia wewnętrzengo często przewyższa objawy widoczne na zewnątrz. Do ograniczeń związanych z odkształceniem należą: zagięcia, deformacje typu „ptasia klatka”, spłaszczenia oraz lokalne zmniejszenie średnicy o ponad 5–10% średnicy nominalnej. Pęknięcia ścinające, zmiany barwy spowodowane ciepłem lub uszkodzenia łukiem elektrycznym wymagają natychmiastowego wycofania liny z eksploatacji. Każdy defekt należy oceniać w odniesieniu do pierwotnej średnicy oraz dokumentować jego ewentualny rozwój w czasie. Istotne jest, że jednoczesne wystąpienie kilku defektów poniżej progów odrzucania w tym samym odcinku – np. dwóch przerwanych żyłek w połączeniu z umiarkowaną korozją – może łącznie przyspieszyć zużycie zmęczeniowe i spowodować spełnienie kryteriów odrzucania. Obsługujące liny osoby nie mogą nigdy przedłużać okresu ich użytkowania poza granice określone w normie ISO 4309, by spełnić wymagania produkcyjne.
Zastosuj precyzyjne smarowanie, aby maksymalizować trwałość linki dźwigu elektrycznego z linką stalową
Smarowanie przenikające kontra smarowanie powłokowe: wybór odpowiedniego składu w zależności od cykli obciążenia i środowiska
Dokładne smarowanie zaczyna się od dopasowania typu smaru do warunków eksploatacji. Smary przeznaczone do wnikania wykorzystują nośniki o niskiej lepkości, które przenikają do rdzenia linki i wewnętrznych strun, zmniejszając zużycie drgające (fretting) między drutami podczas gięcia nad kołami linowymi i bębnami. Smary powłokowe tworzą warstwę powierzchniową o wyższej lepkości, która uszczelnia przed wilgocią, brudem oraz rozpryskami chemicznymi — chroniąc zewnętrzne powierzchnie metalowe. W operacjach o dużej liczbie cykli z częstym gięciem dominuje zużycie wewnętrzne, dlatego smary przeznaczone do wnikania są niezbędne. W środowiskach o niskiej liczbie cykli, ale wysokiej agresywności korozyjnej, odporna warstwa powłokowa zapewnia lepszą ochronę. W przypadku ciężkich obciążeń i dużych liczby cykli podnoszenia zespoły konserwacyjne często najpierw stosują smar przeznaczony do wnikania, aby uzupełnić smar w rdzeniu, a następnie nakładają warstwę smaru powłokowego w celu ochrony przed czynnikami zewnętrznymi — tzw. dwuetapową metodę, której skuteczność potwierdzono szczególnie w warunkach pylistych, wilgotnych lub na zewnątrz budynków. Zastosowanie wyłącznie smaru powłokowego na linkach o dużym zakresie ruchu może prowadzić do niedosmarowania wewnętrznych strun i przyspieszenia zmęczenia materiału. Ostateczny wybór powinien uwzględniać zakres temperatur, stopień agresywności środowiska oraz specyfikację smaru zalecaną przez producenta urządzeń podnośnikowych.
Rzeczywisty wpływ: syntetyczna smarownica klasy EP wydłuża żywotność lin przez 42% w zastosowaniach o wysokim obciążeniu
Dane z terenu z 2023 r. pokazują, że przejście na syntetyczną smarownicę klasy EP (ekstremalnego ciśnienia) wydłuża żywotność lin stalowych o do 42% w operacjach podnoszenia o wysokim obciążeniu. Ten wzrost wynika ze stabilnej lepkości w szerokim zakresie temperatur, niższego tarcia między strunami oraz lepszej odporności na wypłukiwanie i utlenianie. Dodatki EP tworzą trwałą barierę chemiczną pod dużym obciążeniem, zmniejszając bezpośredni kontakt metal–metal i zapobiegając mikropittingowi – wczesnej postaci uszkodzeń prowadzących do przedwczesnego pękania drutów. W warunkach cyklicznego obciążenia przekłada się to na dłuższe odstępy między inspekcjami oraz mniejszą liczbę wymian. Dzienniki konserwacji z elektrycznych żurawi linowych o dużej liczbie cykli podnoszenia wskazują również na mniejsze rozpryskiwanie smaru i czystsze strefy pracy, co wspiera stałą retencję warstwy smarującej pomiędzy zaplanowanymi aplikacjami. Korzyści te są najbardziej widoczne w huty stali, portach oraz warsztatach produkcyjnych, gdzie żurawie pracują w wielu zmianach codziennie.
Wybierz optymalną konstrukcję linki stalowej do profilu obciążenia Twojego elektrycznego podnośnika linkowego
Dopasowanie kierunku skrętu linki, liczby pasm (np. 6×19 kontra 6×36) oraz typu rdzenia do zakresu obciążeń i częstotliwości cykli
Geometria liny musi odpowiadać rzeczywistemu profilowi obciążenia Twojego elektrycznego podnośnika linowego – nie ogólnemu numerowi katalogowemu. Lina 6×19 składa się z mniejszej liczby, ale grubszych drutów zewnętrznych, zapewniając wysoką odporność na ścieranie i zgniatanie – idealna do podnoszenia ciężkich ładunków przy niskiej liczbie cykli i ograniczonym wyginaniu na bębnie. Lina 6×36 ma więcej, ale cieńszych drutów zewnętrznych oraz większą elastyczność, lepiej wytrzymując wielokrotne wyginanie nad kołami linowymi i bębnami w zastosowaniach o dużej liczbie cykli. Rodzaj rdzenia dalej precyzyjnie określa właściwości: rdzenie włókniste zwiększają elastyczność, ale zmniejszają odporność na zgniatanie; niezależne rdzenie linowe (IWRC) zachowują stabilność przekroju poprzecznego przy wysokim ciśnieniu powierzchniowym i poprawiają trwałość zmęczeniową. Standardowe skręcenie zapewnia przewidywalne nawijanie w podnośnikach jednowarstwowych; skręcenie Lang jest odpowiednie dla systemów kierowanych i zapobiegających skręcaniu. Na przykład podnośnik wykonujący tysiące krótkich, powtarzalnych podnośników na jedną zmianę wymaga linu o wysokiej elastyczności typu 6×36 z rdzeniem IWRC – a nie sztywnego alternatywnego rozwiązania 6×19 z rdzeniem stalowym. Aby dopasować liczbę strun, skręcenie i rodzaj rdzenia do rzeczywistego widma obciążeń i częstotliwości cykli, stosuj normę ISO 4309:2017.
Zapewnienie zgodności systemu silnik–linka w celu zapobiegania przedwczesnemu zużyciu
Moment obrotowy, reakcja hamowania oraz geometria rowków na bębnie: zapobieganie skręcaniu linki i nasilaniu zmęczenia
Zgodność silnika z linką stanowi podstawę długotrwałej eksploatacji linki. Dostosowanie momentu obrotowego silnika do nominalnego obciążenia linki zapewnia stabilne przyspieszanie i hamowanie, minimalizując uderzeniowe obciążenia, które przyspieszają zużycie zmęczeniowe. W przypadku elektrycznych podnośników linowych nagłe lub nieodpowiednio dostosowane działanie hamulca może powodować skręcanie linki oraz lokalne naprężenia poszczególnych strun. Podobnie nieprawidłowa geometria rowków na bębnie – nieskorelowana z średnicą lub kierunkiem skrętu linki – prowadzi do niestabilnego nawijania, zwiększa tarcie boczne oraz przenosi moment obrotowy wzdłuż linki. Niekompatybilność tych elementów powoduje wzrost cyklicznego gięcia i skręcania, co nasila zużycie wibracyjne (fretting) oraz powstawanie przerwanych strun. Podczas uruchamiania oraz po każdej wymianie silnika, hamulca lub bębna należy zweryfikować ustawienia momentu obrotowego, charakterystykę rampy hamowania oraz wymiary rowków, aby chronić żywotność linki.
Często zadawane pytania (FAQ)
Dlaczego regularne inspekcje linki stalowej są ważne?
Regularne inspekcje pozwalają na wczesne wykrycie wad, takich jak pęknięcia przewodów wewnętrznych, korozja i odkształcenia, co zmniejsza ryzyko awarii sprzętu i zapewnia bezpieczeństwo podczas eksploatacji.
Jaka jest różnica między kontrolami wizualnymi a metodami badania nieniszczącego (NDT)?
Kontrole wizualne to szybkie, nie wymagające narzędzi inspekcje wykonywane codziennie, skupiające się na widocznych wadach, podczas gdy badania nieniszczące (NDT) wykorzystują zaawansowane narzędzia, takie jak inspekcja elektromagnetyczna, do wykrywania zużycia i uszkodzeń wewnętrznych.
Jakie są kryteria odrzucania lin stalowych zgodnie z normą ISO 4309?
Główne kryteria odrzucania obejmują sześć przypadkowo rozłożonych przerwanych przewodów w jednym skoku liny lub trzy w jednej strunie, zmniejszenie średnicy spowodowane korozją o ≥7% oraz odkształcenia, takie jak zagięcia lub „klatki ptasie”, przekraczające 5–10% średnicy nominalnej.
Jakiego rodzaju smar należy stosować w dźwigu linowym?
W przypadku operacji o wysokiej liczbie cykli należy stosować smary penetrujące, aby chronić przewody wewnętrzne, natomiast w środowiskach o niskiej liczbie cykli, ale wysokiej korozji – smary powłokowe, które zapobiegają przedostawaniu się czynników zewnętrznych.
Jak dopasować konstrukcję linki do wymagań mojego wciągarki?
Wybierz geometrię linki na podstawie profilu obciążenia. Dla niskocyklowych, ciężkich obciążeń z ograniczonym wyginaniem preferowane są linki 6×19. Dla wysokocyklowych zastosowań z częstym wyginaniem lepiej sprawdzają się linki 6×36 z rdzeniem stalowym (IWRC).
Dlaczego zgodność silnika z linką jest kluczowa?
Poprawny moment obrotowy silnika, odpowiedź hamulca oraz geometria rowków na bębnie zapewniają gładką pracę linki, zapobiegają skręcaniu, zmniejszają zmęczenie materiału i wydłużają czas eksploatacji linki.
Spis treści
- Przeprowadzaj rygorystyczne kontrole liny stalowej zgodnie ze standardami
- Zastosuj precyzyjne smarowanie, aby maksymalizować trwałość linki dźwigu elektrycznego z linką stalową
- Wybierz optymalną konstrukcję linki stalowej do profilu obciążenia Twojego elektrycznego podnośnika linkowego
- Zapewnienie zgodności systemu silnik–linka w celu zapobiegania przedwczesnemu zużyciu
-
Często zadawane pytania (FAQ)
- Dlaczego regularne inspekcje linki stalowej są ważne?
- Jaka jest różnica między kontrolami wizualnymi a metodami badania nieniszczącego (NDT)?
- Jakie są kryteria odrzucania lin stalowych zgodnie z normą ISO 4309?
- Jakiego rodzaju smar należy stosować w dźwigu linowym?
- Jak dopasować konstrukcję linki do wymagań mojego wciągarki?
- Dlaczego zgodność silnika z linką jest kluczowa?