
 EN
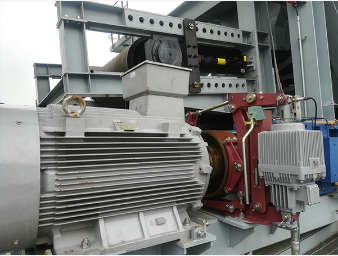
Էքսկավատորի հիդրավլիկ վինչի մոնտաժը. կառուցվածքային ամրություն և համատեղելիություն
Շրջանակի համատեղելիություն և բեռի ճանապարհի վերլուծություն
Հիդրավլիկ վինչի մոնտաժը հորենտացիայի համար սկսվում է շրջանակի համատեղելիության ստուգմամբ՝ հատկապես վինչի համապատասխանեցումը հորենտացիայի դասի, բումի երկրաչափության և միացման միջերեսի հետ: Շրջանակը պետք է ձգող ուժերը ուղղակիորեն ուղղի մեքենայի հիմնական կառուցվածքային մասերով, այլ ոչ թե երկրորդային բաղադրիչներով, ինչպես օրինակ՝ բարակ կողային սալիկները կամ որակավորված չլինելու պատճառով անվստահելի կապակցումները: Բեռի ճանապարհի մանրամասն վերլուծությունը հաշվի է առնում լարման ուղղությունը, թմբուկի թեքության անկյունը և լարման ուղղորդման սարքի տեղադրումը՝ կողային բեռնվածքի և պտտման լարվածության նվազեցման համար: Կարևորագույն նախագծային գործոններն են հիմքի սալի հաստությունը (միջին չափսի մեքենաների համար նվազագույնը՝ 1¼ դյույմ), պտուտակների դասը (10.9 կամ բարձր) և լրիվ ներթափանցման կապակցման հասանելիությունը: Նույնիսկ փոքր չհամապատասխանությունը կարող է հանգեցնել անհավասարաչափ լարման, թմբուկի եզրերի արագ մաշվելու և ամրակներում ճաքերի առաջացման: Ապահովել ամրացման սարքի անարգել շարժումը բումի ամբողջ շարժման ընթացքում և կցվածքների շարժման ժամանակ՝ միջամտությունը վտանգում է ինչպես անվտանգությունը, այնպես էլ ֆունկցիոնալությունը: Լավ նախագծված ամրացումը ստատիկ և դինամիկ բեռնվածքները հավասարաչափ է բաշխում կառուցվածքի վրա՝ պահպանելով ինչպես վինչի ամրությունը, այնպես էլ հորենտացիայի երկարատև աշխատանքը:
Բռնակի դիրքավորում, սեղմման բոլտերի ամրացման մոմենտի սահմանապակումներ և ամրացման լավագույն պրակտիկաներ
Բռնակի դիրքավորումը պետք է ապահովի լարի մուտքը թմբուկի մեջ արտադրողի խորհուրդ տված ճկվածության անկյան սահմաններում՝ սովորաբար 1,5°–2,5°, որպեսզի կանխվի կենտրոնից դուրս տեղադրումը, վաղաժամկետ մաշվածությունը և ձգողականության նվազումը: Դիրքավորումից հետո ամրացրեք բոլոր մուտքային բոլտերը վինչի արտադրողի կողմից նշված մոմենտով՝ օգտագործելով կալիբրված մոմենտային ստվերաչափ: Օգտագործեք բարձր ամրության բոլտեր (10,9 կամ 12,9 դաս) և կարծրացված սայլակներ՝ թափահարումների պատճառով ամրացման թույլատրելի նվազեցման դեմ դիմացողություն ապահովելու համար: Երբ ավելացված կոշտություն է անհրաժեշտ, կարող են ավելացվել կառուցվածքային ամրացման տարրեր (գուսետներ կամ ամրացման սալիկներ) թևի կամ արագ միացման միացման մեջ՝ սակայն միայն հիդրավլիկ մայրուղիներից, սենսորներից և շարժվող մասերից անհրաժեշտ տարածությունը հաստատելուց հետո: Առաջին 2–4 ժամվա շահագործումից հետո կրկին ամրացրեք բոլոր ամրացնող մասերը, այնուհետև մոմենտի ստուգումը ներառեք ամենօրյա նախնական ստուգման մեջ: Համատեղված դիրքավորումը և ամրացումը ուղղակիորեն երկարացնում են թմբուկի սայլակների ծառայության ժամկետը և կանխում են բռնակի դեֆորմացիան ցիկլային բեռնվածքի տակ:
Էքսկավատորի հիդրավլիկ վինչի միացումը: Շլանգեր, արմատուրներ և համակարգի համատեղելիություն
Շլանգի չափավորում, ներառակի համատեղելիություն և ISO/JIC արմատուրների ստանդարտներ
Շլանգի չափսը պետք է համապատասխանի ինչպես էքսկավատորի օժանդակ հիդրավլիկ հոսքի արագությանը, այնպես էլ վինչի շարժիչի մուտքի պահանջներին: Չափից փոքր շլանգները հեղուկի արագությունը բարձրացնում են առաջարկվող 15–20 ոտն/վրկ-ից վեր, ինչը հանգեցնում է ճնշման անկման, տաքացման և սեալների վաղաժամկետ մաշվելու: Միջին տարածքի էքսկավատորների (20–30 տոննա) դեպքում շլանգի ներսի տրամագիծը սովորաբար տատանվում է ½"-ից մինչև 1", և այն ճշգրիտ համապատասխանում է շարժիչի պորտի չափսին և հոսքի պահանջին: Վինչի վալվի բլոկի և մեքենայի օժանդակ շղթայի միջև պորտերի համատեղելիությունը անվարանելի է՝ շատ վինչի շարժիչներ պահանջում են առանձին դեպի տարածք դատարկման գիծ, որպեսզի խուսափեն ավելցուկային հետընթաց ճնշումից առաջացած սեալների անհաջողությունից: Օգտագործեք բացառապես ISO 6149 կամ JIC 37° թեքված միացման մասեր՝ դրանց ստանդարտացված ամրացման երկրաչափությունը և պտտման մոմենտի սահմանափակումները ապահովում են հուսալի, առանց արտահոսման միացումներ: Վերադարձի գծերը պետք է տեղադրվեն այնպես, որ հետընթաց ճնշումը մնա 300 PSI-ից ցածր՝ այդ սահմանի գերազանցումը կախում է արգելակի ազատումը և արագացնում է հեղուկի օքսիդացումը: Ամրացրեք բոլոր միացման մասերը ճշգրիտ պտտման մոմենտով և երբեք չխառնեք մետրիկ և ամերիկյան սայլավորումները, քանի որ սայլավորման սխալները մնում են դաշտում առաջացող արտահոսումների և անվտանգության վտանգների առաջատար պատճառները:
Վարձակի տեղաշարժի համապատասխանեցումը էքսկավատորի հիդրավլիկ ելքին (օրինակ՝ 40–60 ԳՊՄ @ 3.000 PSI)
Օպտիմալ կատարումը կախված է վարձակի շարժիչի տեղաշարժի համապատասխանեցման էքսկավատորի հասանելի հոսքի և ճնշմանը: 20 տոննայանոց դասի մեքենաները սովորաբար տրամադրում են 40–60 ԳՊՄ 3.000 PSI ճնշման տակ՝ այդ արժեքները որոշում են վարձակի պտտման մոմենտը և լարի արագությունը: Ավելի մեծ տեղաշարժ ունեցող վարձակները առաջացնում են դանդաղ արձագանք և անբավարար պտտման մոմենտ, իսկ փոքր տեղաշարժ ունեցող մեկուսացված միավորները վտանգի են ենթարագեցնում արագացման ավելցուկի, կավիտացիայի և ջերմային վերբեռնվածության առաջացմանը: Անհրաժեշտ պտտման մոմենտը հաշվարկելու համար օգտագործեք հետևյալ բանաձևը.
Պտտման մոմենտ (ֆուտ-ֆունտ) = (Ճնշում × Տեղաշարժ) / (2π)
Այնուհետև փոխակերպել գծային ձգումի միջոցով թմբուկի շառավղով: Օրինակ՝ 2,5 խորանարդ դյույմ/պտույտ հզորությամբ շարժիչը, որը աշխատում է 3000 PSI ճնշման տակ, առաջացնում է մոտավորապես 1190 ֆուտ-ֆունտ պտտման մոմենտ՝ որը համապատասխանում է մոտավորապես 20000 ֆունտ գծային ձգման 6 դյույմանոց թմբուկի շառավղի դեպքում: Վինչի անվտանգության արտանետման կարգավորման սարքի սահմանային ճնշումը նույնպես պետք է համապատասխանի մաքսիմալ ճնշմանը հորատային մեքենայի հիդրավլիկ համակարգում՝ խուսափելու համար ավելցուկային շրջանցումից և էներգիայի կորստից: Դաշտային տվյալները հաստատում են, որ ճիշտ չափսերով ընտրված սարքերը ձգման արդյունավետությունը բարելավում են առնվազն 25%-ով՝ համեմատած չհամապատասխանող այլընտրանքների հետ, ինչը նվազեցնում է վառելիքի ծախսը և երկարացնում բաղադրիչների աշխատանքային ժամանակը:
Հիդրավլիկ վինչի անվտանգ շահագործումը հորատային մեքենայի համար. արգելակման կառավարում և բեռնվածության կառավարում
Անվտանգ շահագործումը կախված է երկու փոխկախված համակարգերից՝ անվտանգ արգելակման վերահսկումից և կարգավորված բեռնաթափման վերահսկումից: Շատ հիդրավլիկ վինչներ օգտագործում են սայլակի վրա ազդող, հիդրավլիկ ճանապարհով ազատվող արգելակ՝ ճնշման կորստի դեպքում ավտոմատ կերպով աշխատարկվելով և բեռները պահելով օպերատորի միջամտության առանց: Վերահսկվող իջեցման համար անհրաժեշտ է ճիշտ չափսի հակահավասարակշռող արժեքի բլոկ, որը կանխում է անվերահսկելի իջեցումը և կլանում հարվածային ուժերը. դաշտային փորձարկումները ցույց են տալիս, որ այդպիսի արժեքները նվազեցնում են հարվածային ուժերի գագաթնակետային արժեքները մինչև 40%:
Հիմնական շահագործման անվտանգության ապահովման միջոցներն են.
- Արգելակի ազատման ճնշման ստուգումը՝ համապատասխանեցնելով քարտուղարի օժանդակ ելքին. համապատասխանության բացակայությունը կարող է առաջացնել արգելակի աշխատարկման արգելակում կամ տաքացում:
- Բեռնապահման արժեքի բլոկի օգտագործումը՝ վերադարձի գծի հակաճնշման կարգավորման և հարթ, կանխատեսելի շարժման ապահովման համար: Ավելի քան 300 PSI հակաճնշումը կարող է խոչընդոտել արգելակի լրիվ ազատումը, ինչը հանգեցնում է թարթող սկսման և մաշվածության աճի:
- Ըստ նշված ձգման սահմանային արժեքների խիստ կատարում: Վերաբեռնման դեպքում կարող է տեղի ունենալ կառուցվածքային վթարում, արգելակների սահում և անդարձելի վնասվածք թմբուկի կամ լարի վրա՝ արգելակը պետք է պահի ամբողջ բեռը՝ առանց չափելի սահմանային շարժման։
- Օպերացիայից առաջ կատարվող ստուգումներ. ստուգել լարի մետաղալարը կոտրված թելերի կամ կոռոզիայի առկայության վերաբերյալ, համոզվել, որ թմբուկի գծագրումը համաչափ է և առանց սուր եզրերի, ինչպես նաև ստուգել, որ լարի ուղղորդիչը ճիշտ է ուղղում լարը՝ առանց կողային բեռնվածքի։
- Ավտոմատ ավարտի և էլեկտրոնային վերաբեռնման պաշտպանության միացում. այս շղթաները անմիջապես կտրում են հիդրավլիկ հոսքը, եթե բեռը գերազանցում է նախնական սահմանված սահմանային արժեքները։
Լիֆթինգ սարքավորումների ինժեներների ասոցիացիայի (LEEA) տվյալներով՝ 2022 թվականին թարթիչների հետ կապված վթարումների 27%-ը պայմանավորված էր արգելակման համակարգի վթարմամբ: Օպերատորները պետք է ամենօրյա աշխատանքից առաջ ստուգեն արգելակը առանց բեռի վիճակում. կենտրոնացնել կառավարման կլապանը և համոզվել, որ թմբուկը անմիջապես և առանց ձայնի կանգնում է: Այս գործողությունների համապահումը երկարացնում է սարքավորման ծառայության ժամկետը և ապահովում համակարգի հուսալիությունը։
Հիդրավլիկ վինչի սպասարկումը քարտուղարի համար. զննում, մաքրում և հեղուկի խնամք
Լարի մաշվածություն, բարձրացման գլանի գծագրում, ստատիկ լարվածության ամբողջականություն և աղտոտվածության ստուգում
Օրական լարի ստուգումը պարտադիր է: Ստուգեք լարի ամբողջ երկարությունը կոտրված մետաղալարերի, ծալվածքների, կոռոզիայի կամ տրամագծի 3%-ից ավելի նվազման համար՝ սա ճշգրիտ ցուցանիշ է մաշվածության և մոտալուտ ձախողման մասին: Բարելի փոսերը պետք է մնան համաչափ՝ անհամաչափ մաշվածությունը նպաստում է լարի ձևաբազմացմանը, բեռնված վիճակում կապվելուն և արագացված մաշվածությանը: Յուրաքանչյուր օպերացիայից հետո հարթեք բոլոր եզրային մետաղային առանցքները կամ սուր եզրերը: Շարժաբանակի և շարժիչի միացման տեղերում ստուգեք լեզվակները ճաքերի, դուրս մղման կամ հեղուկի արտահոսման համար՝ խոնավության ներթափանցումը վնասում է յուղային համակարգը և նպաստում ներքին կոռոզիայի առաջացմանը: Ինչպես նշում է SKF-ը, նույնիսկ հետքային ջրի առկայությունը նվազեցնում է յուղի բեռնվածության կրման կարողությունը 30%-ով: Ամսական հեղուկի նմուշառում կատարեք մասնիկների քանակի, ջրի պարունակության (<0.1%) և օքսիդացման վիճակի համար՝ օգտագործելով փոքր հատվածի փորձարկում կամ հարմարեցված վերլուծատոր: Համակարգի մաքրության ապահովումը կանխում է աբրազիվ մաշվածությունը սարքավորումներում, պոմպերում և սերվո կառավարման համակարգերում՝ սա հաճախ անհայտ ճնշման կորստի կամ անկանոն արձագանքի արմատային պատճառն է:
Հիդրավլիկ ֆիլտրի փոխարինում, հեղուկի վերլուծություն և հերմետիկության ստուգում
Փոխարինեք հիդրավլիկ ֆիլտրերը յուրաքանչյուր 500 շահագործման ժամը կամ ավելի վաղ՝ փոշոտ, բարձր աղտոտվածության պայմաններում՝ օգտագործելով միայն արտադրողի կողմից սահմանված տարրեր՝ β գնահատականով ≥200: Հեղուկի վերլուծությունը տալիս է վաղ զգուշացում ներքին մաշվածության մասին. հետևեք երկաթի և պղնձի մակարդակներին՝ ատամնավոր փոխանցման և սայլակների մաշվածության համար, և միջամտեք, երբ թթվային թիվը գերազանցում է 2,0 մգ KOH/գ-ը, ինչը նշանակում է հեղուկի առաջացած քայքայումը (Eaton, 2023): հոսքի ախտորոշումը պահանջում է մեթոդական կատարում. սկզբում տեսողական ստուգեք բոլոր միացման մասերը, մալուխները և շարժիչի ձողերը խոնավության կամ մնացորդների համար. այնուհետև կատարեք ճնշման նվազման փորձարկում՝ հայտնաբերելու սարքավորումներում կամ շարժիչի կարապաններում ներքին շրջանցումը: Նույնիսկ փոքր արտաքին հոսքը՝ մեկ կաթիլ վայրկյանում, տարեկան կորցնում է 300 լիտրից ավելի հեղուկ և կարող է նվազեցնել համակարգի ճնշումը մինչև 15 %, ինչը ուղղակիորեն նվազեցնում է քաշման հզորությունը: Հոսքերը վերացրեք անմիջապես՝ ոչ միայն էներգախնայողության, այլև օդի ներմուծման կանխարգելման համար, որը արագացնում է օքսիդացումը և առաջացնում է անկանոն սարքավորումների աշխատանք:
Հաճախադեպ տրվող հարցեր
Q1. Ինչ գործոնների վրա պետք է հիմնվեմ՝ հիդրավլիկ վինչը մոնտաժավորելու համար էքսկավատորի վրա։
A1. Հիմնական գործոններն են՝ շրջանակի համատեղելիության ապահովումը էքսկավատորի դասի հետ, ճնշման ճանապարհի ճիշտ վերլուծությունը՝ լարվածությունը նվազագույնի հասցնելու համար, հարթակի ճշգրտության պահպանումը և ստանդարտներին համապատասխան բոլտերի ու կառուցվածքների ընտրությունը։
Q2. Ինչպես եմ ապահովում հիդրավլիկ ձողի և միացման մասերի ճիշտ միացումը։
A2. Ապահովեք, որ ձողի չափսը համապատասխանի հիդրավլիկ հոսքի արագության պահանջներին, պահպանեք միացման մասերի համատեղելիությունը և օգտագործեք ISO կամ JIC միացման մասեր՝ արտահոսքից ազատ միացումներ ստանալու համար։
Q3. Ինչպես կարող եմ ապահովել հիդրավլիկ վինչի անվտանգ շահագործումը։
A3. Հետևեք անվտանգության ստանդարտ պրոտոկոլներին՝ այդ թվում անվտանգության բրեյքի համակարգի օգտագործումը, բրեյքի ազատման ճնշման վերահսկումը, լարման սահմանափակումների կատարումը և շահագործման նախապես կատարվող ստուգումները։
Q4. Ինչ հաճախականությամբ պետք է փոխել հիդրավլիկ ֆիլտրները։
A4. Հիդրավլիկ ֆիլտրները սովորաբար պետք է փոխել ամեն 500 շահագործման ժամը կամ ավելի վաղ՝ փոշոտ միջավայրում աշխատելիս։
Q5. Ի՞նչ սպասարկման քայլեր են կրիտիկական հիդրավլիկ վինչի ծառայության ժամանակի երկարացման համար։
A5. Պարբերաբար ստուգել լարի մետաղալարը, պահպանել թմբուկի փոսերը, ստուգել սեղմանիկները, վերցնել հեղուկի նմուշներ, ինչպես նաև վերացնել հեղուկի արտահոսումներն ու աղտոտիչները՝ երկար ծառայության ժամանակի և հուսալիության համար անհրաժեշտ են։
Բովանդակության ցուցակ
- Էքսկավատորի հիդրավլիկ վինչի մոնտաժը. կառուցվածքային ամրություն և համատեղելիություն
- Էքսկավատորի հիդրավլիկ վինչի միացումը: Շլանգեր, արմատուրներ և համակարգի համատեղելիություն
- Հիդրավլիկ վինչի անվտանգ շահագործումը հորատային մեքենայի համար. արգելակման կառավարում և բեռնվածության կառավարում
- Հիդրավլիկ վինչի սպասարկումը քարտուղարի համար. զննում, մաքրում և հեղուկի խնամք
- Հաճախադեպ տրվող հարցեր