
 EN
Сплави високоміцної сталі: основа конструкційної цілісності мобільних кранів
ASTM A572 клас 50 та S690QL: межа текучості, стійкість до втоми та несуча здатність
Сплави високоміцної сталі безпосередньо визначають вантажопідйомність та безпечний термін експлуатації мобільного крана. Два класи ілюструють спектр варіантів: ASTM A572 клас 50 та загартована й відпущена сталь S690QL (EN 10025‑6). У наведеній нижче таблиці порівняно їхні ключові властивості та типові сфери застосування.
| Марка сталі | Мінімальна границя текучості (МПа) | Типове застосування в мобільних кранах |
|---|---|---|
| ASTM A572 Grade 50 | 345 | Ходова частина, опори-витягачі, стріли середнього навантаження |
| S690ql | 690 | Телескопічні стріли, секції фермової мачти, поворотні платформи високої вантажопідйомності |
ASTM A572 Grade 50 забезпечує надійну структурну цілісність та економічне виготовлення — що робить його ідеальним для рам, опорних стріл та стріл у застосуваннях середнього класу. Межа текучості сталі S690QL становить 690 МПа, що дозволяє створювати легші та довші стріли без зниження вантажопідйомності, покращуючи динамічну реакцію й паливну ефективність. Її мікроструктура з дрібними зернами також забезпечує вищу стійкість до втоми — критичну перевагу для компонентів, які зазнають мільйонів циклів навантаження. Підбираючи марку сталі відповідно до очікуваного спектру напружень, виробники уникують як надмірного проектування, так і передчасних втомних руйнувань, забезпечуючи десятиліття безпечного функціонування.
Обмеження зварювання та оптимізоване термічне оброблення після зварювання для виготовлення мобільних кранів
Висока міцність сталі S690QL супроводжується складнощами зварювання: її еквівалент вуглецю (CEV) у діапазоні 0,47–0,52 підвищує схильність до водневого холодного тріщинування. Успішне виготовлення вимагає попереднього нагріву до 150–200 °C, застосування низьководневих зварювальних матеріалів та суворого контролю температури між проходами, щоб запобігти утворенню крихкої мартенситної структури в зоні термічного впливу.
Післязварювальна термічна обробка (PWHT) є обов’язковою для зняття залишкових напружень, що виникають при багатопрохідному зварюванні, — але її параметри мають бути ретельно відкалібровані. Для сталі S690QL температура зняття напружень має залишатися нижче 580 °C, щоб уникнути надмірного відпуску й втрати міцності. На практиці виробники кранів часто застосовують локальні нагрівальні покривала або вібраційне зняття напружень, щоб цільово впливати на критичні зварні з’єднання без порушення властивостей основного металу. Така точність зберігає ударну в’язкість, мінімізує деформації й забезпечує відповідність характеристик втомної міцності вимогам розрахункового строку служби.
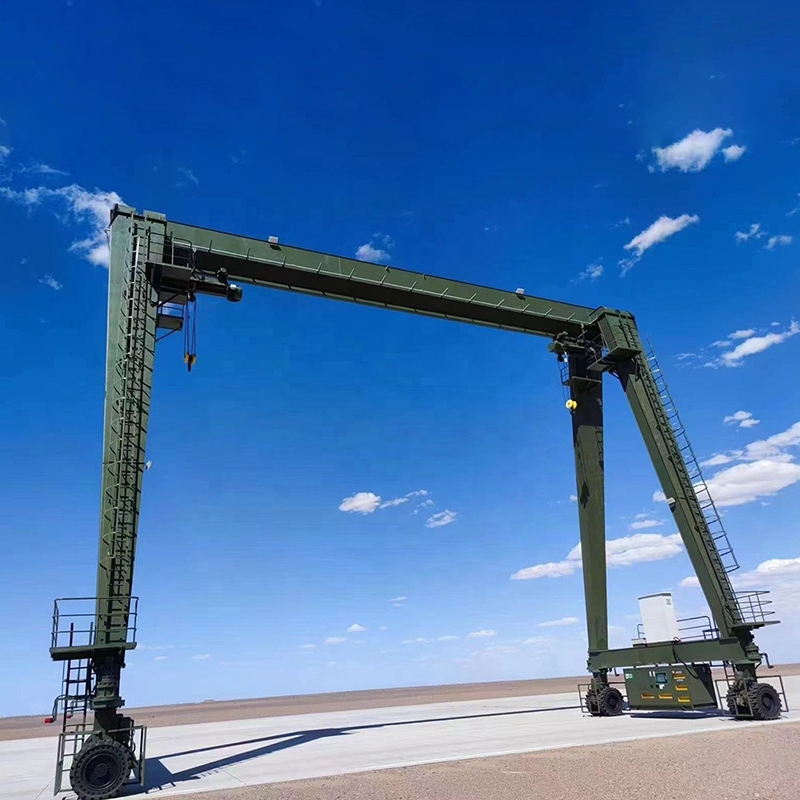
Стратегії захисту від корозії для забезпечення тривалого терміну служби мобільних кранів у агресивних середовищах
Термічне напилення цинку та алюмінію порівняно з багатошаровими епоксидно-поліуретановими покриттями: компроміси між довговічністю та обслуговуванням
Покриття з цинку та алюмінію (ZnAl), нанесені методом термічного напилення, і багатошарові епоксидно-поліуретанові системи — це дві різні стратегії захисту сталевих конструкцій мобільних кранів від корозії. Покриття ZnAl забезпечують жертвенний катодний захист: навіть у разі подряпин або сколів вони продовжують захищати основну сталь, затримуючи поширення іржі на десятиліття. Натомість епоксидно-поліуретанові системи ґрунтуються на бар’єрному захисті — вони використовують епоксидний грунт із цинковим фосфатом та алифатичний поліуретановий верхній шар для стійкості до кислотних дощів, солі та хімічних впливів.
Незалежні випробування показують, що правильно нанесені покриття ZnAl можуть забезпечити понад 20 років експлуатації без обслуговування у помірних морських середовищах, тоді як трьохшарові епоксидно-поліуретанові системи зазвичай потребують повторного нанесення через 12–15 років. Однак для ZnAl потрібні поверхні, підготовлені струменевим дробленням, і спеціалізоване обладнання, що збільшує початкову вартість на 25–35 % порівняно з фарбами, нанесеними мокрим способом. У зонах інтенсивного зносу, наприклад, на стрілах і коробках виносних опор, вища стійкість ZnAl до ударних навантажень часто знижує загальну вартість володіння; епоксидно-поліуретанові системи залишаються більш практичним вибором для орендних парків завдяки простоті локального ремонту на місці. Вибір залежить від аналізу вартості життєвого циклу та допустимого рівня простоїв у роботі.
Реальні дані про стійкість до корозії класу C5-I у морських умовах із застосування мобільних кранів на шельфі
У середовищах ISO 12944 C5-I (дуже високий промисловий/морський рівень корозії), наприклад, на морських платформах Північного моря, тривалі спостереження підтверджують доведену на практиці стійкість покриття ZnAl. Підставки-адаптери та поворотні кільця з покриттям ZnAl не потребували значного ремонту протягом 19 років, а середні втрати маси цинку становили лише 4,2 мкм/рік. Для порівняння, епоксидно-поліуретанові системи на кабінах кранів почали пухиритися вже через 11 років, особливо в місцях болтових перекривних з’єднань, де відбувався проникнення вологи. Дуплексні системи — ZnAl, нанесений методом напилення й герметизований тонким епоксидним проміжним шаром — забезпечили підтверджену стійкість понад 25 років, оскільки герметик зменшував витікання цинку, зберігаючи при цьому гальванічну дію. Ці результати спонукали багатьох власників активів вимагати застосування покриттів ZnAl або дуплексних покриттів для конструктивних елементів над палубою, готових інвестувати більше спочатку, щоб уникнути дорогостоящого повторного піскострумування або зниження навантажувальної здатності кранів у процесі експлуатації.
Конструювання з’єднань, критичних для втоми: забезпечення надійності на високонавантажених інтерфейсах у мобільних кранах
З’єднання з болтами порівняно з зварними з’єднаннями, що сприймають згинальні моменти, на межі поворотної платформи й щогли
Межа поворотної платформи й щогли піддається сильним змінним згинальним моментам під час підйому й повороту — тому ця зона є однією з найбільш критичних щодо втоми на самохідному крані. Зварні з’єднання, що сприймають згинальні моменти, забезпечують високу жорсткість і безперервну передачу навантаження, що зменшує прогин під дією максимальних навантажень. Однак зона, вплинута теплом під час зварювання, може стати місцем виникнення тріщин, а ремонт у польових умовах є перервним і технічно складним.
З'єднання високоміцних болтів з силовим тертям, навпаки, забезпечують передбачувану поведінку при втомі завдяки контрольованому опору ковзанню. Вони переривають шляхи розповсюдження тріщин на кожному межовому шарі плит і дозволяють простий візуальний огляд на наявність фретингу або послаблення болтів. Їх трохи нижша жорсткість може виступати як механічна запобіжна вставка, обмежуючи поширення пошкоджень. У поєднанні з оптимізованим термічним обробленням після зварювання (PWHT) для зварних аналогів або з точними протоколами натягнення для болтових з'єднань обидва підходи забезпечують термін служби понад 2 мільйони циклів навантаження за умов випробувань зі змінною амплітудою.
Легкі композитні матеріали в ненавантажених рухомих елементах кранів
Кабіни та обтічні кришки противаги з вуглецевого волокна (CFRP): зменшення маси, гасіння вібрацій та вплив на загальні експлуатаційні витрати
Композитні матеріали на основі вуглецевого волокна (CFRP) усе частіше застосовуються для ненавантажених рухомих компонентів кранів — зокрема, кабін операторів та обгорток противаг. Хоча ці деталі не входять до основного силового контуру, вони значно виграють від надзвичайного співвідношення міцності до маси CFRP: зменшення маси до 40 % порівняно зі сталлю полегшує логістику перевезень, покращує динамічні характеристики транспортного засобу та загальну стійкість крана.
CFRP також забезпечує природне гасіння вібрацій — це зменшує рівень шуму, знижує стомлення оператора під час тривалих підйомів і пригнічує високочастотні резонанси, що прискорюють знос суміжних сталевих з’єднань. Хоча вартість матеріалу залишається високою, економія протягом усього терміну експлуатації завдяки стійкості до корозії, зниженню споживання палива та мінімальним витратам на технічне обслуговування часто компенсує початкову надплату. Як довговічне й маловитратне рішення, CFRP суттєво сприяє подовженню терміну служби та зниженню загальної вартості володіння.
Часті запитання
Яка головна перевага сталі S690QL порівняно зі сталлю ASTM A572 класу 50?
Сталь S690QL має значно вищу межу текучості — 690 МПа порівняно з 345 МПа для сталі ASTM A572 класу 50. Це дозволяє створювати легші та довші стріли кранів без зниження вантажопідйомності чи структурної цілісності.
Які виклики пов’язані зі зварюванням сталі S690QL?
Для зварювання сталі S690QL необхідне ретельне підігрівання, використання низьководневих зварювальних матеріалів та контроль температури між проходами, щоб запобігти холодним тріщинам, спричиненим воднем. Термічну обробку після зварювання (ТОПЗ) слід точно контролювати при температурі нижче 580 °C, щоб зберегти міцність сталі.
Чому для захисту від корозії використовують термічне напилення цинк-алюмінієвих (ZnAl) покриттів?
Термічне напилення ZnAl забезпечує жертвенний катодний захист, що гарантує тривалу довговічність навіть у разі подряпин на покритті. У важких морських умовах воно перевершує епоксидно-поліуретанові покриття, але вимагає спеціалізованого нанесення.
Яка перевага використання композитів на основі вуглецевого волокна (CFRP) у компонентах мобільних кранів?
CFRP пропонує легку альтернативу сталі, що поліпшує логістику транспортування, динаміку транспортних засобів та зменшує вібрації й витрати на технічне обслуговування. Це робить CFRP ідеальним матеріалом для ненавантажених компонентів, наприклад, кабін і кожухів противаг.
Яке значення має проектування з’єднань, критичних за втомою, у мобільних кранах?
З’єднання, критичні за втомою, наприклад, інтерфейс поворотної платформи й мачти, піддаються сильним навантаженням. Правильне проектування з використанням болтових або зварних моментних з’єднань забезпечує надійність протягом мільйонів циклів навантаження й запобігає передчасним відмовам.
Зміст
- Сплави високоміцної сталі: основа конструкційної цілісності мобільних кранів
- Стратегії захисту від корозії для забезпечення тривалого терміну служби мобільних кранів у агресивних середовищах
- Конструювання з’єднань, критичних для втоми: забезпечення надійності на високонавантажених інтерфейсах у мобільних кранах
- Легкі композитні матеріали в ненавантажених рухомих елементах кранів
-
Часті запитання
- Яка головна перевага сталі S690QL порівняно зі сталлю ASTM A572 класу 50?
- Які виклики пов’язані зі зварюванням сталі S690QL?
- Чому для захисту від корозії використовують термічне напилення цинк-алюмінієвих (ZnAl) покриттів?
- Яка перевага використання композитів на основі вуглецевого волокна (CFRP) у компонентах мобільних кранів?
- Яке значення має проектування з’єднань, критичних за втомою, у мобільних кранах?