
 EN
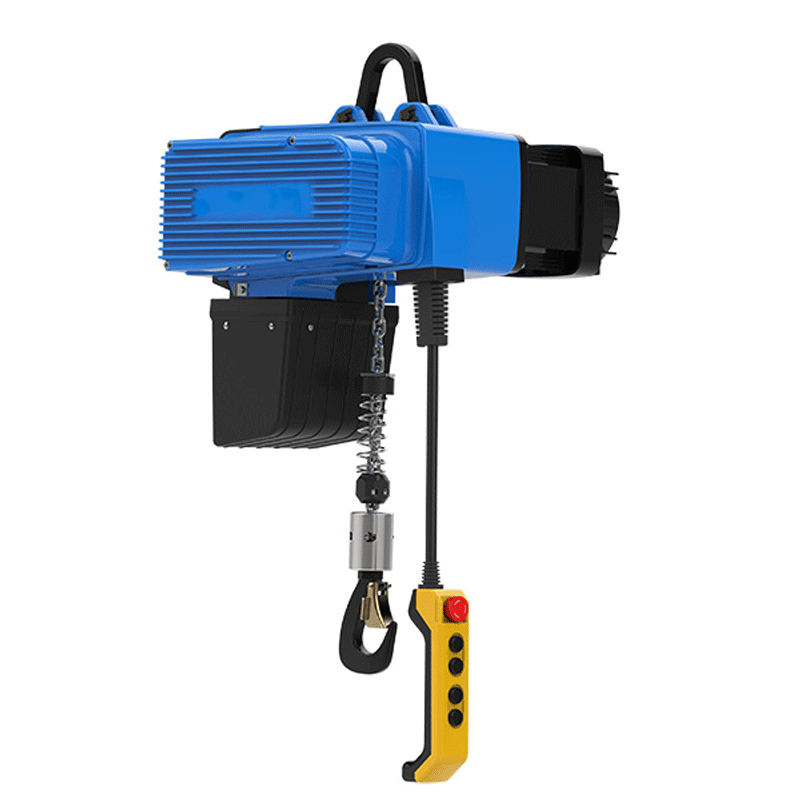
Hochfeste-Stahllegierungen-Das-Rueckgrat-der-strukturellen-Integritaet-von-Mobilkranen
ASTM-A572-Grad-50-und-S690QL-Streckgrenze-Ermuedungsfestigkeit-und-Tragvermoegen
Hochfeste-Stahllegierungen-bestimmen-direkt-die-Hebekapazitaet-und-die-sichere-Betriebsdauer-eines-Mobilkrans.-Zwei-Gueteklassen-verdeutlichen-die-Breite-der-Verfuegbarkeit:-ASTM-A572-Grad-50-und-das-ausgegluehte-und-temperierte-S690QL-(EN-10025-6).-Die-nachfolgende-Tabelle-vergleicht-ihre-wesentlichen-Eigenschaften-und-typischen-Anwendungsbereiche.
| Stahlsorte | Mindeststreckgrenze (MPa) | Typische-Anwendung-bei-Mobilkranen |
|---|---|---|
| ASTM A572 Grad 50 | 345 | Fahrgestellrahmen-Ausleger-mittlere-Belastung |
| S690ql | 690 | Teleskopausleger-Gittermastabschnitte-Hochleistungs-Drehkreuze |
ASTM A572 Grad 50 bietet zuverlässige strukturelle Integrität bei wirtschaftlicher Fertigung – ideal für Fahrgestelle, Stützarme und Ausleger in Anwendungen mittlerer Leistungsklasse. Die Streckgrenze von S690QL mit 690 MPa ermöglicht leichtere und längere Auslegerkonstruktionen, ohne die Nutzlast zu beeinträchtigen, was die dynamische Reaktionsfähigkeit und die Kraftstoffeffizienz verbessert. Seine feinkörnige Mikrostruktur bietet zudem eine überlegene Ermüdungsbeständigkeit – ein entscheidender Vorteil für Komponenten, die Millionen Lastwechsel ausgesetzt sind. Durch die gezielte Zuordnung der Stahlsorte zum erwarteten Spannungsspektrum vermeiden Hersteller sowohl Überdimensionierung als auch vorzeitige Ermüdungsversagen und gewährleisten so jahrzehntelangen sicheren Betrieb.
Schweißbarkeitsbeschränkungen und optimierte Nachwärmbehandlung für die Fertigung mobiler Krane
Die hohe Festigkeit des S690QL birgt Herausforderungen bei der Schweißbarkeit: Sein Kohlenstoffäquivalent (CEV) von 0,47–0,52 erhöht die Neigung zu wasserstoffbedingten Kaltbrüchen. Für eine erfolgreiche Fertigung sind Vorwärmung auf 150–200 °C, wasserstoffarme Zusatzwerkstoffe sowie strenge Kontrolle der Zwischentemperatur erforderlich, um die Bildung spröder Martensitgebiete in der Wärmeeinflusszone zu unterdrücken.
Eine nachträgliche Wärmebehandlung (PWHT) ist unverzichtbar, um die Restspannungen aus dem Mehrpass-Schweißen abzubauen – doch sie muss sorgfältig kalibriert werden. Bei S690QL dürfen die Spannungsarmglüh-Temperaturen 580 °C nicht überschreiten, um eine Überanlassen und damit verbundene Festigkeitsminderung zu vermeiden. In der Praxis setzen Kranhersteller häufig lokal wirkende Heizdecken oder schwingungsbasierte Spannungsarmbehandlungen ein, um kritische Schweißverbindungen gezielt zu behandeln, ohne die Eigenschaften des Grundwerkstoffs zu beeinträchtigen. Diese Präzision bewahrt die Zähigkeit, minimiert Verzug und stellt sicher, dass die Ermüdungsfestigkeit den Anforderungen an die vorgesehene Nutzungsdauer genügt.
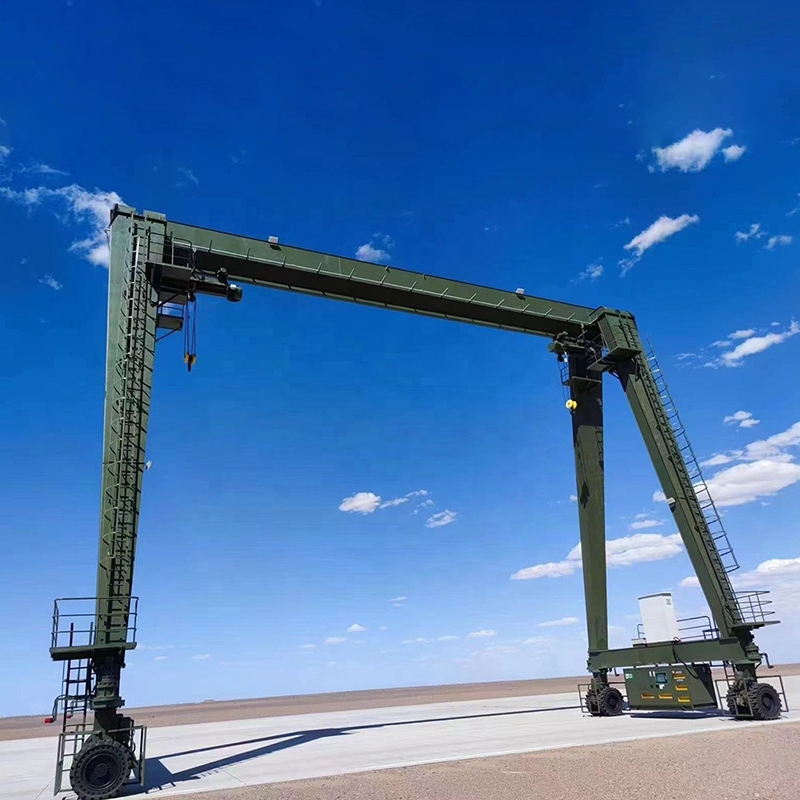
Korrosionsschutzstrategien für mobile Krane zur Sicherstellung einer langen Lebensdauer unter rauen Umgebungsbedingungen
Zink-Aluminium-Thermospritzung versus mehrschichtige Epoxidharz-Polyurethan-Beschichtungen: Abwägung zwischen Haltbarkeit und Wartungsaufwand
Zink-Aluminium-(ZnAl-)Thermospritzbeschichtungen und mehrschichtige Epoxidharz-Polyurethan-Systeme stellen zwei unterschiedliche Strategien zum Korrosionsschutz von Stahlkonstruktionen mobiler Krane dar. ZnAl-Beschichtungen bieten einen opferanodenartigen kathodischen Schutz: Selbst bei Kratzern oder Abplatzungen schützen sie den darunterliegenden Stahl weiterhin und verzögern das Durchrosten über Jahrzehnte hinweg. Im Gegensatz dazu beruhen Epoxidharz-Polyurethan-Systeme auf einem Barriere-Schutz – sie nutzen eine Epoxidharz-Grundierung mit Zinkphosphat und einen aliphatischen Polyurethan-Decklack, um Beständigkeit gegenüber saurem Regen, Salz und chemischen Einwirkungen zu gewährleisten.
Unabhängige Tests zeigen, dass korrekt aufgebrachte ZnAl-Beschichtungen in gemäßigten maritimen Umgebungen über 20 Jahre wartungsfreien Betrieb gewährleisten können, während Dreischicht-Epoxid-Polyurethan-Systeme üblicherweise nach 12 bis 15 Jahren neu beschichtet werden müssen. ZnAl erfordert jedoch sandgestrahlte Oberflächen und spezielle Ausrüstung, wodurch die Anfangskosten im Vergleich zu nassapplizierten Lacken um 25–35 % steigen. Für hochbeanspruchte Bereiche wie Ausleger und Auslegerkästen bietet ZnAl aufgrund seiner überlegenen Schlagzähigkeit häufig geringere Gesamtbetriebskosten; Epoxid-Polyurethan bleibt für Mietflotten praktikabler, da es sich vor Ort einfacher nachbessern lässt. Die Auswahl hängt von der Lebenszykluskostenanalyse und der Toleranz gegenüber betrieblichen Ausfallzeiten ab.
Praxisnahe C5-I-Marinekorrosionsbeständigkeitsdaten aus dem Einsatz mobiler Offshore-Krane
In Umgebungen nach ISO 12944 C5-I (sehr hohe industrielle/meeresnahe Belastung) – wie etwa Offshore-Plattformen in der Nordsee – bestätigt die Langzeitüberwachung die bewährte Dauerhaftigkeit von ZnAl. Sockeladapter und Schwenkringe mit ZnAl-Beschichtung erforderten innerhalb von 19 Jahren keine wesentliche Reparatur; der durchschnittliche Zinkmassenverlust betrug lediglich 4,2 µm/Jahr. Im Vergleich dazu begannen Epoxid-Polyurethan-Systeme an Kran-Kabinen nach 11 Jahren zu blähen, insbesondere an geschraubten Überlappungsstellen, wo Feuchtigkeit eindringen konnte. Duplex-Systeme – ZnAl-Spritzschicht versiegelt mit einer dünnen epoxidischen Zwischenschicht – erreichten eine nachgewiesene Dauerhaftigkeit von über 25 Jahren, da die Versiegelung den Zinkabfluss reduzierte, ohne die galvanische Wirkung einzuschränken. Diese Ergebnisse haben zahlreiche Anlagenbetreiber veranlasst, ZnAl- oder Duplex-Beschichtungen für strukturelle Komponenten oberhalb des Decks vorzuschreiben und dabei höhere Anfangsinvestitionen in Kauf zu nehmen, um kostspieliges Neustahlen oder die Leistungsreduzierung des Krans während der Einsatzdauer auszuschließen.
Konstruktion von ermüdungskritischen Verbindungen: Gewährleistung der Zuverlässigkeit an hochbelasteten Schnittstellen bei Mobilkrane
Geschraubte vs. geschweißte Momentenverbindungen an der Schnittstelle Drehtisch–Mast
Die Schnittstelle Drehtisch–Mast ist während des Hebens und Drehens extremen, wechselnden Biegemomenten ausgesetzt – sie zählt daher zu den ermüdungskritischsten Bereichen einer Mobilkrananlage. Geschweißte Momentenverbindungen bieten eine hohe Steifigkeit und eine kontinuierliche Lastübertragung, wodurch die Verformung unter Spitzenlasten verringert wird. Der wärmebeeinflusste Bereich birgt jedoch potenzielle Ausgangspunkte für Rissbildung, und Reparaturen vor Ort sind aufwendig und technisch anspruchsvoll.
Hochfeste Reibschluss-Verbindungen hingegen gewährleisten ein vorhersagbares Ermüdungsverhalten durch kontrollierte Gleitwiderstände. Sie unterbrechen die Rissausbreitungspfade an jeder Plattenoberfläche und ermöglichen eine einfache visuelle Inspektion auf Fretting oder Schraubenlockerung. Ihre geringfügig niedrigere Steifigkeit kann als mechanische Sicherung wirken und die Schadensausbreitung begrenzen. In Kombination mit einer optimierten Nachwärmbehandlung (PWHT) bei geschweißten Alternativen – oder präzisen Vorspannprotokollen bei verschraubten Baugruppen – erreichen beide Ansätze unter variablen Amplitudenprüfungen eine Einsatzdauer von über zwei Millionen Lastzyklen.
Leichte Verbundwerkstoffe in nicht tragenden Mobilkran-Komponenten
CFRP-Führerhäuser und Gegengewichtsverkleidungen: Gewichtsreduktion, Schwingungsdämpfung und Auswirkung auf die Lebenszykluskosten
Kohlenstofffaserverstärkte Polymer-(CFRP-)Verbundwerkstoffe werden zunehmend für nicht tragende Komponenten mobiler Krane eingesetzt – darunter Fahrerkabinen und Gewichtsverkleidungen. Obwohl diese Teile nicht Teil des primären Lastpfads sind, profitieren sie erheblich von dem außergewöhnlichen Verhältnis von Festigkeit zu Gewicht des CFRP: Gewichtseinsparungen von bis zu 40 % gegenüber Stahl verbessern die Transportlogistik, die Fahrzeugdynamik und die gesamte Kranstabilität.
CFRP bietet zudem eine inhärente Schwingungsdämpfung – wodurch Lärm reduziert, die Ermüdung des Bedieners bei langen Hubvorgängen verringert und hochfrequente Resonanzen unterdrückt werden, die den Verschleiß benachbarter Stahlverbindungen beschleunigen. Zwar bleiben die Materialkosten weiterhin erhöht, doch oft kompensieren die Lebenszykluskostenersparnisse durch Korrosionsbeständigkeit, geringeren Kraftstoffverbrauch und minimalen Wartungsaufwand die anfängliche Aufpreisung. Als langlebige, wartungsarme Lösung trägt CFRP maßgeblich zur Verlängerung der Einsatzdauer und zu niedrigeren Gesamtbetriebskosten bei.
FAQ
Was ist der Hauptvorteil von S690QL gegenüber ASTM A572 Grade 50?
S690QL bietet eine deutlich höhere Streckgrenze von 690 MPa im Vergleich zu 345 MPa bei ASTM A572 Grad 50. Dadurch lassen sich leichtere und längere Auslegerkonstruktionen für Krane realisieren, ohne die Nutzlastkapazität oder strukturelle Integrität zu beeinträchtigen.
Welche Herausforderungen ergeben sich beim Schweißen von S690QL-Stahl?
S690QL erfordert sorgfältiges Vorwärmen, wasserstoffarme Zusatzwerkstoffe sowie eine kontrollierte Zwischentemperatur, um wasserstoffbedingte Kaltbrüche zu vermeiden. Die nachträgliche Wärmebehandlung (PWHT) muss präzise unterhalb von 580 °C gesteuert werden, um die Festigkeit zu bewahren.
Warum wird Zink-Aluminium-(ZnAl-)Thermospritzung für Korrosionsschutz eingesetzt?
Die ZnAl-Thermospritzung bietet einen opferanodenartigen kathodischen Schutz und gewährleistet selbst bei Beschädigung der Beschichtung – etwa durch Kratzer – eine langanhaltende Beständigkeit. Sie übertrifft Epoxid-Polyurethan-Beschichtungen in rauen maritimen Umgebungen, erfordert jedoch eine fachkundige Applikation.
Welchen Vorteil bietet die Verwendung von CFRP in Komponenten mobiler Krane?
CFRP bietet eine leichte Alternative zu Stahl und verbessert dadurch die Transportlogistik, die Fahrzeugdynamik sowie die Schwingungs- und Wartungskosten. Dadurch eignet es sich ideal für nicht tragende Komponenten wie Kabinen und Gegengewichtsverkleidungen.
Welche Bedeutung hat die ermüdungskritische Verbindungskonstruktion bei Mobilkrainen?
Ermüdungskritische Verbindungen wie die Schnittstelle zwischen Drehtisch und Mast sind extremen Spannungen ausgesetzt. Eine sachgerechte Konstruktion mit entweder geschraubten oder geschweißten Momentverbindungen gewährleistet Zuverlässigkeit über Millionen von Lastzyklen und verhindert vorzeitige Ausfälle.
Inhaltsverzeichnis
- Hochfeste-Stahllegierungen-Das-Rueckgrat-der-strukturellen-Integritaet-von-Mobilkranen
- Korrosionsschutzstrategien für mobile Krane zur Sicherstellung einer langen Lebensdauer unter rauen Umgebungsbedingungen
- Konstruktion von ermüdungskritischen Verbindungen: Gewährleistung der Zuverlässigkeit an hochbelasteten Schnittstellen bei Mobilkrane
- Leichte Verbundwerkstoffe in nicht tragenden Mobilkran-Komponenten
-
FAQ
- Was ist der Hauptvorteil von S690QL gegenüber ASTM A572 Grade 50?
- Welche Herausforderungen ergeben sich beim Schweißen von S690QL-Stahl?
- Warum wird Zink-Aluminium-(ZnAl-)Thermospritzung für Korrosionsschutz eingesetzt?
- Welchen Vorteil bietet die Verwendung von CFRP in Komponenten mobiler Krane?
- Welche Bedeutung hat die ermüdungskritische Verbindungskonstruktion bei Mobilkrainen?